¿Qué es el moldeo por inyección?
El moldeo por inyección es un proceso de fabricación de piezas que utiliza un molde en el que se inyecta material fundido a muy alta presión. El plástico fundido adopta la forma predefinida en el molde y la conserva tras el enfriamiento o curado. El moldeo por inyección funciona con diversos materiales, como termoplásticos, termoestables y elastómeros.
Las máquinas de moldeo por inyección funcionan con moldes cerrados. Esto significa que el molde ya está cerrado durante el proceso de inyección. Como resultado, el moldeo por inyección permite producir piezas más complejas y precisas. Además, el proceso desperdicia menos material.

Un solo molde de inyección de plástico puede producir miles o millones de piezas mediante este proceso de fabricación. El elevado coste inicial del moldeo por inyección se debe a la complejidad de sus herramientas, a diferencia de métodos de fabricación más sencillos.
El proceso de moldeo por inyección

Existen diferentes variantes del proceso de moldeo por inyección . Sin embargo, todos estos procesos suelen seguir pasos similares, guiados por el diseño de las máquinas de moldeo por inyección.
Las máquinas de moldeo por inyección tienen tres secciones clave. Estos son:
- La unidad de inyección
- El molde
- La unidad de sujeción
Como su nombre indica, la unidad de inyección es la que fuerza el material fundido dentro del molde . Sin embargo, también consta de piezas que alimentan y funden el material, que generalmente son gránulos de plástico.

El molde consta de dos o más partes sobre las que se ha mecanizado la forma de la pieza fabricada. El material se inyecta en el molde, donde la pieza se forma y solidifica antes de ser expulsada.
La unidad de cierre abre y cierra el molde a intervalos regulares . La unidad se cierra para iniciar la inyección del material y la formación de la pieza, y se abre cuando la pieza está lista para ser expulsada.
El proceso de moldeo se puede resumir en los siguientes pasos.
Paso 1: Creación de moldes
Los moldes utilizados para el moldeo por inyección pueden ser relativamente simples o muy complejos, dependiendo de la pieza final. Un molde de inyección de plástico puede consistir simplemente en una cavidad y un núcleo. También puede ser bastante complejo, requiriendo el uso de insertos, levas de acción lateral y otras características.

El molde debe diseñarse y mecanizarse sobre un material adecuado antes de que comience la fabricación real.
Paso 2: cerrar el molde
El moldeo por inyección utiliza un molde cerrado. Esto significa que el molde debe cerrarse antes de introducir el material. La unidad de cierre une las dos mitades del molde, creando un sellado hermético.
Paso 3: alimentación de material
Una vez seleccionado el material adecuado, este se coloca en la tolva de la unidad de inyección. Se puede mezclar con aditivos apropiados, como colorantes, fibras, plastificantes , agentes espumantes y lubricantes.
Además de la tolva, la unidad de inyección cuenta con un tornillo sin fin alternativo dentro de un cilindro calefactado. Los materiales se mezclan y se impulsan hacia adelante mediante el tornillo, donde se funden por el calor y la presión dentro del cilindro.
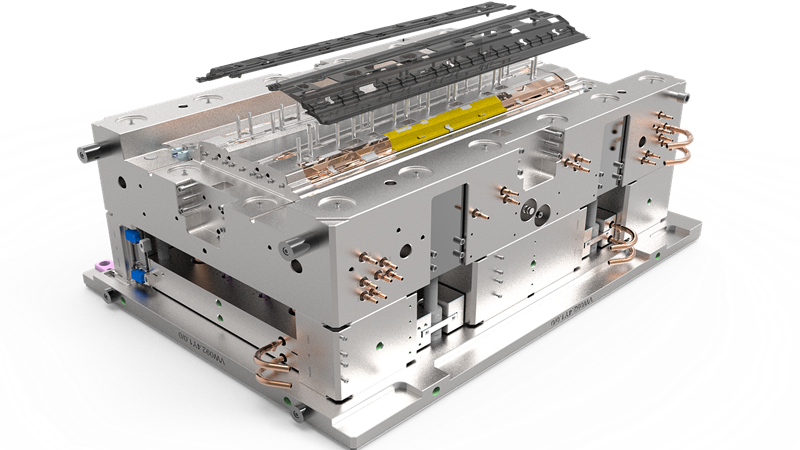
Las dimensiones del tornillo y del cilindro están diseñadas para aumentar la presión del material fundido hasta el nivel requerido antes de la inyección.
Paso 4: Inyección de material
Desde la unidad de inyección, el plástico fundido se inyecta en el molde a través de un sistema que consta de un bebedero, canales de distribución y compuertas.
Se trata de una serie de canales y aberturas que conducen el material al interior de la cavidad del molde.
Paso 5: enfriamiento o curado
Una vez inyectado el material en el molde, se mantiene en su lugar durante un tiempo determinado. Esto permite que el material se enfríe o cure lo suficiente, solidificándose así el plástico. Se pueden utilizar líneas de enfriamiento para acelerar la solidificación de las piezas.
Paso 6: abrir el molde

Una vez que las piezas están sólidas, la unidad de cierre abre el molde.
Paso 7: Expulsar la pieza
Durante esta etapa, la pieza terminada se retira del molde. Este proceso puede ser automático o manual. Para extraer algunas piezas, pueden ser necesarios pasadores de expulsión. Una buena velocidad de expulsión es fundamental para mantener bajos los tiempos de ciclo. Esto se facilita con un buen diseño del molde.
Paso 8: posprocesamiento (opcional)
Algunas piezas requerirán trabajo adicional antes de estar listas para su uso. Esto podría ser tan sencillo como eliminar el material sobrante o grabar con láser ciertos detalles. El postprocesamiento es un paso fundamental en la producción de muchas piezas moldeadas por inyección.

Tipos de moldeo por inyección
El moldeo por inyección de termoplásticos es lo primero que se le viene a la mente a la mayoría de la gente cuando oye hablar de moldeo por inyección. Sin embargo, es solo uno de los 7 tipos de este proceso de fabricación.
Estas siete variantes del proceso de moldeo por inyección han permitido trabajar con más materiales y crear nuevos tipos de productos.
Moldeo por inyección termoplástico
El moldeo por inyección de termoplásticos es la forma más común de este proceso de fabricación. Esta forma de moldeo por inyección se utiliza en la fabricación de una amplia gama de productos, desde cubiertos y tapones de botellas hasta teclas de teclado y equipamiento deportivo.
En este proceso, el material es un elastómero termoplástico que se funde al calentarse y se solidifica al enfriarse. El termoplástico se funde en la unidad de inyección y se introduce a presión en el molde, donde se enfría, conservando la forma moldeada.

Existen muchos termoplásticos que se pueden utilizar para este proceso, entre ellos ABS, nailon, policarbonato , polipropileno , etc.
Moldeo por inyección termoestable
Este proceso de moldeo por inyección sustituye los termoplásticos por resinas plásticas termoestables para la fabricación de productos. Los termoestables se forman mediante reacciones químicas irreversibles y no se funden al calentarse. Algunos ejemplos de productos fabricados con este proceso son los pomos y las asas de las ollas.
El proceso general es similar al del moldeo de termoplásticos, pero los cilindros en las unidades de inyección suelen ser más cortos.

Además, los materiales utilizados para moldear las piezas termoestables deben estar especialmente formulados para el moldeo por inyección. Estos materiales deben ser estables por debajo de temperaturas específicas para evitar que se solidifiquen dentro del cilindro.
Moldeo por inyección de caucho de silicona líquida (LSR)
El moldeo por inyección de caucho de silicona líquida es un proceso que también incluye un proceso de termoendurecimiento. Sin embargo, a diferencia del proceso anterior, primero se mezclan un material base y un catalizador, almacenados por separado, antes de inyectarlos en el molde. Posteriormente, se realiza la vulcanización y la pieza se cura con la forma del molde.
Este método de moldeo por inyección permite fabricar tubos médicos , tapones para jeringas, fundas protectoras para dispositivos electrónicos y almohadillas nasales para gafas. El caucho de silicona es muy seguro, e incluso se utiliza para fabricar chupetes para bebés.

Otros procesos de moldeo por inyección
Además de los tres anteriores, otros procesos de moldeo por inyección que podrían interesarle son:
- Moldeo por microinyección: Se utiliza para moldeo por inyección de piezas muy pequeñas. Las piezas producidas pueden pesar tan solo 0.1 gramos, por ejemplo, engranajes de reloj.
- Moldeo por inyección multicomponente: Se utiliza para fabricar piezas de varios materiales o colores. Puede combinar materiales plásticos de diferentes colores y puede usarse para agregar una superficie suave al tacto a una pieza.
- Insertar moldura: El polímero termoplástico o termoestable se moldea sobre una pieza que se inserta antes de cerrar el molde. En la fabricación, se suelen utilizar insertos metálicos. Piezas de plástico con roscas metálicas.

- Moldeo por inyección de dos disparos: Esta forma de moldeo por inyección también se utiliza para producir piezas de plástico que combinan colores y materiales. Este proceso utiliza moldes especiales en los que se insertan las piezas. dos disparos de plástico fundido se introducen en rápida sucesión.
Puedes leer más sobre estos procesos de moldeo en este artículo.
Materiales comunes para moldeo por inyección
Existen más de 25,000 tipos de plásticos que se pueden moldear por inyección . Estos materiales poseen una amplia gama de propiedades que se adaptan a una lista cada vez mayor de aplicaciones.
Elastómeros
Los elastómeros son polímeros que presentan un grado significativo de elasticidad. Se trata de materiales que pueden comprimirse o estirarse hasta varias veces su tamaño original sin deformarse permanentemente.
Los materiales clasificados como elastómeros suelen ser también termoestables. Como se mencionó anteriormente, esto significa que no se pueden fundir ni reformar en diferentes formas mediante enfriamiento.
Los dos elastómeros más utilizados en el moldeo por inyección son el caucho de silicona líquida y el caucho natural.
1. Goma de silicona líquida
Este elastómero termoestable se forma mediante la combinación de dos componentes en una reacción catalizada por platino. Este material posee numerosas propiedades valiosas y se utiliza en componentes de grado médico, además de en muchos productos de consumo.
Químicamente, la "estructura principal" de este elastómero son cadenas de moléculas de siloxano.

Este material se inyecta mediante un proceso especial denominado moldeo por inyección de caucho de silicona líquida. Este proceso está diseñado específicamente para mezclar los dos componentes principales junto con los pigmentos y cualquier otro aditivo necesario antes de inyectarlos en el molde caliente.
En lugar de enfriarse, es la reacción química llamada reticulación la que hace que este material se solidifique.
El LSR cura con bastante rapidez y presenta una excelente resistencia al desgarro , al calor, al aceite y al agua. Además, es muy duradero. El LSR se presenta en diferentes grados según las propiedades deseadas para el producto final.

2. Caucho natural
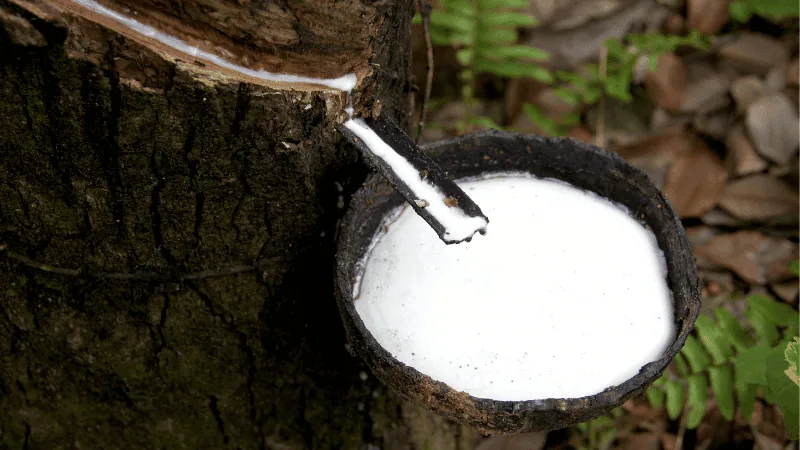
Los compuestos de caucho natural también se pueden moldear por inyección. En estas situaciones, el caucho esencialmente se vulcaniza dentro del molde calentado.
Al igual que otros compuestos termoendurecibles, el moldeo por inyección de caucho natural requiere un control preciso de muchos parámetros del proceso, como la temperatura y la presión. Ciertos aditivos también pueden aumentar los tiempos de curado.
El caucho de silicona se prefiere al caucho natural para muchas aplicaciones. Sin embargo, el caucho natural todavía se usa ampliamente en aplicaciones como la fabricación de sellos y juntas.
Plásticos
El segundo grupo de materiales que se moldean por inyección son los plásticos. Se trata específicamente de termoplásticos y termoestables . Los plásticos son materiales que se pueden moldear fácilmente en diferentes formas y que conservan fácilmente su nueva forma. A diferencia de los elastómeros, es fácil deformar permanentemente un material plástico.
1. Plásticos termoendurecibles
Los termoestables son materiales que, una vez endurecidos, no se pueden ablandar. El endurecimiento de estos polímeros se produce por curado, no por enfriamiento. El curado es un proceso químico durante el cual las cadenas poliméricas se entrecruzan irreversiblemente. Al calentarse a altas temperaturas, los termoestables arden.
El moldeo por inyección de polímeros termoestables supuso un reto de ingeniería mayor que el de los termoplásticos. Sin un control de proceso adecuado, los materiales pueden curarse y solidificarse dentro del cilindro en lugar de en el molde.
Este desafío se superó modificando el diseño del tornillo y del cilindro, así como mejorando la estabilidad de los materiales a temperaturas más elevadas.

Los materiales termoestables presentan varias ventajas sobre los termoplásticos, entre ellas:
- Mejor resistencia al calor
- Mayor durabilidad
- Permitiendo acabados de alto brillo.
- Mejor estabilidad dimensional, etc.
Por otro lado, los termoplásticos también son quebradizos y no se pueden reciclar.
Algunos ejemplos de materiales termoestables que se pueden utilizar en el moldeo por inyección son la resina epoxi , la resina fenólica y el poliuretano.

Los termoestables se utilizan para fabricar cojinetes de alta velocidad, carcasas para dispositivos electrónicos, componentes plásticos en equipos de cocina y piezas y componentes de automóviles.
2. Termoplásticos
El moldeo por inyección de termoplásticos estaba bien establecido mucho antes de que la tecnología se utilizara para moldear termoestables. Como resultado, los termoplásticos siguen siendo los materiales más comunes utilizados en el moldeo por inyección.
Los termoplásticos son polímeros que se funden al calentarse y se solidifican al enfriarse. La solidificación de los termoplásticos es reversible. No existe riesgo de que el material se solidifique permanentemente dentro del cilindro, como ocurre con los polímeros termoestables. Esto facilita su uso en este proceso de moldeo.
Los termoplásticos tienen muchas propiedades buenas que incluyen:
- Mejor resistencia química y a la corrosión que los termoestables
- Gran ductilidad
- Excelente resistencia al impacto
Sin embargo, quizás la principal ventaja de los termoplásticos sea su alta reciclabilidad. Esto implica un gran potencial para reducir significativamente la cantidad de residuos generados por estos materiales. Por otro lado, presentan baja resistencia al calor y a los rayos UV.
Los termoplásticos comúnmente utilizados incluyen:
- ABS
- Polipropileno (PP):
- El Teflón
- Acrílico
- Poliestireno
- Nailon
Los termoplásticos se utilizan para fabricar envases de plástico, muebles, utensilios de cocina, piezas de automóviles, etc. mediante tecnología de moldeo por inyección.
Prototipado y Diseño en Moldeo por Inyección
La creación de prototipos es un paso importante en las etapas iniciales del moldeo por inyección. Sin la creación de prototipos, se podrían gastar decenas o cientos de miles de dólares en un producto defectuoso.
El diseño adecuado también es importante en el moldeo por inyección. Cualquier diseño de producto utilizado debe optimizarse para el proceso de moldeo por inyección.
- Importancia de la producción de prototipos en el moldeo por inyección
Los prototipos son muestras iniciales del producto final. Se utilizan para probar el aspecto, el funcionamiento y el rendimiento del producto una vez que esté fabricado.
Los prototipos se utilizan en muchos procesos de fabricación. Son importantes en el moldeo por inyección porque:
- Los prototipos confirman que el producto funcionará como se esperaba.
- La creación de prototipos permite a diseñadores y clientes identificar áreas problemáticas en el diseño y realizar mejoras.
- La creación de prototipos ayuda a identificar características que pueden no ser factibles para el moldeo por inyección.
- Los usuarios potenciales pueden proporcionar comentarios sobre los primeros prototipos para evitar la fabricación de productos impopulares.
- La creación de prototipos garantiza que el cliente o el cliente apruebe el producto final antes de que comience la producción.
- La creación de prototipos elimina los costos en los que se incurriría si se pusiera en producción un diseño defectuoso.

Existen diferentes maneras de crear prototipos de productos para moldeo por inyección. Una opción es la impresión 3D . Si bien puede ser una opción muy económica, tiene sus limitaciones.
El moldeo por inyección también se puede utilizar para la creación de prototipos. Los moldes para prototipos pueden costar una fracción de lo que cuestan los moldes de producción. Puedes encontrar más información sobre estas dos opciones de creación de prototipos en este artículo.
- Dominar los ángulos de salida en el diseño de moldeo por inyección

El ángulo de desmoldeo es una ligera inclinación de las paredes verticales de la pieza moldeada que garantiza que no sean paralelas a las paredes del molde. Esto reduce la fricción entre la pieza terminada y las paredes del molde durante la eyección.
Los ángulos de salida facilitan la extracción de piezas terminadas del molde. Como resultado, tienen beneficios adicionales como:
- Disposición acabado de la superficie en piezas moldeadas
- Mayor vida útil de los moldes.
- Ayuda a preservar las texturas en las piezas terminadas.
- Mejora la integridad de la pieza
- Reduce los tiempos de ciclo debido a velocidades de eyección más rápidas, etc.

Todas las caras verticales deben tener al menos 0.5 grados de inclinación. Sin embargo, a menudo es necesario aplicar más que esto.
Por ejemplo, si la pieza terminada tiene una textura ligera, el ángulo de desmoldeo debe ser de aproximadamente 3 grados. Para texturas más marcadas, el ángulo de desmoldeo debe ser de al menos 5 grados.
Otras características que requieren consideraciones específicas sobre el ángulo de desmoldeo incluyen roscas, agujeros y nervaduras.
Los ángulos de desmoldeo son algunas de las características de diseño más importantes que se deben considerar y discutir con el fabricante antes de la producción.
Sistemas y herramientas en moldeo por inyección
Los sistemas y herramientas utilizados en el moldeo por inyección son de todo menos sencillos. Incluso las piezas más simples y básicas pueden requerir el uso de sistemas bastante complejos para garantizar que se produzcan a velocidades óptimas y a bajo costo sin sacrificar la calidad.
- Papel de los sistemas de refrigeración en el moldeo por inyección
La refrigeración es un aspecto subestimado del proceso de fabricación por moldeo por inyección. Sin embargo, es uno de los sistemas más cruciales para garantizar una producción de piezas exitosa y rentable.
El enfriamiento es necesario en el moldeo por inyección, ya que garantiza que el material se solidifique y conserve la forma del molde antes de la eyección. Para reducir al mínimo los tiempos de producción , el enfriamiento debe realizarse con la mayor rapidez posible.

Las piezas moldeadas por inyección se pueden enfriar con aire o con agua. El enfriamiento por aire es adecuado para piezas con requisitos mínimos de refrigeración, pero aun así resulta en tiempos de ciclo más largos y transfiere el calor al área circundante.
La refrigeración por agua es más eficaz, ya que el agua es un mejor conductor térmico. En este caso, el "agua" es en realidad una mezcla de agua, glicol, biocida y otras sustancias que mejoran la refrigeración o previenen problemas como el crecimiento bacteriano y la corrosión.
Cuando se implementan correctamente, los sistemas de enfriamiento en el moldeo por inyección tienen beneficios que incluyen:
- Reducción de los tiempos de ciclo. Esto da como resultado un costo de producción más rápido y, por lo tanto, más bajo.
- Menos defectos en las piezas causados por un enfriamiento desigual de la pieza moldeada, por ejemplo, deformaciones y marcas de hundimiento
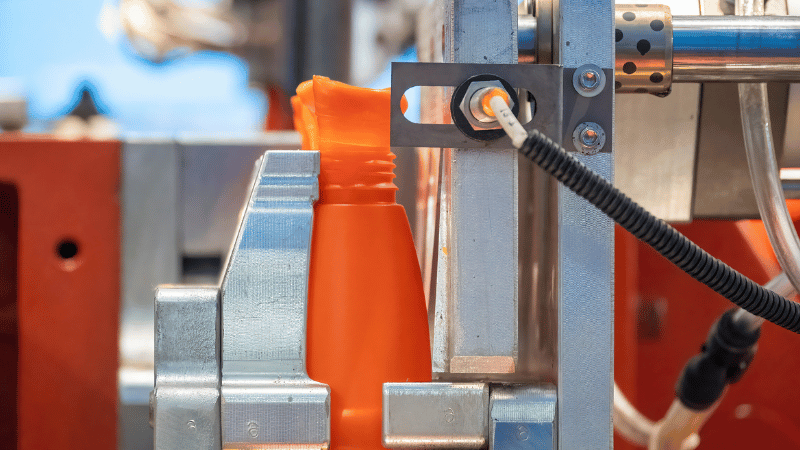
Los sistemas de refrigeración utilizados en el moldeo por inyección pueden ser muy complejos. Puedes encontrar más información sobre ellos en este artículo.
- Optimización de tolerancias en el moldeo por inyección
Las tolerancias en la fabricación garantizan que las dimensiones específicas del diseño se encuentren dentro de un rango determinado en el producto terminado. Esto asegura que la pieza fabricada tenga el tamaño necesario para cumplir su función. Esto también es importante si el producto forma parte de un ensamblaje.

Sin la experiencia adecuada, fabricar piezas que tengan las tolerancias adecuadas puede resultar todo un desafío porque:
- Las piezas moldeadas por inyección se encogerán hasta cierto punto al enfriarse.
- La deformación, el hundimiento y otras deformaciones que pueden ocurrir en las piezas moldeadas por inyección pueden alterar las dimensiones de las piezas.
Por lo general, cuanto más estrictas sean las tolerancias requeridas, más costoso será el proceso de fabricación. Lograr tolerancias más estrictas exige un mayor cuidado en la selección de materiales y el mecanizado del molde.
También requiere una supervisión más exhaustiva de los parámetros del proceso.

Algunas de las medidas que se pueden tomar para lograr tolerancias más estrictas incluyen:
- Elegir materiales con tasas de contracción altamente predecibles.
- Elegir un material de molde que se comporte de manera consistente en todos los ciclos de producción.
- Optimice la refrigeración de la pieza moldeada por inyección.
- Utilice sensores para medir de cerca los parámetros del proceso, como presión de inyección y temperaturas durante todo el ciclo.
- Evite características de diseño que puedan provocar defectos como paredes gruesas.
- Automatice los controles de proceso para que los parámetros se puedan ajustar automáticamente para mantenerlos dentro de ciertos límites.

El cliente debe conocer las tolerancias que se utilizarán para fabricar su pieza. Las piezas necesarias para realizar funciones específicas deben cumplir con tolerancias específicas para funcionar correctamente. Si una pieza se va a incluir en un ensamblaje, deberá cumplir con tolerancias específicas para que encaje en él.
Para el fabricante, la importancia de optimizar las tolerancias radica en que esto se traduce en una menor tasa de rechazo de piezas. Cualquier pieza rechazada es un desperdicio, y una alta tasa de rechazo encarece el proceso.
Técnicas y Procesos en Moldeo por Inyección
Contar con las herramientas adecuadas es importante para obtener buenos resultados en el moldeo por inyección. Sin embargo, existen otros factores que contribuyen a obtener buenos resultados y un ciclo de producción exitoso.
Mantener bajos los tiempos de ciclo e implementar un sistema de control de calidad eficaz son dos de esos factores.
Estrategias para reducir el tiempo de ciclo en el moldeo por inyección
En el moldeo por inyección, lograr un tiempo de ciclo corto es uno de los objetivos más importantes. Una reducción porcentual en los tiempos de ciclo puede traducirse en ahorros de entre miles y decenas de miles de dólares anuales por máquina.
A continuación se analizan algunos de los métodos utilizados para reducir los tiempos de ciclo en el moldeo por inyección .
1. Ajuste su máquina
Los problemas de rendimiento pueden prolongar el tiempo de inyección . Esto es especialmente preocupante en máquinas antiguas que pueden no alcanzar de forma consistente las velocidades y presiones de inyección correctas. Como consecuencia, en ocasiones la máquina puede tardar más en llenar el molde.
El llenado lento de los moldes aumenta los tiempos de ciclo , pero también puede provocar defectos en las piezas y, por lo tanto, una mayor tasa de rechazo. Esto significa que se tardará aún más en completar el pedido.
La mejor manera de evitar esto es mantener sus máquinas en excelentes condiciones de funcionamiento mediante un mantenimiento regular y adecuado.

2. Optimizar el diseño del molde para enfriamiento
El enfriamiento es la etapa que consume más tiempo en el ciclo de moldeo por inyección. La velocidad del sistema de enfriamiento se ve significativamente afectada por el diseño del molde.
El molde debe diseñarse para favorecer una buena distribución del agente refrigerante. Los canales de refrigeración también deben estar ubicados para lograr velocidades de enfriamiento óptimas. Además, deben limpiarse periódicamente y mantenerse en buen estado de funcionamiento.
Una buena refrigeración también reduce los defectos en las piezas . Esto significa que se rechazarán menos piezas, lo que se traduce en una entrega más rápida del producto.
3. Utilice paredes más delgadas
Las paredes más delgadas permiten una inyección y un enfriamiento más rápidos. Esto influye significativamente en el tiempo de ciclo . Elija la pared más delgada que aún le permita obtener una pieza viable.
4. Revisar la elección del material

Algunos materiales fluyen más fácilmente o pueden llenarse a presiones más altas. Esto significa que se puede reducir el tiempo de llenado, que también ocupa un porcentaje significativo del tiempo total del ciclo. Es posible que haya tenido un material en particular en mente, pero puede ser una buena idea ver qué más hay disponible.
5. Trabaje con las personas adecuadas
Las personas adecuadas tendrán las ideas correctas sobre cómo optimizar el diseño del molde , elegir el material adecuado y seleccionar el enfoque correcto para el moldeo por inyección.
También se necesitan personas con la experiencia adecuada para realizar pequeños ajustes que puedan afectar los tiempos de ciclo durante el proceso. Realizar estos ajustes sin aumentar los tiempos de ciclo ni comprometer la calidad de las piezas es una habilidad que requiere tiempo para aprender.

En algunos casos, una máquina específica puede necesitar ajustes que solo funcionen con ella. Esto significa que necesitarás trabajar con personas que hayan trabajado con esa máquina específica muchas veces antes.
Control de Calidad en el Proceso de Moldeo por Inyección
El control de calidad es fundamental en el moldeo por inyección, ya que las cosas no siempre salen según lo previsto. Como mínimo, surgirán algunos problemas, y cuando esto ocurra, es importante contar con sistemas que permitan detectarlos a tiempo para poder tomar medidas correctivas.
Existen diferentes maneras de implementar el control de calidad en el moldeo por inyección, entre ellas:
- Comunicación y colaboración entre fabricantes, clientes y usuarios finales.
- Rediseño de productos para adaptarlos al proceso de moldeo por inyección.

- Instalación de equipos de inspección y control en proceso.
- Abordar los problemas de fabricación a medida que surgen durante el proceso de producción.
Los fabricantes también deben invertir en la mejora continua para garantizar que trabajan con las mejores herramientas y métodos de moldeo por inyección disponibles. Asimismo, deben implementar medidas que prevengan la repetición de errores del pasado.
Elegir un fabricante de moldeo por inyección de silicona
Para obtener productos de silicona de buena calidad, lo primero es elegir al fabricante adecuado de moldeo por inyección de silicona . Algunos de los factores clave que debe considerar al elegir un fabricante de moldeo por inyección de silicona incluyen:
- Experiencia: Se necesita tiempo para aprender gran parte de la experiencia necesaria en el moldeo por inyección. Un fabricante con más años de experiencia tendrá muchos conocimientos adquiridos a partir de éxitos y fracasos pasados.
- Equipo: Además de la experiencia, contar con el equipo adecuado es fundamental. El moldeo por inyección requiere trabajar con expertos en diseño de moldes, control de procesos, control de calidad, atención al cliente, etc.
- Capacidad de creación de prototipos: La creación rápida de prototipos, especialmente utilizando tecnologías como el mecanizado CNC, puede garantizar que su producto avance rápidamente a través de las primeras etapas de diseño. Un buen fabricante puede tener un prototipo listo en días en lugar de semanas.

- Capacidad variable: Algunos fabricantes son sólo una opción cuando producen grandes cantidades de un producto. Sin embargo, a veces se necesitan volúmenes más pequeños para un nicho de mercado. Los fabricantes que puedan satisfacer esta necesidad pueden ser cruciales para el éxito de un producto.
- Tiempo de respuesta: Un producto que no puedes conseguir a tiempo no sirve de nada. Siempre debe elegir un fabricante que pueda comprometerse con un cronograma de entrega rápido.
Hongju Silicone cuenta con más de 20 años de experiencia ofreciendo servicios de moldeo por inyección de silicona. Su rapidez de entrega es inigualable, al igual que su trayectoria en la producción de piezas de caucho de silicona de alta calidad.
Son un ejemplo de fabricante que cumple con los criterios mencionados anteriormente.
Conclusión
El moldeo por inyección es uno de los mejores métodos de fabricación de plásticos en la actualidad. Gracias a él, podemos obtener muchos productos de uso diario a precios asequibles. El moldeo por inyección es una opción de fabricación ideal para la producción en grandes volúmenes.
Para obtener el máximo provecho del proceso de moldeo por inyección, es necesario tomar las decisiones correctas en las distintas etapas. Esto incluye diseñar un buen molde, elegir un fabricante excelente e implementar medidas de control de calidad.
Pregúntele a Hongju Silicone sobre el moldeo por inyección
Comprender el moldeo por inyección puede ser un desafío. Averiguar qué tipo de moldeo por inyección es el adecuado para usted o cuál de los más de 25 000 materiales disponibles debería usar puede resultar abrumador. Aquí es donde puede confiar en la experiencia y los conocimientos del equipo de Hongju Silicone para que lo guíen. Contáctenos para descubrir todo lo que necesita saber sobre el moldeo por inyección y cómo puede ser la solución que necesita hoy.