Puede parecer algo trivial para un observador externo, pero incorporar el ángulo de desmoldeo correcto puede marcar la diferencia entre una pieza moldeada por inyección de alta calidad y una defectuosa. Este artículo profundiza en la importancia de los ángulos de desmoldeo en el proceso de moldeo por inyección y ofrece consejos para garantizar un proceso de producción de alta calidad.
Conceptos básicos del ángulo de salida
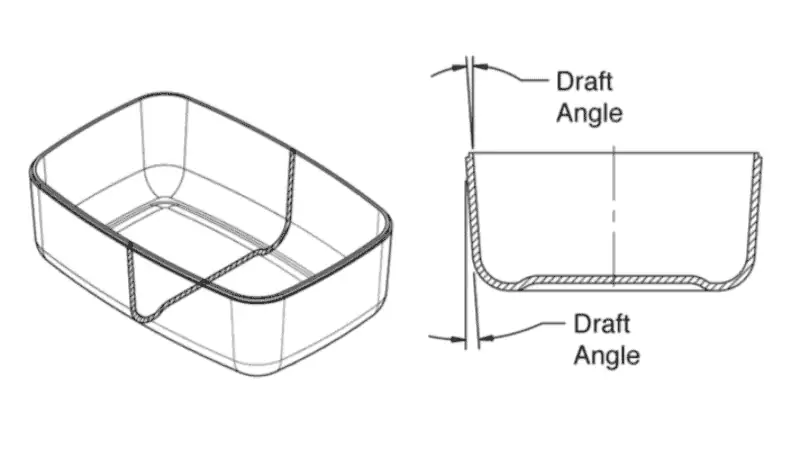
En el corazón del proceso de moldeo por inyección reside un elemento fundamental del diseño conocido como ángulo de desmoldeo . Para quienes se inician en este campo, el ángulo de desmoldeo puede parecer una simple inclinación en la superficie vertical de una pieza, pero sus implicaciones son profundas en el mundo del moldeo por inyección.
- Definición
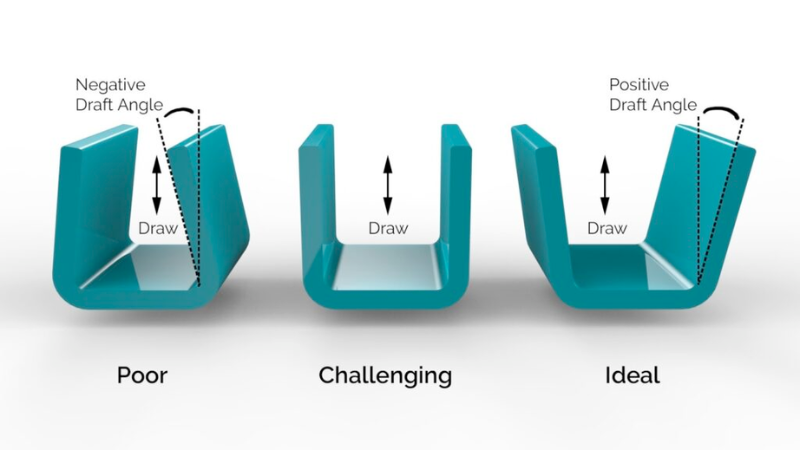
El ángulo de desmoldeo, también conocido simplemente como «ángulo de desmoldeo», es el grado de inclinación que se le da a las paredes o superficies verticales de las piezas moldeadas por inyección. Expresado en grados, este ángulo garantiza que la parte más ancha del producto moldeado quede en la base, lo que facilita su extracción del molde.
- Propósito
El objetivo principal del ángulo de desmoldeo es facilitar la expulsión fluida de la pieza del molde. Sin él, la pieza puede adherirse o rozar contra el molde, lo que provoca defectos y posibles daños tanto a la pieza como al molde.
- Eyección e integridad de la superficie
Un ángulo de desmoldeo bien integrado garantiza una fricción mínima entre las superficies verticales de la pieza y el molde durante la eyección. Esto no solo ayuda a preservar el acabado superficial de la pieza, sino que también evita rozaduras, marcas de arrastre o deformaciones que puedan comprometer la estética y la funcionalidad del producto final.
- Salud del moho
El moldeo y la expulsión continuos de piezas sin un ángulo de desmoldeo adecuado pueden ejercer una tensión excesiva sobre un componente metálico del molde, lo que provoca un desgaste prematuro. Por otro lado, un ángulo de desmoldeo bien calculado puede prolongar la vida útil del molde, ahorrando tiempo y costes a largo plazo.
- Precisión de diseño
Más allá de sus beneficios funcionales, los ángulos de desmoldeo desempeñan un papel crucial en la precisión del diseño. Ayudan a mantener las dimensiones y la precisión geométrica previstas de una pieza, especialmente al trabajar con formas complejas o diseños intrincados.
- Atractivo estético
Cuando se incorporan cuidadosamente, los ángulos de desmoldeo también pueden realzar el atractivo visual de la pieza moldeada por inyección. Proporcionan un acabado elegante y ergonómico , lo que hace que el producto no solo sea funcional, sino también estéticamente agradable.
En el ámbito del moldeo por inyección de plástico , los ángulos de desmoldeo no son opcionales, sino indispensables. Son una muestra del delicado equilibrio entre arte y ciencia en el moldeo, garantizando que cada pieza extraída del molde sea de óptima calidad y durabilidad.
Factores que influyen en la selección del ángulo de tiro
Al determinar el ángulo de desmoldeo adecuado para piezas moldeadas por inyección, intervienen varios factores . Estos factores incluyen la geometría de la pieza, las propiedades del material, el acabado superficial, el espesor de la pared, la profundidad de desmoldeo, la complejidad del molde y las limitaciones de las herramientas. Analicemos con más detalle cada una de estas influencias:
- Geometría de la pieza
La forma y el diseño de la pieza que se moldea influyen considerablemente en la selección del ángulo de desmoldeo para la inyección. Las piezas con geometrías complejas o características intrincadas pueden requerir ángulos de desmoldeo mayores para garantizar una fácil extracción del molde.
Por otro lado, las piezas con diseños más sencillos o paredes rectas pueden permitir ángulos de desmoldeo menores. El objetivo es lograr un equilibrio entre asegurar una correcta eyección durante el proceso de moldeo por inyección y minimizar cualquier impacto negativo en la estética o la funcionalidad de la pieza final.
- Propiedades materiales
Los distintos materiales presentan diferentes niveles de contracción durante el proceso de enfriamiento en el moldeo por inyección . Los materiales con mayores tasas de contracción pueden requerir ángulos de desmoldeo mayores para compensar los posibles cambios dimensionales durante la solidificación.
Por el contrario, los materiales con menor índice de contracción podrían permitir requisitos de moldeo por inyección con ángulos de desmoldeo más pequeños . Es fundamental tener en cuenta estas propiedades del material al seleccionar los ángulos de desmoldeo adecuados para lograr dimensiones de pieza precisas y uniformes.
- Acabado de la superficie
El acabado superficial deseado de la pieza moldeada final también puede influir en la elección del ángulo de desmoldeo. Las piezas que requieren un acabado de alta calidad en el proceso de producción suelen necesitar ángulos de desmoldeo mayores para evitar defectos estéticos como arañazos o marcas causadas por la fricción durante la eyección.
Sin embargo, las piezas que se someterán a procesos secundarios como pintura o recubrimiento pueden tolerar ángulos de desmoldeo más pequeños, ya que cualquier imperfección quedará oculta por los tratamientos posteriores.
- Grosor de la pared y profundidad del dibujo
El espesor de la pared influye significativamente en el ángulo de desmoldeo necesario para un desmoldeo exitoso en el diseño de moldes de inyección . Generalmente, las paredes más gruesas requieren ángulos de desmoldeo mayores debido a la mayor resistencia durante la eyección.
Las piezas con embutición más profunda (donde las características se extienden más hacia la profundidad de la cavidad del molde) pueden requerir ángulos de desmoldeo mayores para permitir una extracción suave de la herramienta sin daños ni deformaciones.
- Complejidad del molde y limitaciones de las herramientas
La complejidad del diseño del molde y cualquier limitación impuesta por las herramientas también pueden influir en la selección del ángulo de desmoldeo en el proceso de moldeo.
Los moldes más complejos, con socavados o geometrías complicadas, pueden requerir ángulos de desmoldeo mayores para facilitar una correcta eyección. Del mismo modo, ciertas limitaciones de las herramientas, como el espacio reducido o la restricción de movimiento , pueden exigir ángulos de desmoldeo específicos para garantizar un funcionamiento fluido durante el proceso de moldeo por inyección.
Recomendaciones generales sobre ángulos de tiro
En el ámbito del moldeo por inyección, los ángulos de desmoldeo desempeñan un papel crucial para garantizar la expulsión perfecta de las piezas de sus moldes. Si bien los detalles pueden variar según el material, la geometría y el acabado superficial, los datos y la experiencia del sector sugieren las siguientes pautas:
- Ángulo de tiro estándarInvestigaciones realizadas por empresas líderes en moldeo por inyección respaldan un ángulo de desmoldeo de 1 a 2 grados como óptimo para diseños básicos y sencillos que utilizan plásticos comunes. Este ángulo... Generalmente garantiza un equilibrio efectivo entre la fácil expulsión de piezas y la integridad del diseño.
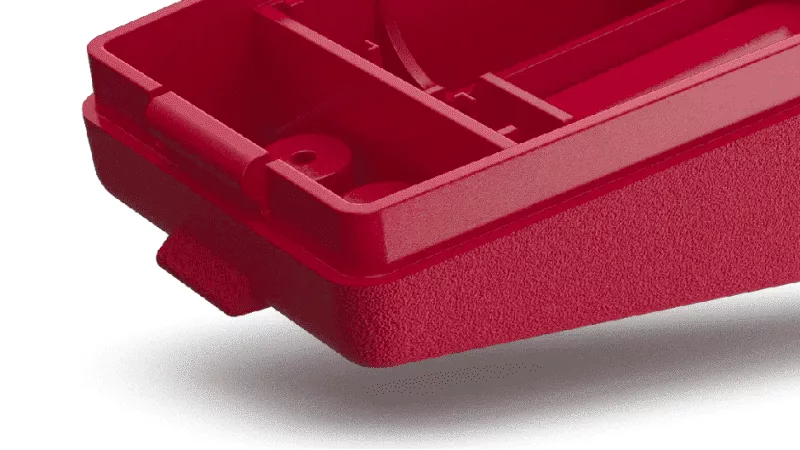
- Superficies texturizadasLos estándares de la industria dictan que, para piezas con acabado texturizado, se recomienda un ángulo de desmoldeo adicional de 1 a 3 grados sobre el ángulo de desmoldeo básico. Por lo tanto, para una textura ligera, un calado total de 2-3 grados, y para una textura pesada, Pueden ser necesarios entre 3 y 5 grados.
- Características profundas: Según estudios de flujo de materiales, las cavidades más profundas o las características empotradas se benefician de ángulos de inclinación más pronunciados. Para huecos de más de 2 pulgadas de profundidad, puede ser esencial un ángulo de inclinación de hasta 5 grados.
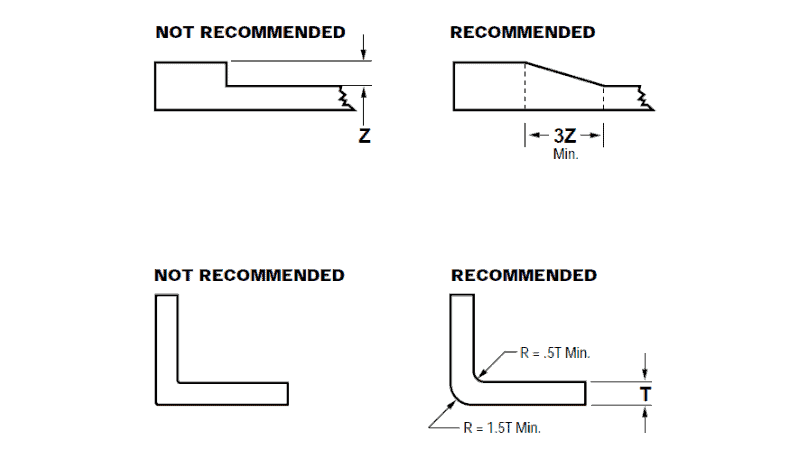
- Paredes delgadas: Para piezas con espesores de pared inferiores a 0.04 pulgadas, los datos sugieren un ángulo de inclinación de entre 0.5 y 1 grado, ya que esto ayuda a evitar la deformación causada por velocidades de enfriamiento diferenciales.
- Características verticales altas: Las pautas de la industria recomiendan agregar un grado incremental de inclinación por cada pulgada de altura para características verticales altas, lo que reduce la posible fricción durante la expulsión de la pieza.
- Detalles finos:Al manipular detalles intrincados o grabados, los datos de moldeos por inyección exitosos indican un ángulo de inclinación de 1.5 a 2.5 grados. Sin embargo, consultar con especialistas en moldeo por inyección sigue siendo crucial para estas características matizadas.
- Ejecuciones de alta producción:Para moldes que se espera que producir más de 100,000 piezasInclinarse hacia el extremo superior del rango de ángulo de desmoldeo recomendado puede prolongar la vida útil del molde. Los datos históricos han demostrado una reducción del desgaste y los daños en las herramientas con un ligero aumento del ángulo de desmoldeo en escenarios de alta producción.
Si bien estas recomendaciones se basan en estándares de la industria y datos empíricos, es fundamental recordar que cada proyecto tiene sus propias exigencias. Al combinar estas directrices con información específica del proyecto y consultas con expertos , se pueden lograr resultados óptimos en el proceso de moldeo por inyección.
Trampas comunes y cómo evitarlas
Ángulo de tiro inadecuado
- Trampa: Uno de los problemas más frecuentes en el moldeo por inyección es no incorporar suficiente tracción, lo que provoca que las piezas se peguen al molde. Esto no sólo daña la pieza sino que también sobrecarga el molde.
- Evitación: Asegúrese siempre de un ángulo de tiro adecuado según el material y las especificaciones del diseño. Consultar con especialistas en moldeo por inyección puede brindar orientación sobre el ángulo de inclinación mínimo necesario para una pieza en particular.
Énfasis excesivo en la estética
- Trampa: Si bien la estética es crucial, priorizarla sobre la funcionalidad puede generar diseños difíciles de expulsar del molde.
- Evitación: Equilibre los requisitos estéticos con consideraciones prácticas de diseño de moldeo por inyección. Si una determinada estética es fundamental, considerar operaciones secundarias post-moldeado.
Ignorar la contracción del material
- Trampa: Cada material tiene una tasa de contracción específica en el proceso de moldeo por inyección. No tener esto en cuenta puede provocar piezas distorsionadas.
- Evitación: Comprender las propiedades del material, especialmente su tasa de contracción. Ajuste los ángulos de inclinación en consecuencia para compensar este comportamiento inherente del material.
Borradores Cero o Negativos sin Justificación
- Trampa: Si bien a veces es necesario para características específicas, el uso injustificado de tiros cero o negativos puede plantear problemas de expulsión.
- Evitación: Utilice únicamente un molde de tiro cero o ángulos de tiro negativos cuando sea absolutamente necesario y asegúrese de que el diseño del molde y el proceso de moldeo por inyección puedan soportarlos sin complicaciones.
Si se tienen en cuenta estos inconvenientes y se aplican las precauciones sugeridas, se pueden superar los desafíos del moldeo por inyección con ángulo de desmoldeo y garantizar un proceso de producción más fluido y de alta calidad.
Ángulos de salida para características específicas
Al hablar de ángulos de desmoldeo en el moldeo por inyección de plástico, es importante saber cómo interactúan las diferentes piezas con estos ángulos. Cada elemento requiere su propio ángulo de desmoldeo para asegurar que el molde pueda liberar la pieza sin dañarla. Aquí encontrará más información al respecto:
costillas
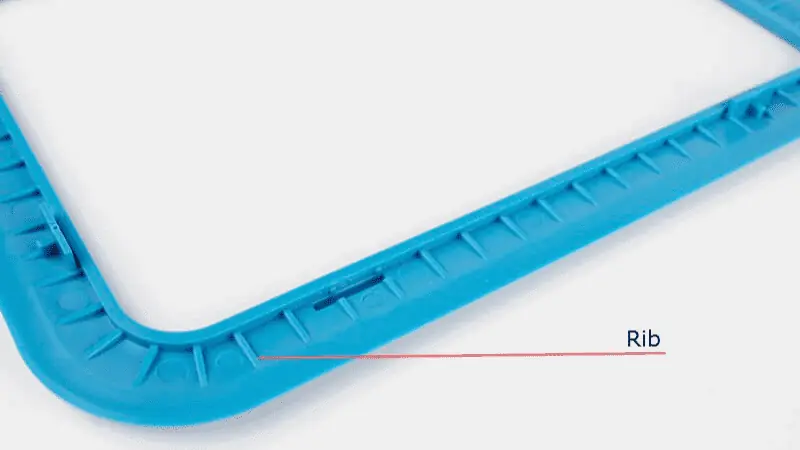
Al diseñar nervaduras para moldeo por inyección, es fundamental considerar los ángulos de desmoldeo. Las nervaduras son elementos delgados y alargados que proporcionan resistencia y soporte adicionales a la pieza. Para facilitar su extracción de la cavidad del molde, las nervaduras deben tener una conicidad mínima de 1° por lado. Este ligero ángulo permite que la nervadura se desprenda suavemente sin atascarse en el molde.
Sin embargo, en algunos casos, lograr la conicidad adecuada de las nervaduras puede resultar complicado debido a limitaciones de diseño. En tales situaciones, aumentar el grosor de las nervaduras puede compensar la falta de conicidad. Al ajustar el grosor, se mantiene una funcionalidad óptima y, al mismo tiempo, se garantiza una fácil extracción del molde.
Ventajas:
- Facilita la liberación suave de las costillas de la cavidad del molde.
- Aumenta la facilidad de fabricación y reduce los problemas de producción.
Desventajas:
- El aumento del espesor de las nervaduras puede afectar el diseño y la estética general de la pieza.
- Puede requerir ajustes en otras áreas de la geometría de la pieza para acomodar nervaduras más gruesas.
Agujeros
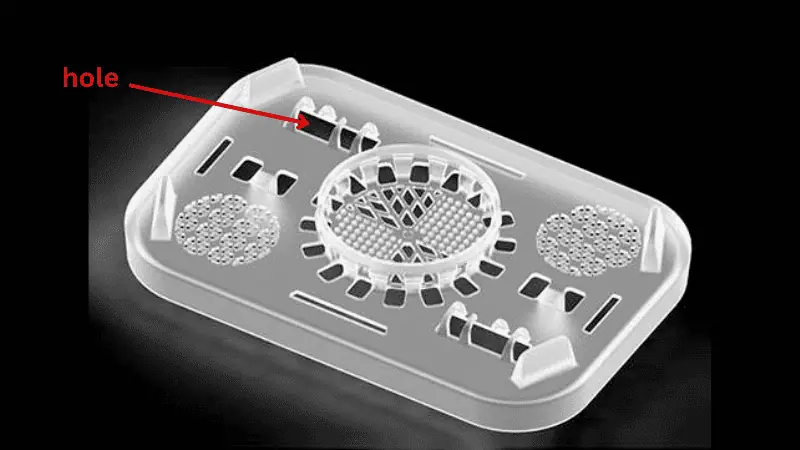
El tratamiento de los orificios en el moldeo por inyección depende de su forma y geometría. Los orificios cilíndricos generalmente no requieren ningún ángulo de desmoldeo adicional, ya que tienen un diámetro uniforme en toda su extensión.
Sin embargo, los orificios no cilíndricos, como los que tienen formas cónicas o irregulares , pueden requerir la adición de ángulos de desmoldeo para facilitar la expulsión del molde.
La inclusión de ángulos de desmoldeo en orificios no cilíndricos facilita la extracción, ya que proporciona una liberación gradual durante el proceso. Estos ángulos reducen la fricción entre la pieza y las superficies del molde, evitando daños o deformaciones al extraer la pieza del utillaje.
Ventajas:
- Mejora la facilidad de extracción de piezas de moldes con orificios no cilíndricos.
- Minimiza posibles daños o distorsiones durante el proceso de desmoldeo.
Desventajas:
- Agregar ángulos de salida a geometrías complejas puede aumentar los costos de fabricación.
- Requiere una consideración cuidadosa durante el diseño del producto para evitar comprometer la funcionalidad o la estética.
Threads
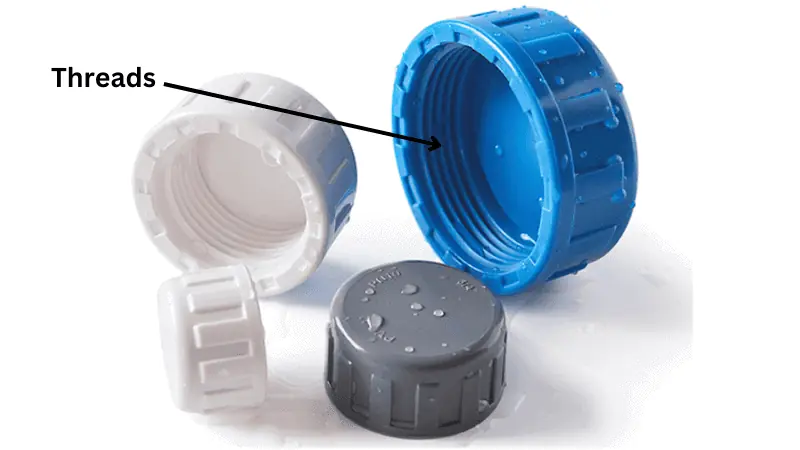
Las roscas son un elemento común en las piezas de plástico que se utilizan para fijar o unir componentes. Al diseñar piezas con roscas externas, se recomienda incorporar un ángulo de desmoldeo de 1° a 3°. Esta ligera conicidad facilita el desmoldeo, evitando posibles problemas de adherencia o bloqueo.
Por otro lado, las roscas internas no siempre requieren ángulos de desmoldeo si el molde se diseña con núcleos colapsables. Los núcleos colapsables son características especializadas que permiten crear roscas internas sin necesidad de ángulos de desmoldeo adicionales. Estos núcleos se colapsan durante la eyección, lo que facilita la extracción de la pieza roscada.
Ventajas:
- Garantiza una liberación suave y funcionalidad de piezas con roscas externas.
- Elimina la necesidad de ángulos de salida en roscas internas cuando se utilizan núcleos plegables.
Desventajas:
- La incorporación de ángulos de salida en las roscas exteriores puede alterar ligeramente sus dimensiones.
- El diseño de moldes con núcleos plegables puede aumentar la complejidad y los costos de fabricación.
Mejores prácticas para ángulos de salida en moldeo por inyección de plástico
Para garantizar un proceso exitoso de moldeo por inyección de plástico, se requiere un enfoque meticuloso, especialmente en lo que respecta al diseño de los ángulos de desmoldeo. Su importancia es fundamental, ya que influyen tanto en el desmoldeo como en el rendimiento general de las piezas moldeadas por inyección.
1. La consulta es clave
Aproveche la experiencia de diseñadores de moldes altamente cualificados. Gracias a su vasta experiencia, estos especialistas ofrecen valiosos consejos que le guiarán en la implementación de prácticas de moldeo por inyección con ángulos de desmoldeo que dan como resultado piezas de plástico de primera calidad. Su conocimiento de diversos desafíos de diseño les permite recomendar ángulos de desmoldeo precisos, adaptados a diseños de moldes específicos.
2. El valor de la creación de prototipos
Antes de lanzarse a la fabricación a gran escala, realice una prueba con prototipos . Esta fase es su campo de pruebas, que permite validar los ángulos de desmoldeo seleccionados. También es su garantía, ya que revela cualquier problema que pueda surgir durante el proceso completo de moldeo por inyección.
Mediante la creación iterativa de prototipos, puedes refinar los ángulos de desmoldeo y acercarte poco a poco al molde perfecto. Durante este proceso, observa atentamente la dinámica de eyección de la pieza, examina la calidad del acabado superficial , garantiza la precisión dimensional y evalúa la funcionalidad general de la pieza.
Esta evaluación minuciosa facilita las correcciones preventivas, garantizando que el resultado final se ajuste perfectamente a sus requisitos.
3. Aprovechar la previsión digital
Los problemas modernos requieren soluciones modernas. Aquí entran en juego las simulaciones por ordenador, que le permiten prever cómo el plástico fundido se desplaza por la cavidad del molde. Estas previsualizaciones digitales son expertas en identificar las zonas donde la curva de desmoldeo actual podría fallar durante la eyección de la pieza.
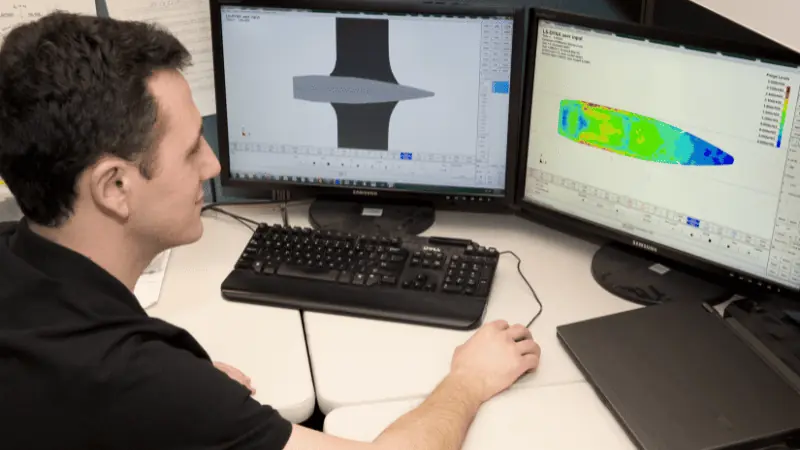
Al integrar estas simulaciones al principio del proceso de diseño, se pueden identificar posibles problemas , ya sean socavaduras o zonas de fricción, que podrían dificultar la extracción sin problemas del molde.
Modificar estos aspectos en el ámbito virtual se traduce en beneficios tangibles en el mundo real: se aceleran los plazos de diseño, se reducen los gastos de creación de prototipos y se disminuye la posibilidad de contratiempos durante el proceso de moldeo real.
Conclusión
Los ángulos de desmoldeo son fundamentales en el proceso de moldeo por inyección, ya que influyen en la eyección de las piezas y en la calidad general del producto . Se adaptan a las particularidades de las diferentes características y diseños, garantizando resultados de fabricación óptimos.
Al comprender su importancia y adherirse a las mejores prácticas, los diseñadores pueden lograr resultados óptimos. La colaboración con especialistas en moldeo por inyección y el uso de simulaciones avanzadas pueden optimizar aún más la producción, garantizando eficiencia y excelencia.
¡Desbloquee todo el potencial del moldeo por inyección con Hongju!
Navegar por las complejidades de los ángulos de desmoldeo puede resultar intimidante, pero no tiene por qué hacerlo solo. En Hongju , nuestros especialistas en moldeo por inyección aportan una experiencia inigualable a cada proyecto.
Contáctanos ahora y obtén una consulta gratuita para mejorar tu negocio y adéntrate con nosotros en el mundo del moldeo de precisión, garantizando que cada pieza que produzcas destaque por su calidad y funcionalidad.