¿Qué es el moldeado de caucho?
El moldeo de caucho es un proceso de fabricación que transforma la materia prima de caucho sin vulcanizar en un producto funcional mediante la inyección , compresión o transferencia del caucho a un molde metálico robusto.
Los moldes de aluminio y acero son el estándar de la industria para el moldeo de caucho. Una vez que el caucho crudo entra en el molde, se aplica calor para curarlo en un proceso llamado vulcanización . La resistencia a altas temperaturas hace que el acero y el aluminio sean particularmente útiles en esta etapa del proceso.

En cuanto a la materia prima, se puede utilizar caucho natural o sintético. Mediante diversas formulaciones, se pueden mejorar las propiedades del caucho para adaptarlo mejor a los requisitos de la aplicación.
Ejemplo:
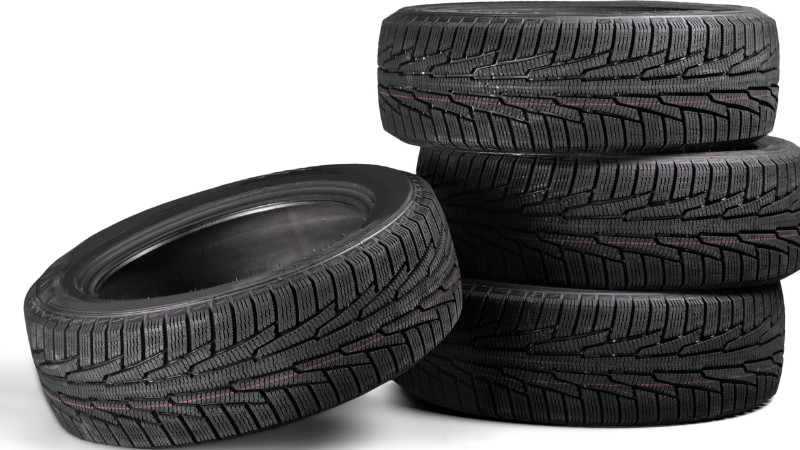
La industria automotriz está incorporando cada vez más productos moldeados de caucho. Los neumáticos son el ejemplo más común de caucho moldeado.
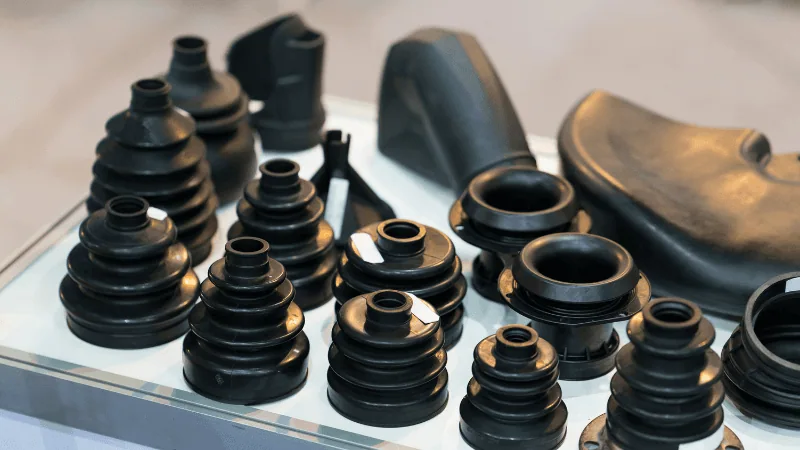
Además, el interior de un automóvil moderno está repleto de pequeñas piezas de caucho moldeado. Desde juntas y sellos hasta soportes de goma y guardabarros, todo se fabrica mediante técnicas de moldeo de caucho.
¿Qué es tapajuntas de molde?
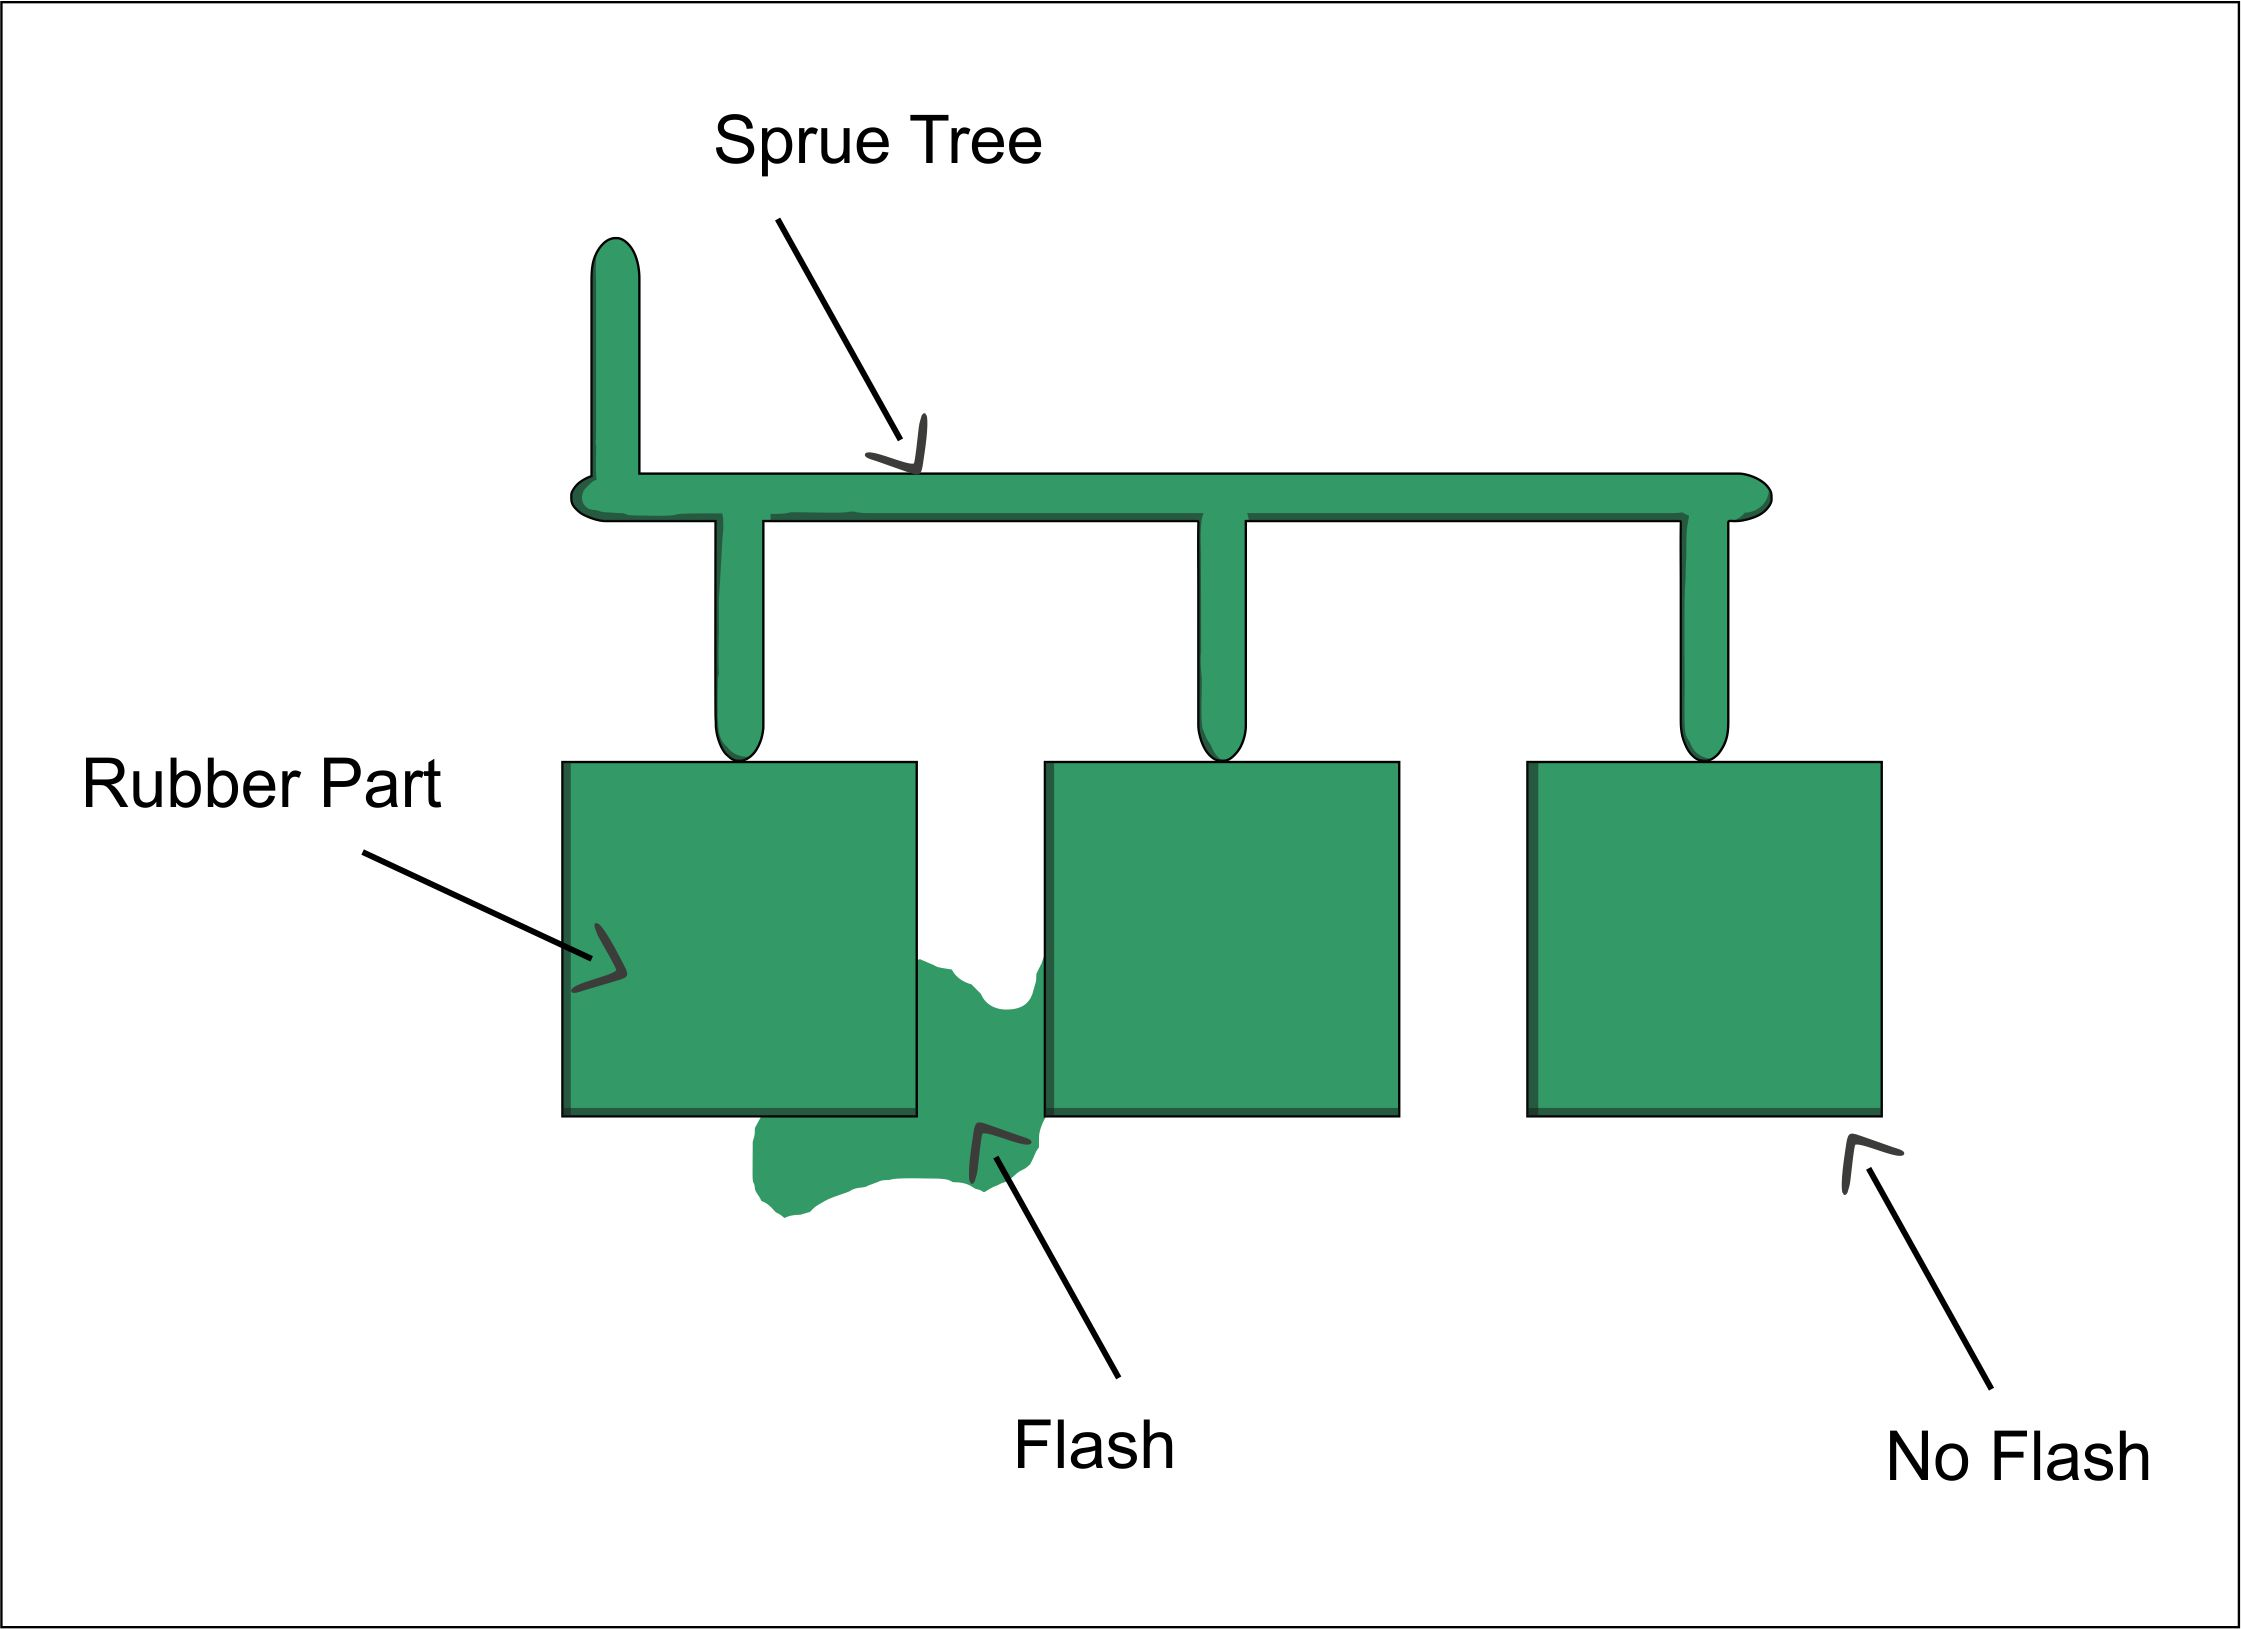
El exceso de material (también conocido como rebaba) se produce por una fuga de material del molde, formando una fina película adherida a los bordes de la pieza. Este exceso de material puede deberse a pequeñas holguras entre las dos mitades del molde, lo que provoca la fuga de material.
Por lo general, las rebabas se pueden eliminar de la pieza durante el postprocesamiento . Este fenómeno no se limita a los productos de caucho moldeado, sino que también se produce en los procesos de forjado y fundición.
El efecto de destello no se limita a un solo tipo de material; el caucho, los plásticos y los metales son todos susceptibles a este fenómeno.
¿Por qué es importante el moldeado de caucho?
El caucho desempeña un papel fundamental en el sector manufacturero. Muchas máquinas y dispositivos de uso cotidiano utilizan piezas de caucho sintético o natural. El moldeo de caucho ofrece la versatilidad de transformar el caucho en bruto en cualquier forma necesaria.
El moldeo de caucho es un método rápido y rentable para la producción en masa de piezas pequeñas y medianas.
Una ventaja del proceso de moldeo es que es muy respetuoso con el medio ambiente. El moldeo de caucho utiliza materias primas medidas con precisión para producir la pieza deseada con un mínimo de residuos.
El moldeo es también un método de fabricación preciso , que da como resultado productos uniformes y de calidad constante.
Industrias a las que sirve el moldeado de caucho
El caucho es un material único que puede ser resistente, robusto, suave y elástico. Además, el moldeo de caucho permite un sinfín de opciones de personalización y diseño. Por ello, no sorprende que prácticamente todas las industrias utilicen componentes y piezas de caucho.
Los sectores relacionados con la ingeniería, como el aeroespacial, dependen de la elasticidad de los productos de caucho moldeado para juntas y sellos. En cambio, la industria de la fontanería prefiere el caucho por su resistencia al agua y su estanqueidad.
Por último, la industria electrónica aprovecha al máximo la elasticidad, la impermeabilidad y las propiedades aislantes del caucho.
A continuación se muestra un desglose simple de varias industrias manufactureras que utilizan moldeo de caucho. Y algunos ejemplos de sus principales propiedades deseadas del caucho y productos comerciales cotidianos.
| Experiencia | Propiedad Deseada | Productos de goma |
| Motorium | Resistencia al calor, resistencia al aceite. | Juntas, retenes, mangueras. |
| Médical Scientific | Biocompatibilidad, esterilidad | Pistones de jeringa, catéteres, tapones |
| Electrónica | Aislamiento eléctrico, amortiguación de vibraciones | Teclados, conectores, ojales |
| Construcción | Resistencia a la intemperie, resistencia al envejecimiento. | Juntas de dilatación, membranas impermeabilizantes |
| Bienes de consumo | Durabilidad, flexibilidad | Suelas de calzado, guantes de goma, juguetes. |
| Industrial | Resistencia a la abrasión, resistencia química. | Cintas transportadoras, rodillos, sellos |
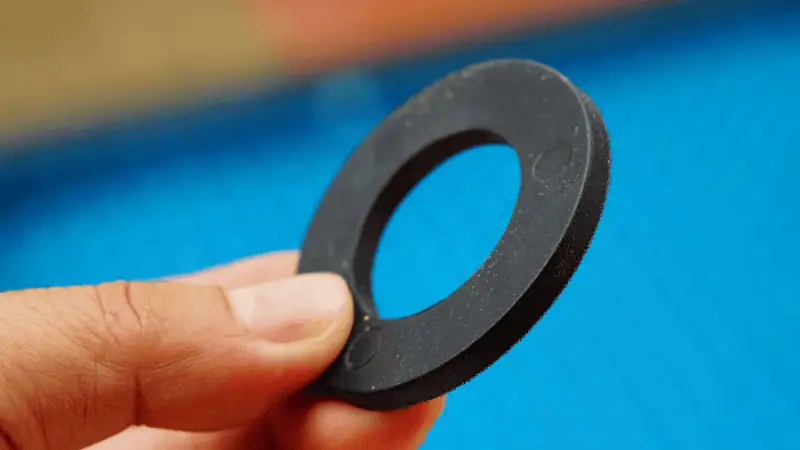
El moldeo de caucho es un proceso increíblemente versátil, capaz de producir productos para cualquier industria. Casi todos los sectores se benefician de las juntas y sellos de caucho . Dado que los productos de caucho son herméticos al aire y al agua, pueden utilizarse en entornos hostiles y húmedos sin temor a su degradación.
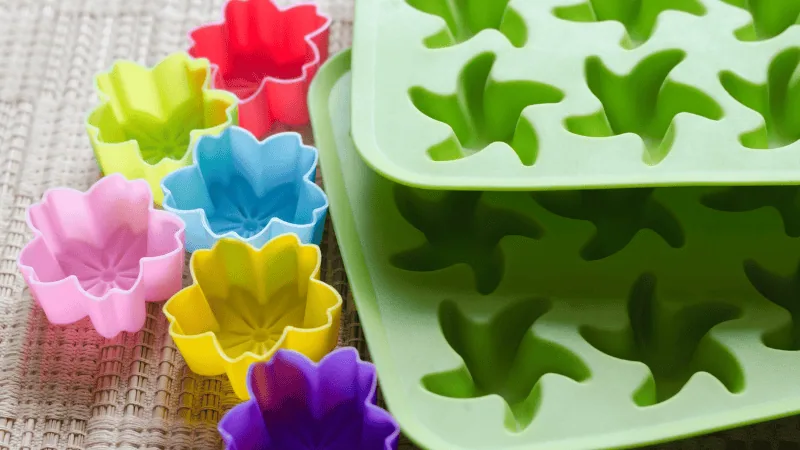
El moldeo de caucho permite que estas juntas y sellos adopten cualquier forma . Generalmente se utiliza el moldeo por compresión para juntas, pero también se puede emplear el moldeo por inyección y por transferencia para diseños más complejos.
Tipos de métodos de moldeo de caucho
Como se mencionó anteriormente, el moldeo de caucho se puede dividir en tres tipos: inyección, compresión y transferencia.
Aquí encontrará una explicación detallada de cada técnica de moldeo, un análisis exhaustivo del proceso y sus ventajas.
Moldeo por compresión
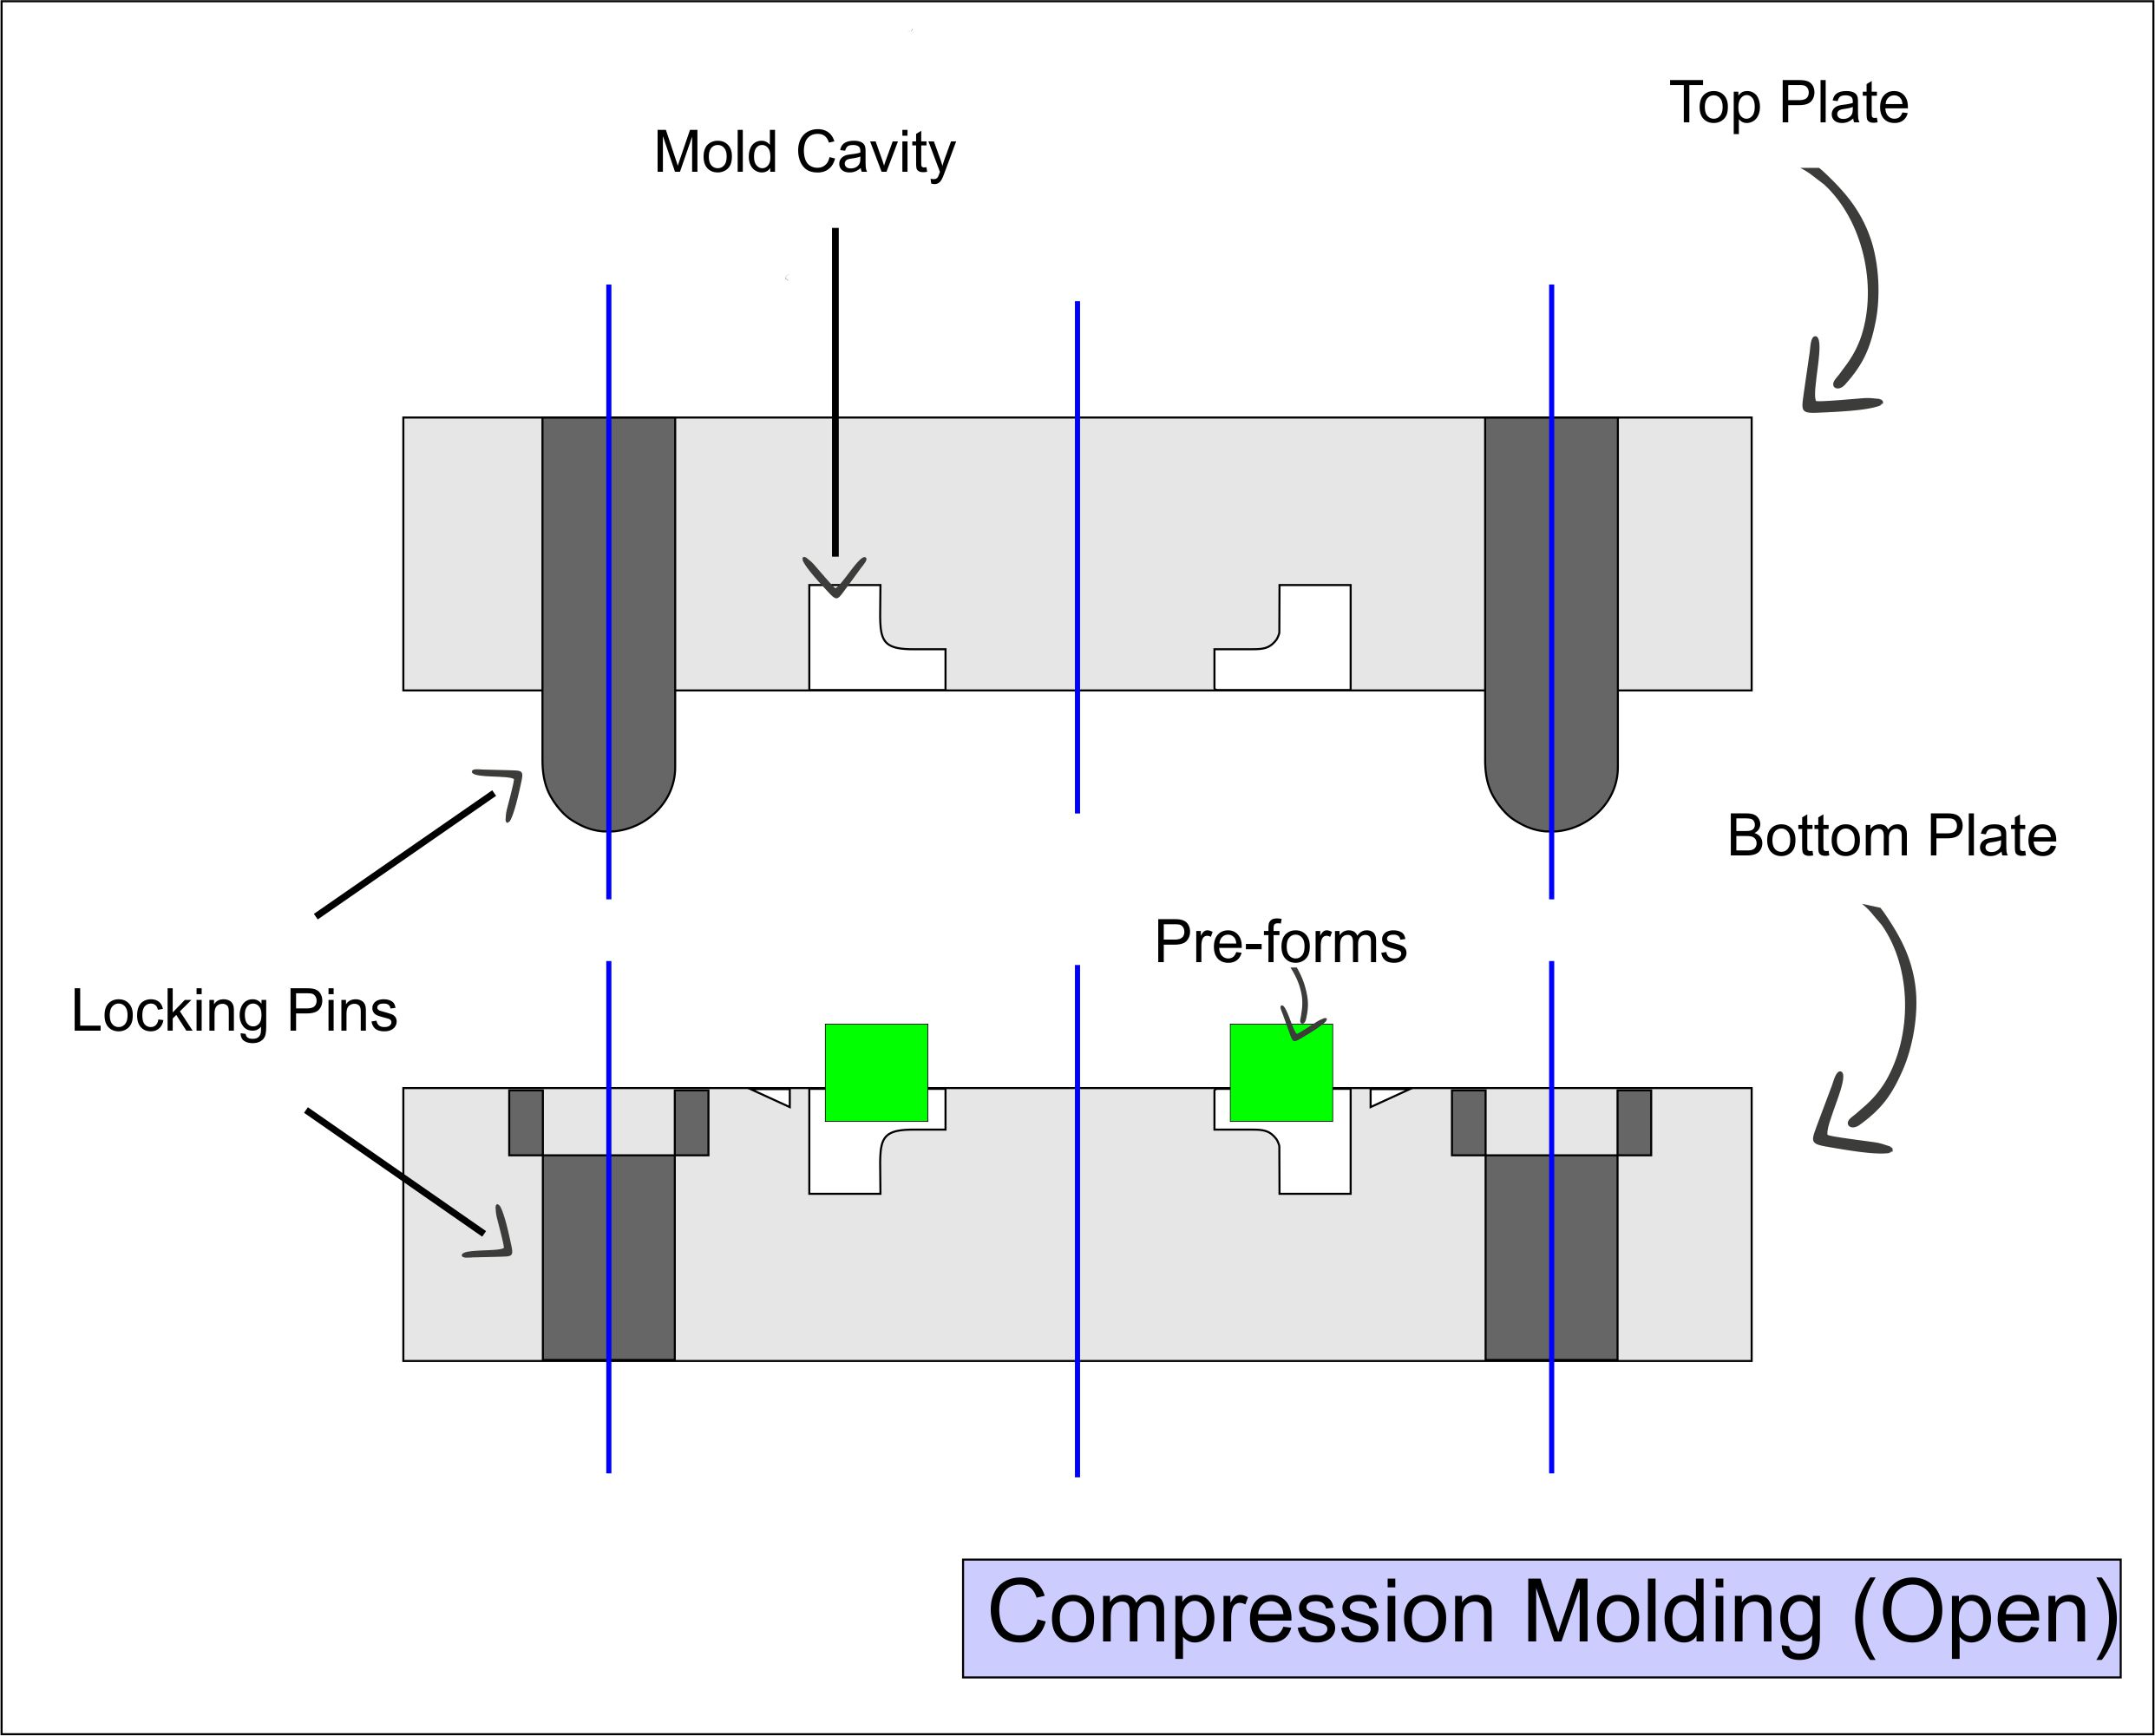
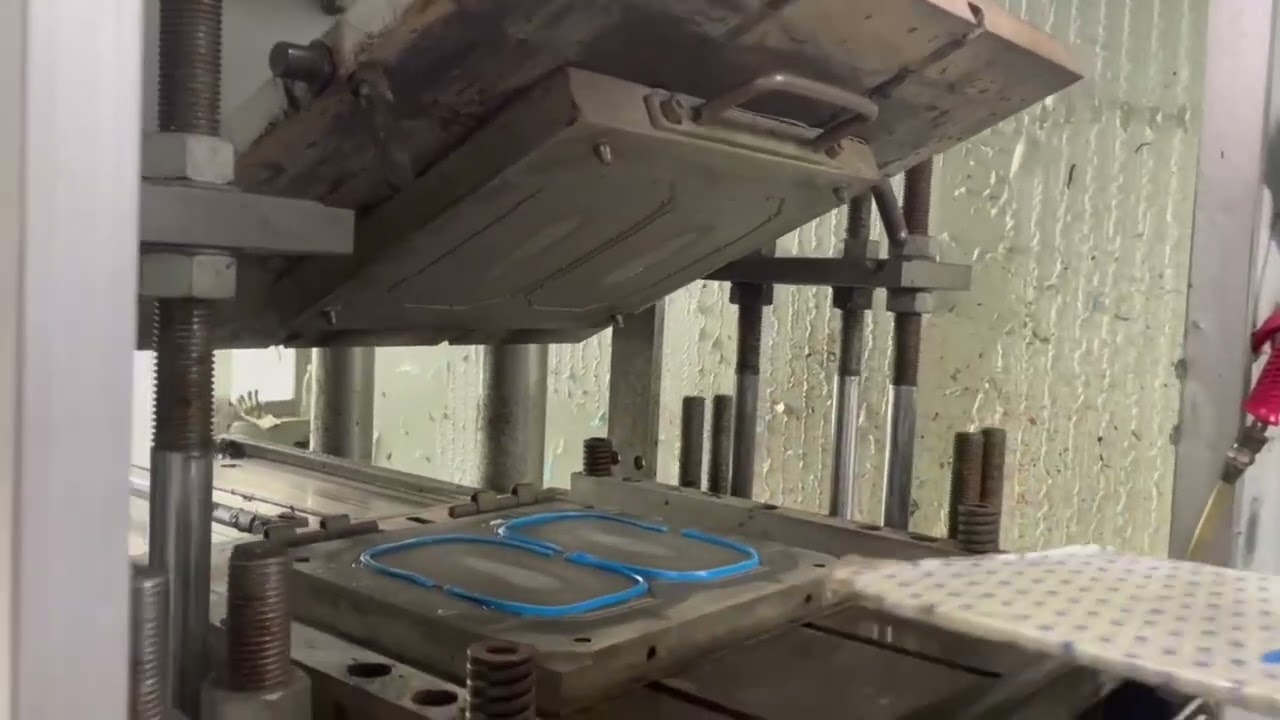
El moldeo por compresión de caucho aplica una fuerza de compresión elevada a una preforma y la introduce en un molde. Una preforma es una materia prima sin vulcanizar a la que se le da aproximadamente la misma forma que al producto final.
El uso de preformas aumenta la eficiencia general del proceso de moldeo de caucho y reduce el desperdicio de material.
El moldeo por compresión no es adecuado para compuestos de caucho más complejos. Se requeriría una fuerza excesiva para comprimir un caucho más duro dentro del molde. Incluso con las ventajas de usar preformas, el moldeo por compresión sigue estando limitado a cauchos de dureza media.
Proceso de moldeo
A continuación se muestra un desglose paso a paso del proceso de moldeo por compresión para materiales de caucho.
Paso 1: Diseño y fabricación del molde metálico de dos piezas. Este proceso generalmente se realiza mediante mecanizado CNC o fundición.
Paso 2: Dar forma a las preformas. Tome la masa de caucho en bruto y córtela de forma aproximada para que coincida con la forma del producto final.
Paso 3: Coloque las preformas directamente sobre la placa inferior del molde.
Paso 4: Cerrar el molde y aplicar fuerza de compresión y calor a las preformas.
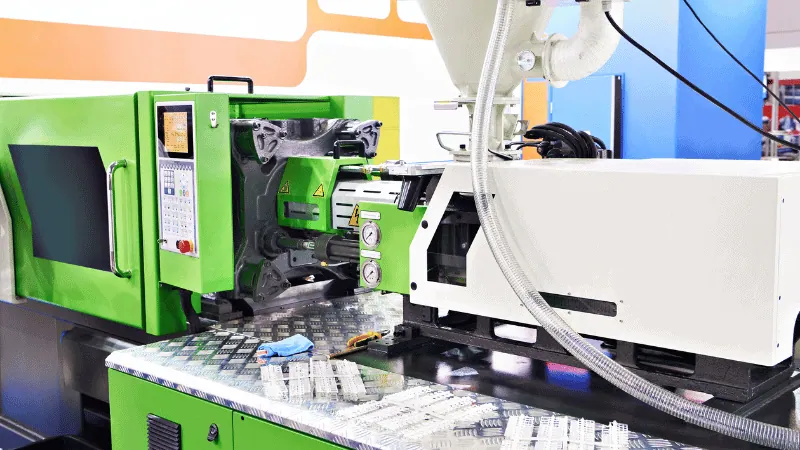
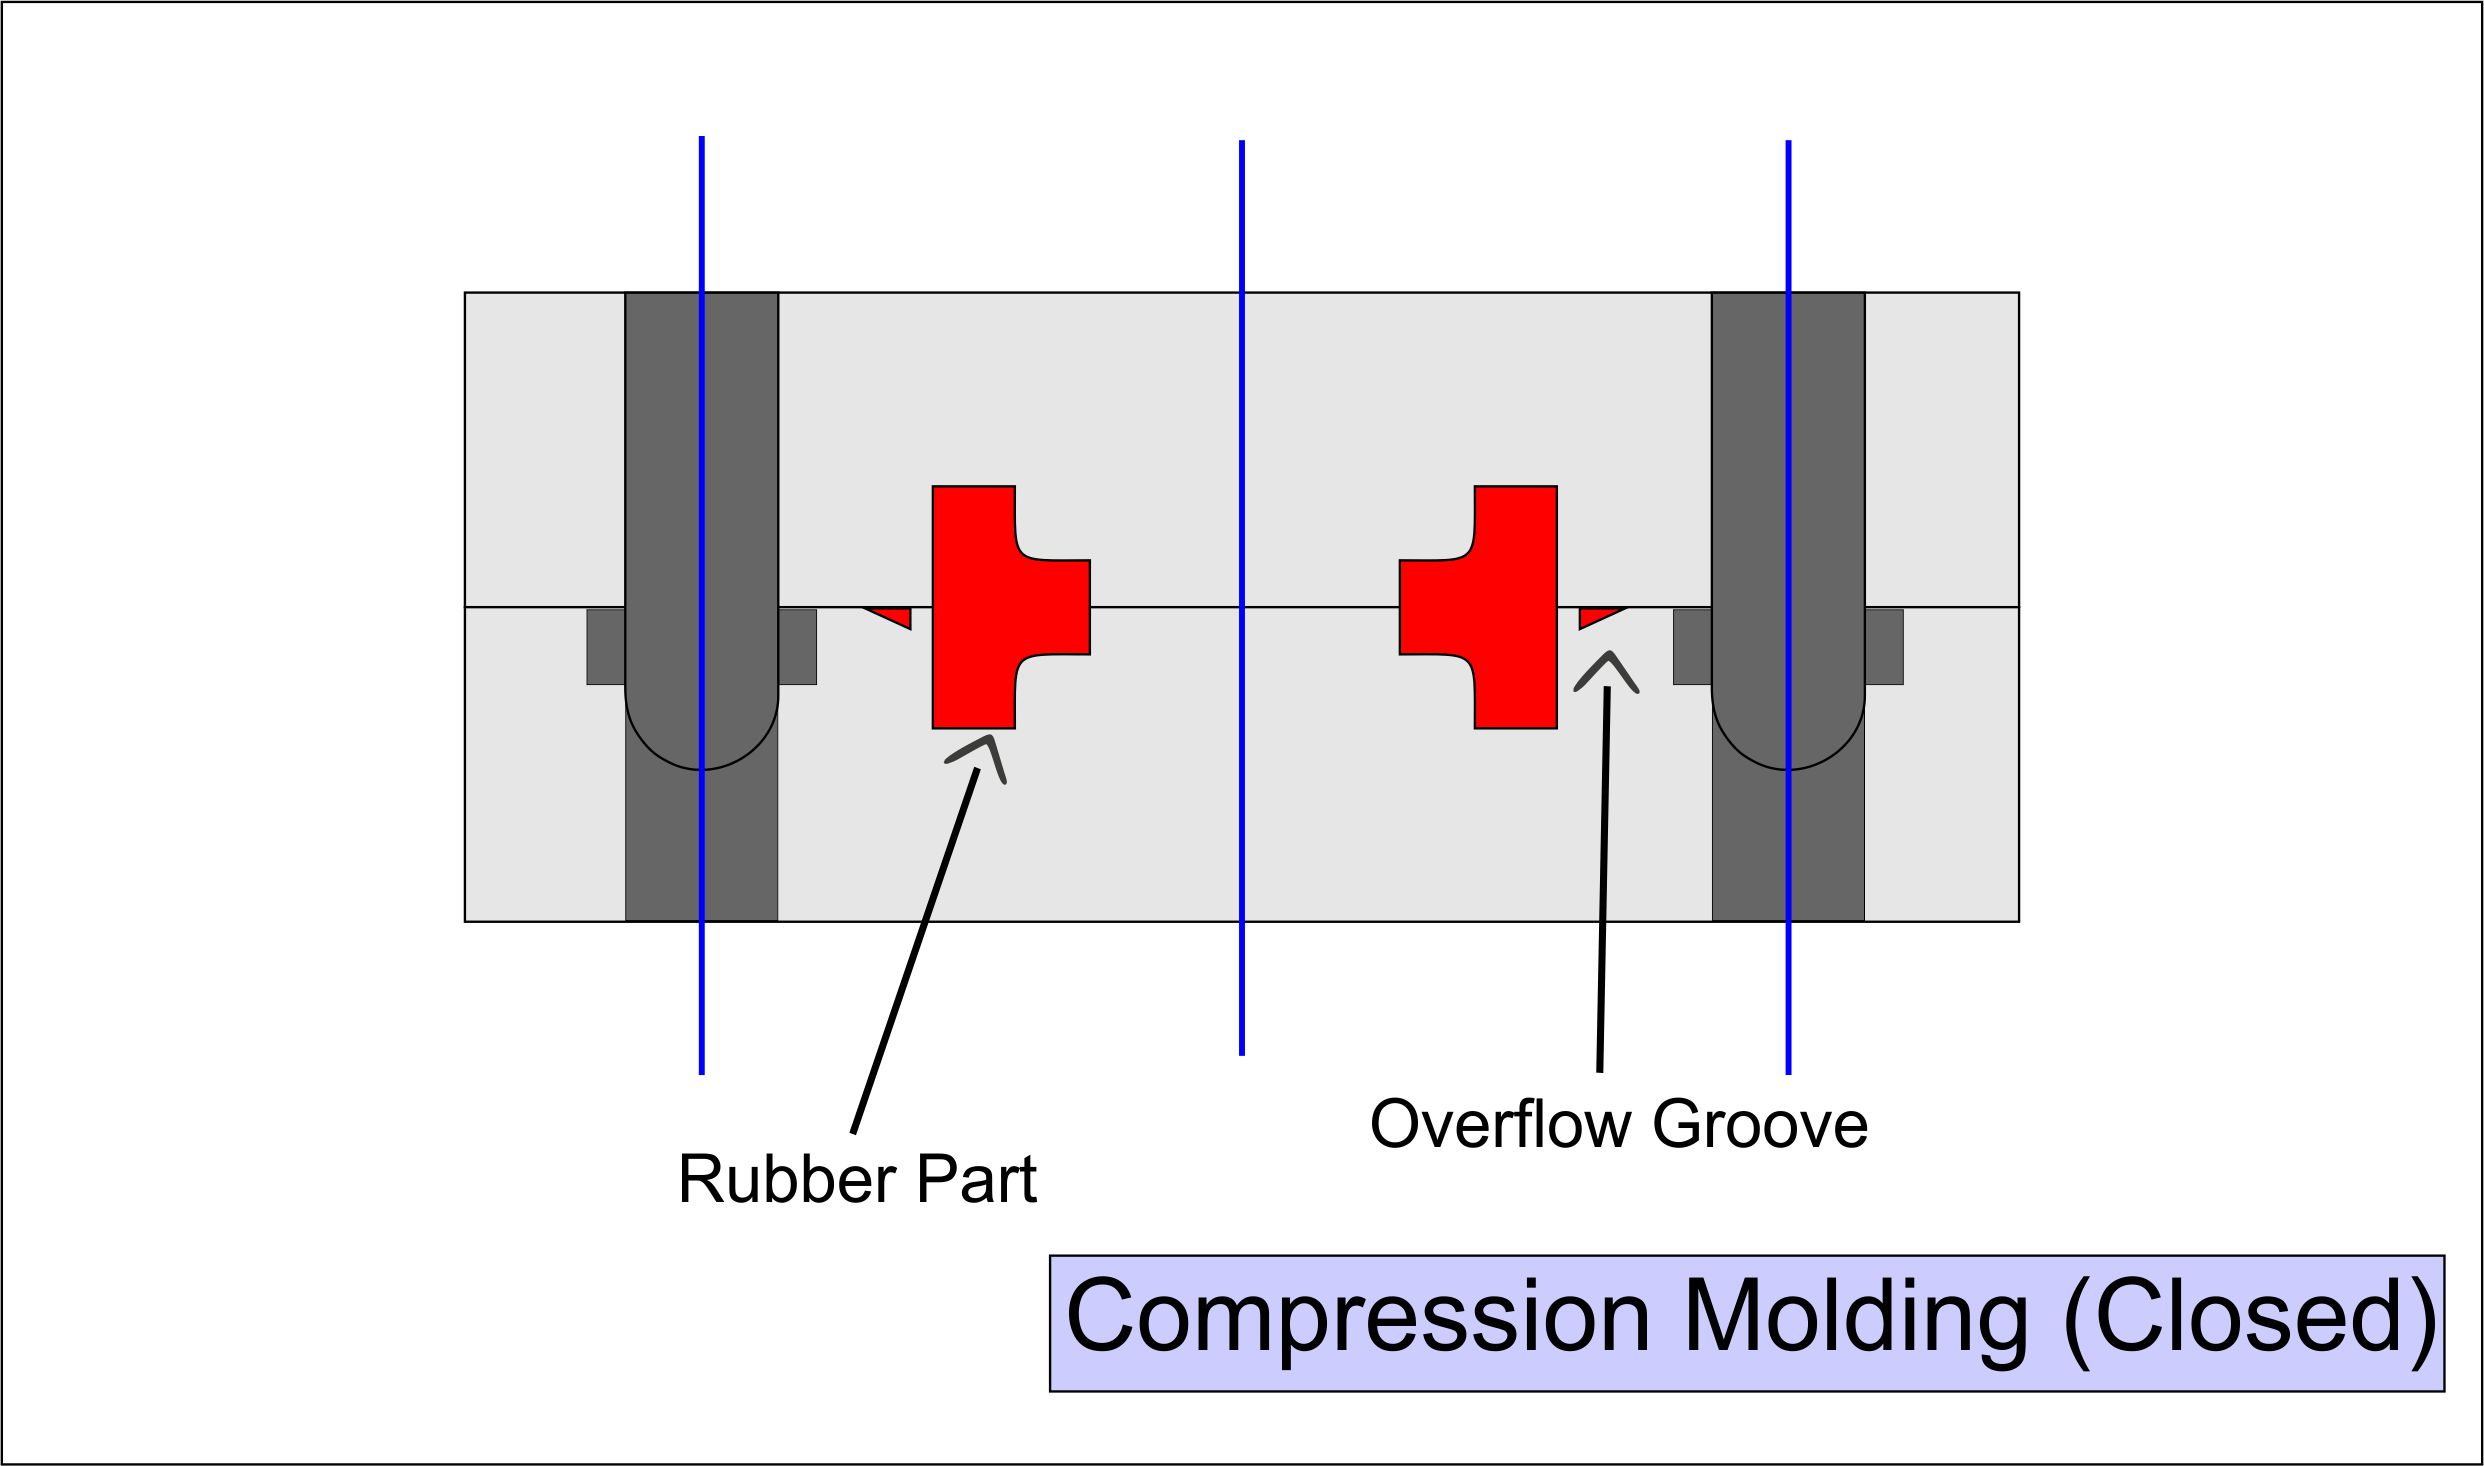
Paso 5: El calentamiento funde las preformas y las obliga a adaptarse a la forma del molde. El material sobrante se deposita en los surcos de rebose.
Paso 6: Curado del caucho dentro del molde. Se aplica calor continuamente al molde hasta alcanzar la temperatura de vulcanización. El tiempo de curado depende de las propiedades del material. El tiempo de curado estándar es inferior a 5 minutos.
Paso 7: Desbloquear el molde y expulsar el producto de caucho de la cavidad del molde.
Paso 8: Eliminación de soportes, ranuras de desbordamiento y demás material sobrante.
Paso 9: Procesamiento posterior del producto final. Recorte de los bordes y eliminación de rebabas mediante nitrógeno.
Ventajas
- El moldeo por compresión de caucho tiene bajos costos de herramientas.
- Este proceso es muy rentable para productos de precisión media.
- Un tiempo de configuración más corto da como resultado una mejor afinidad para producciones de bajo volumen.
- El proceso da como resultado una baja cantidad de desperdicio de material.
- El moldeo por compresión es compatible con materiales de látex más rígidos (más rígidos).
Transferencia de moldeo
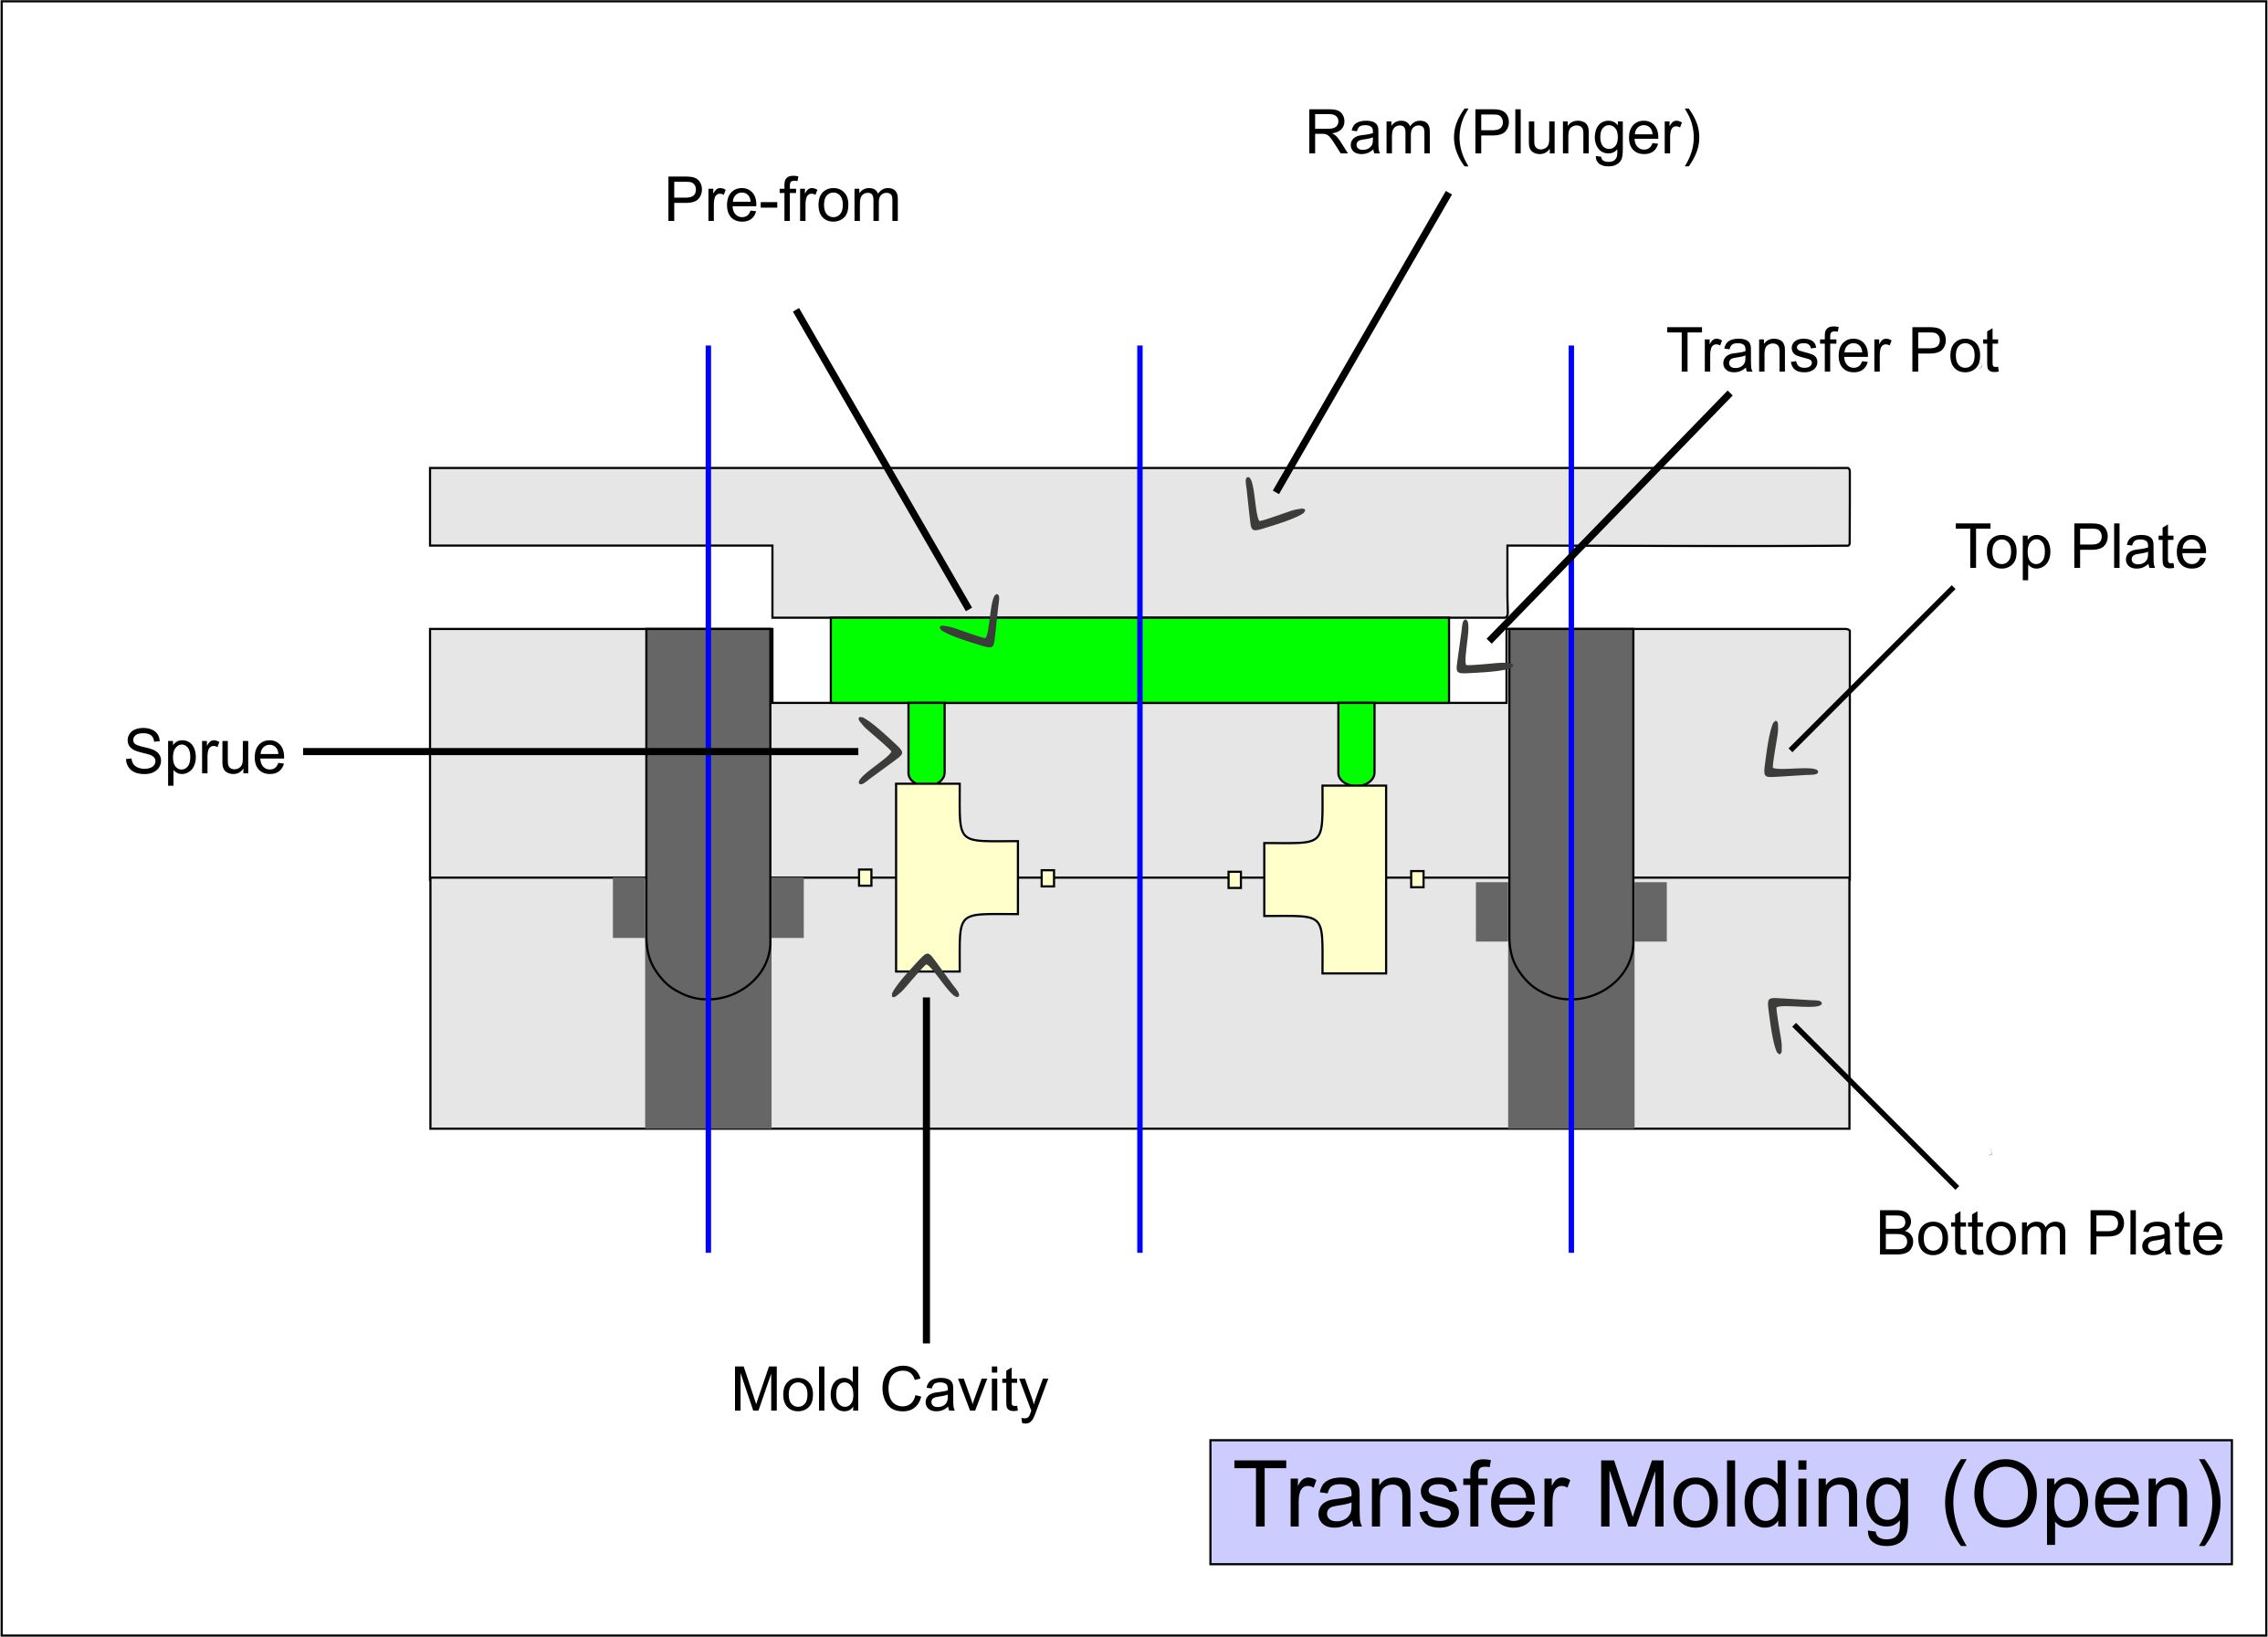
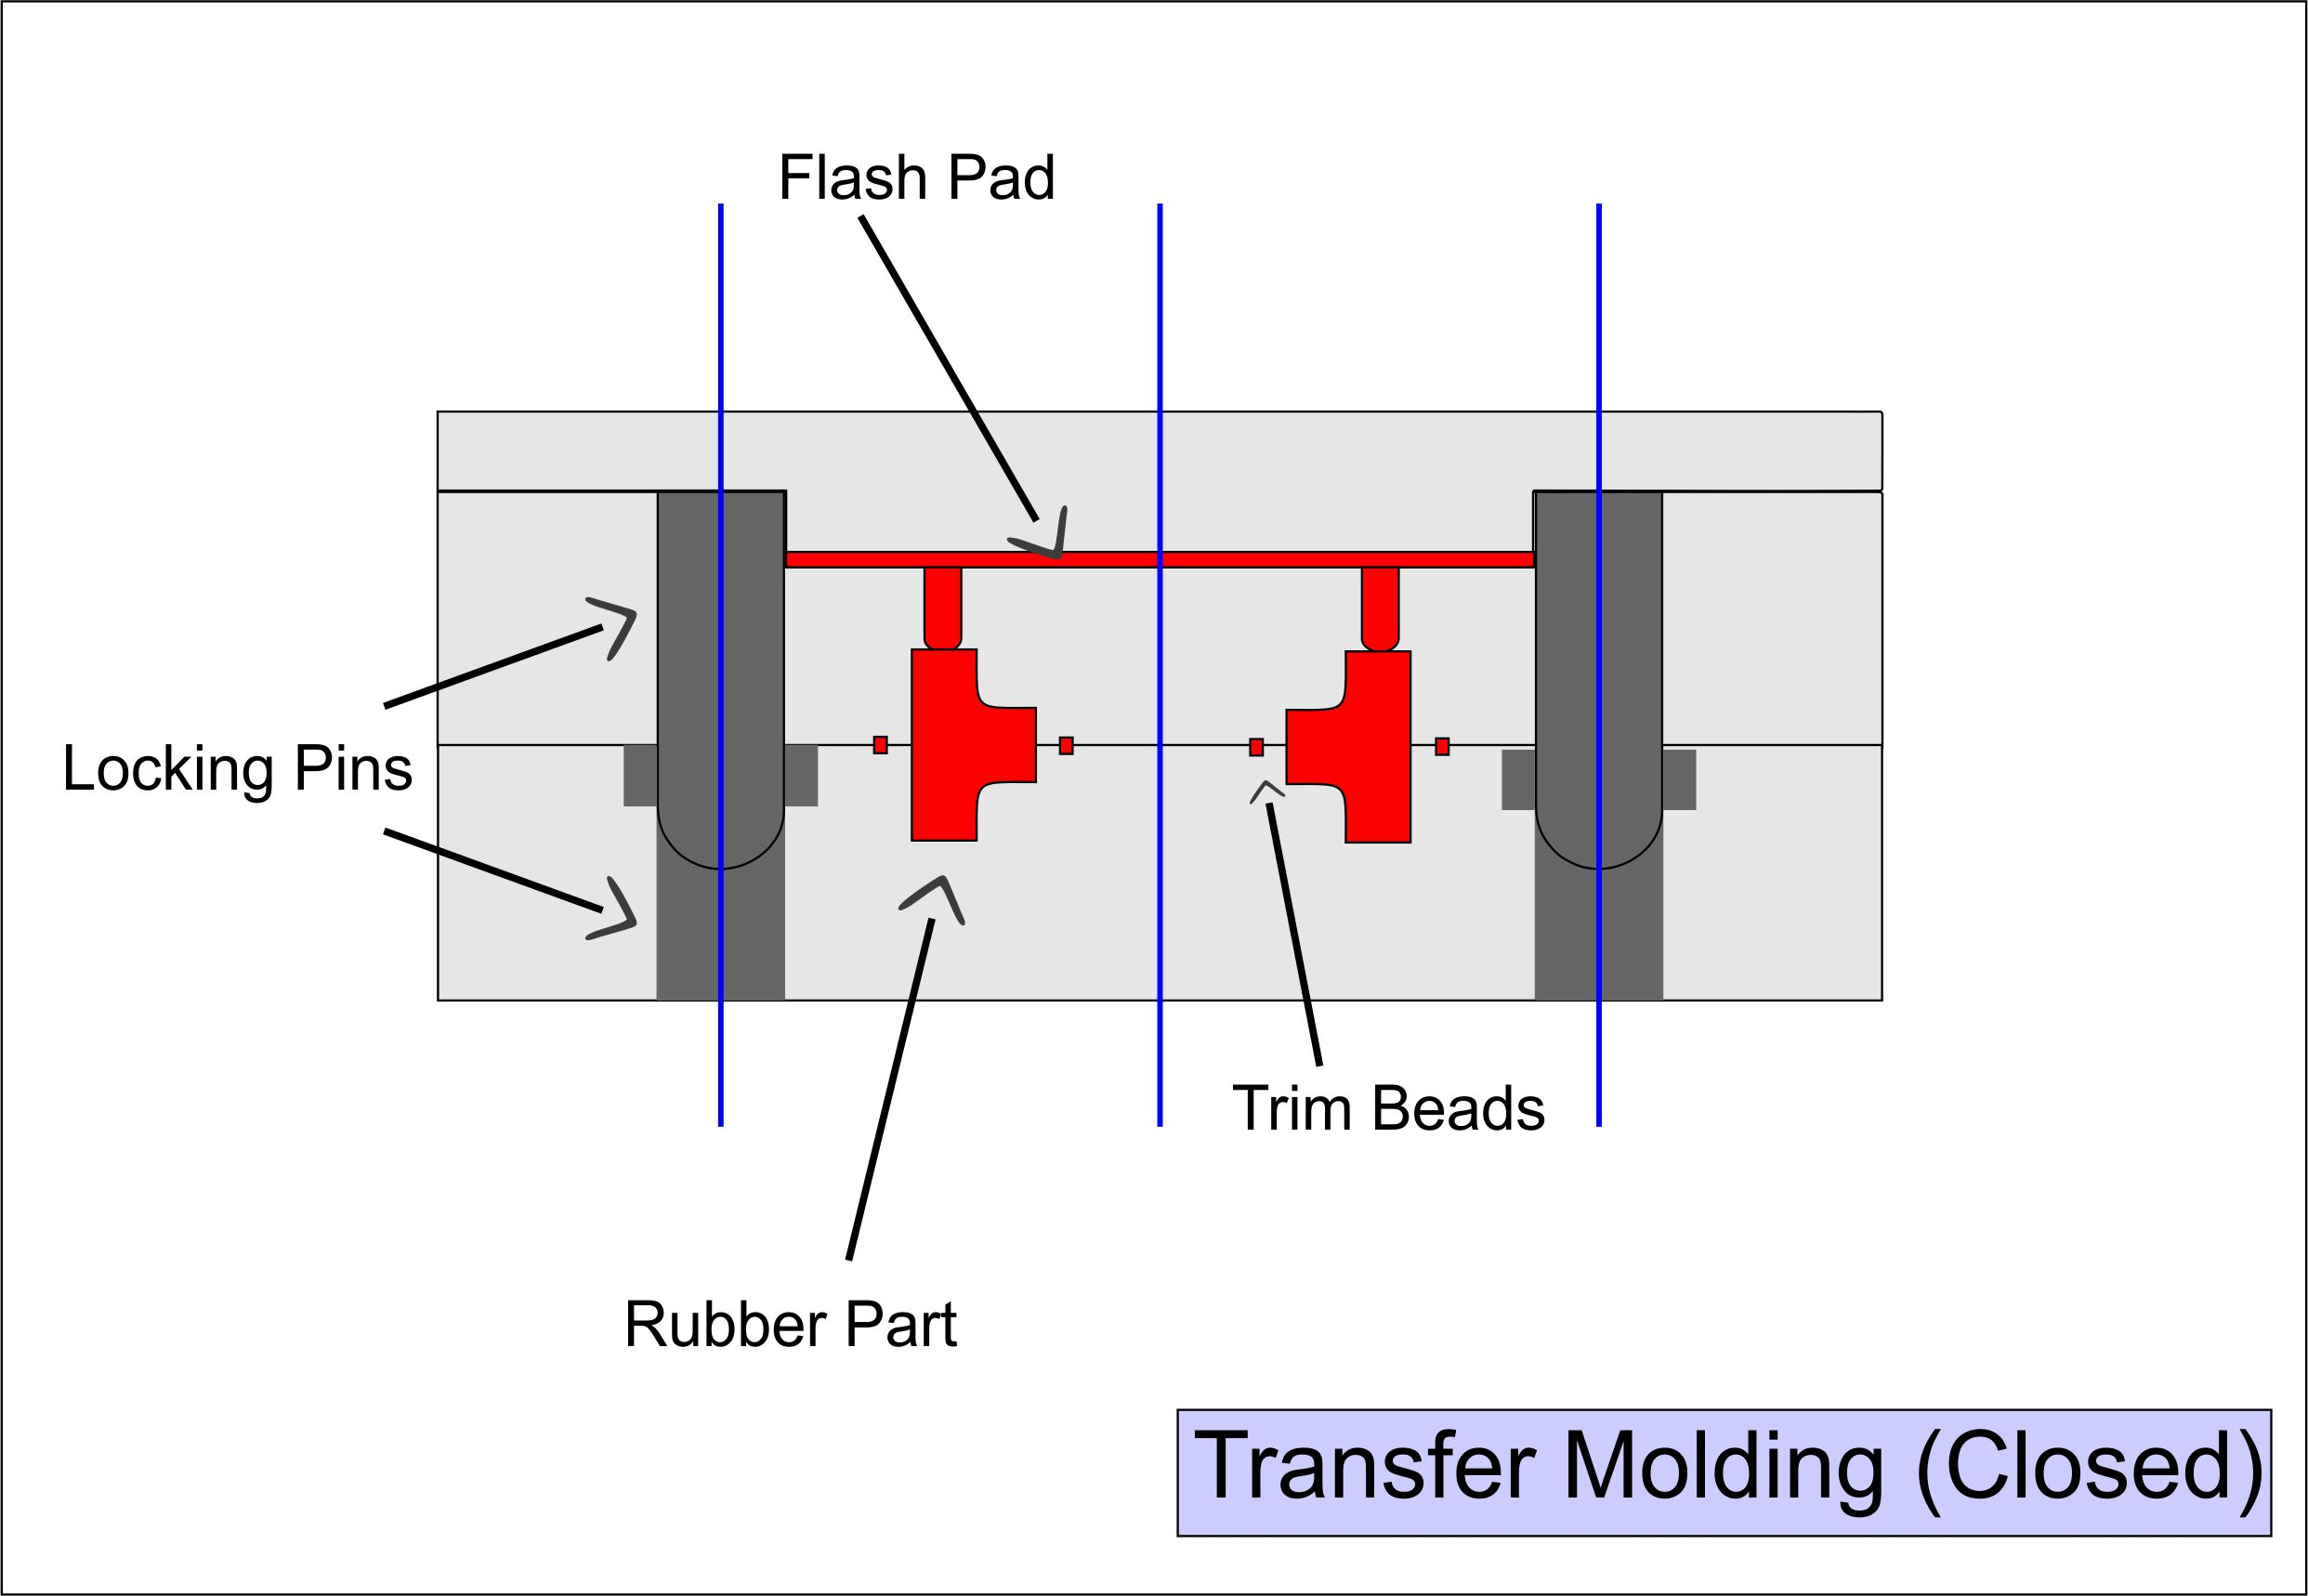
El moldeo por transferencia de caucho es un proceso similar al moldeo por compresión. La principal diferencia radica en la colocación de la preforma sin curar. En el moldeo por compresión , la preforma se coloca directamente sobre el molde y se presiona primero para darle la forma deseada.
La preforma se coloca en un recipiente de transferencia aparte, encima de la placa superior y debajo del émbolo. Al comprimirse, la preforma se transfiere del recipiente al molde a través del bebedero (canal) de la placa superior.
Proceso de moldeo
A continuación se muestra un desglose paso a paso del proceso de moldeo por transferencia para materiales de moldeo de caucho.
Paso 1: Diseño y fabricación de un molde metálico de tres partes. Este proceso utiliza una tercera capa del molde, llamada pistón , que aloja el recipiente de transferencia.
Paso 2: Utilizar la materia prima de caucho para crear preformas para el molde. A diferencia del moldeo por compresión, estas preformas no necesitan ser cortadas de forma aproximada a la forma final.
Paso 3: Colocar la preforma en el recipiente de transferencia. El recipiente de transferencia se sitúa entre la capa superior y la capa inferior del molde.
Paso 4: Cerrar el molde herméticamente y aplicar una fuerza de compresión al émbolo.
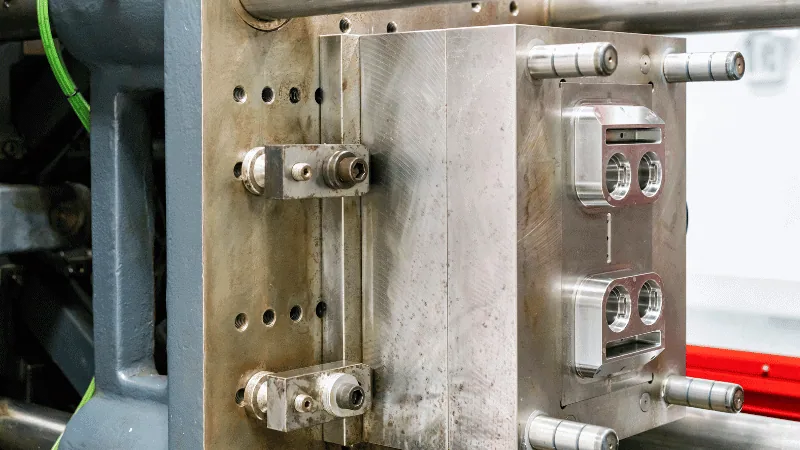
Paso 5: La preforma se comprime y se transfiere desde el crisol a las cavidades del molde a través de los canales de inyección en la capa superior.
Paso 6: El calentamiento constante del molde da como resultado la vulcanización.
Paso 7: El vulcanizado del caucho se produce dentro de las cavidades del molde durante un breve periodo. La temperatura y el tiempo de vulcanizado dependen del material, pero generalmente se completa en menos de 5 minutos.
Paso 8: Desenganchar las capas del molde y expulsar el producto de caucho de las cavidades del molde.
Paso 9: Eliminación del material sobrante adherido a la pieza de caucho final. Esto incluye juntas de bebedero, rebordes de recorte , etc.
Paso 10: Procesamiento posterior del producto de caucho final. Esto incluye el recorte general, la limpieza y la eliminación de rebabas.
Ventajas
- El moldeo por transferencia tiene Bajos costos de herramientas.
- Este proceso es muy rentable para productos de precisión media a alta.
- Un proceso de configuración rápido da como resultado una mejor afinidad para producciones de bajo volumen.
- El moldeo por transferencia tiene mejores tolerancias dimensionales que el moldeo por compresión.
- El moldeo por transferencia puede usar una preforma para llenar varias cavidades en el molde.
- Este proceso también es compatible con el sobremoldeo.
Moldeo por inyección
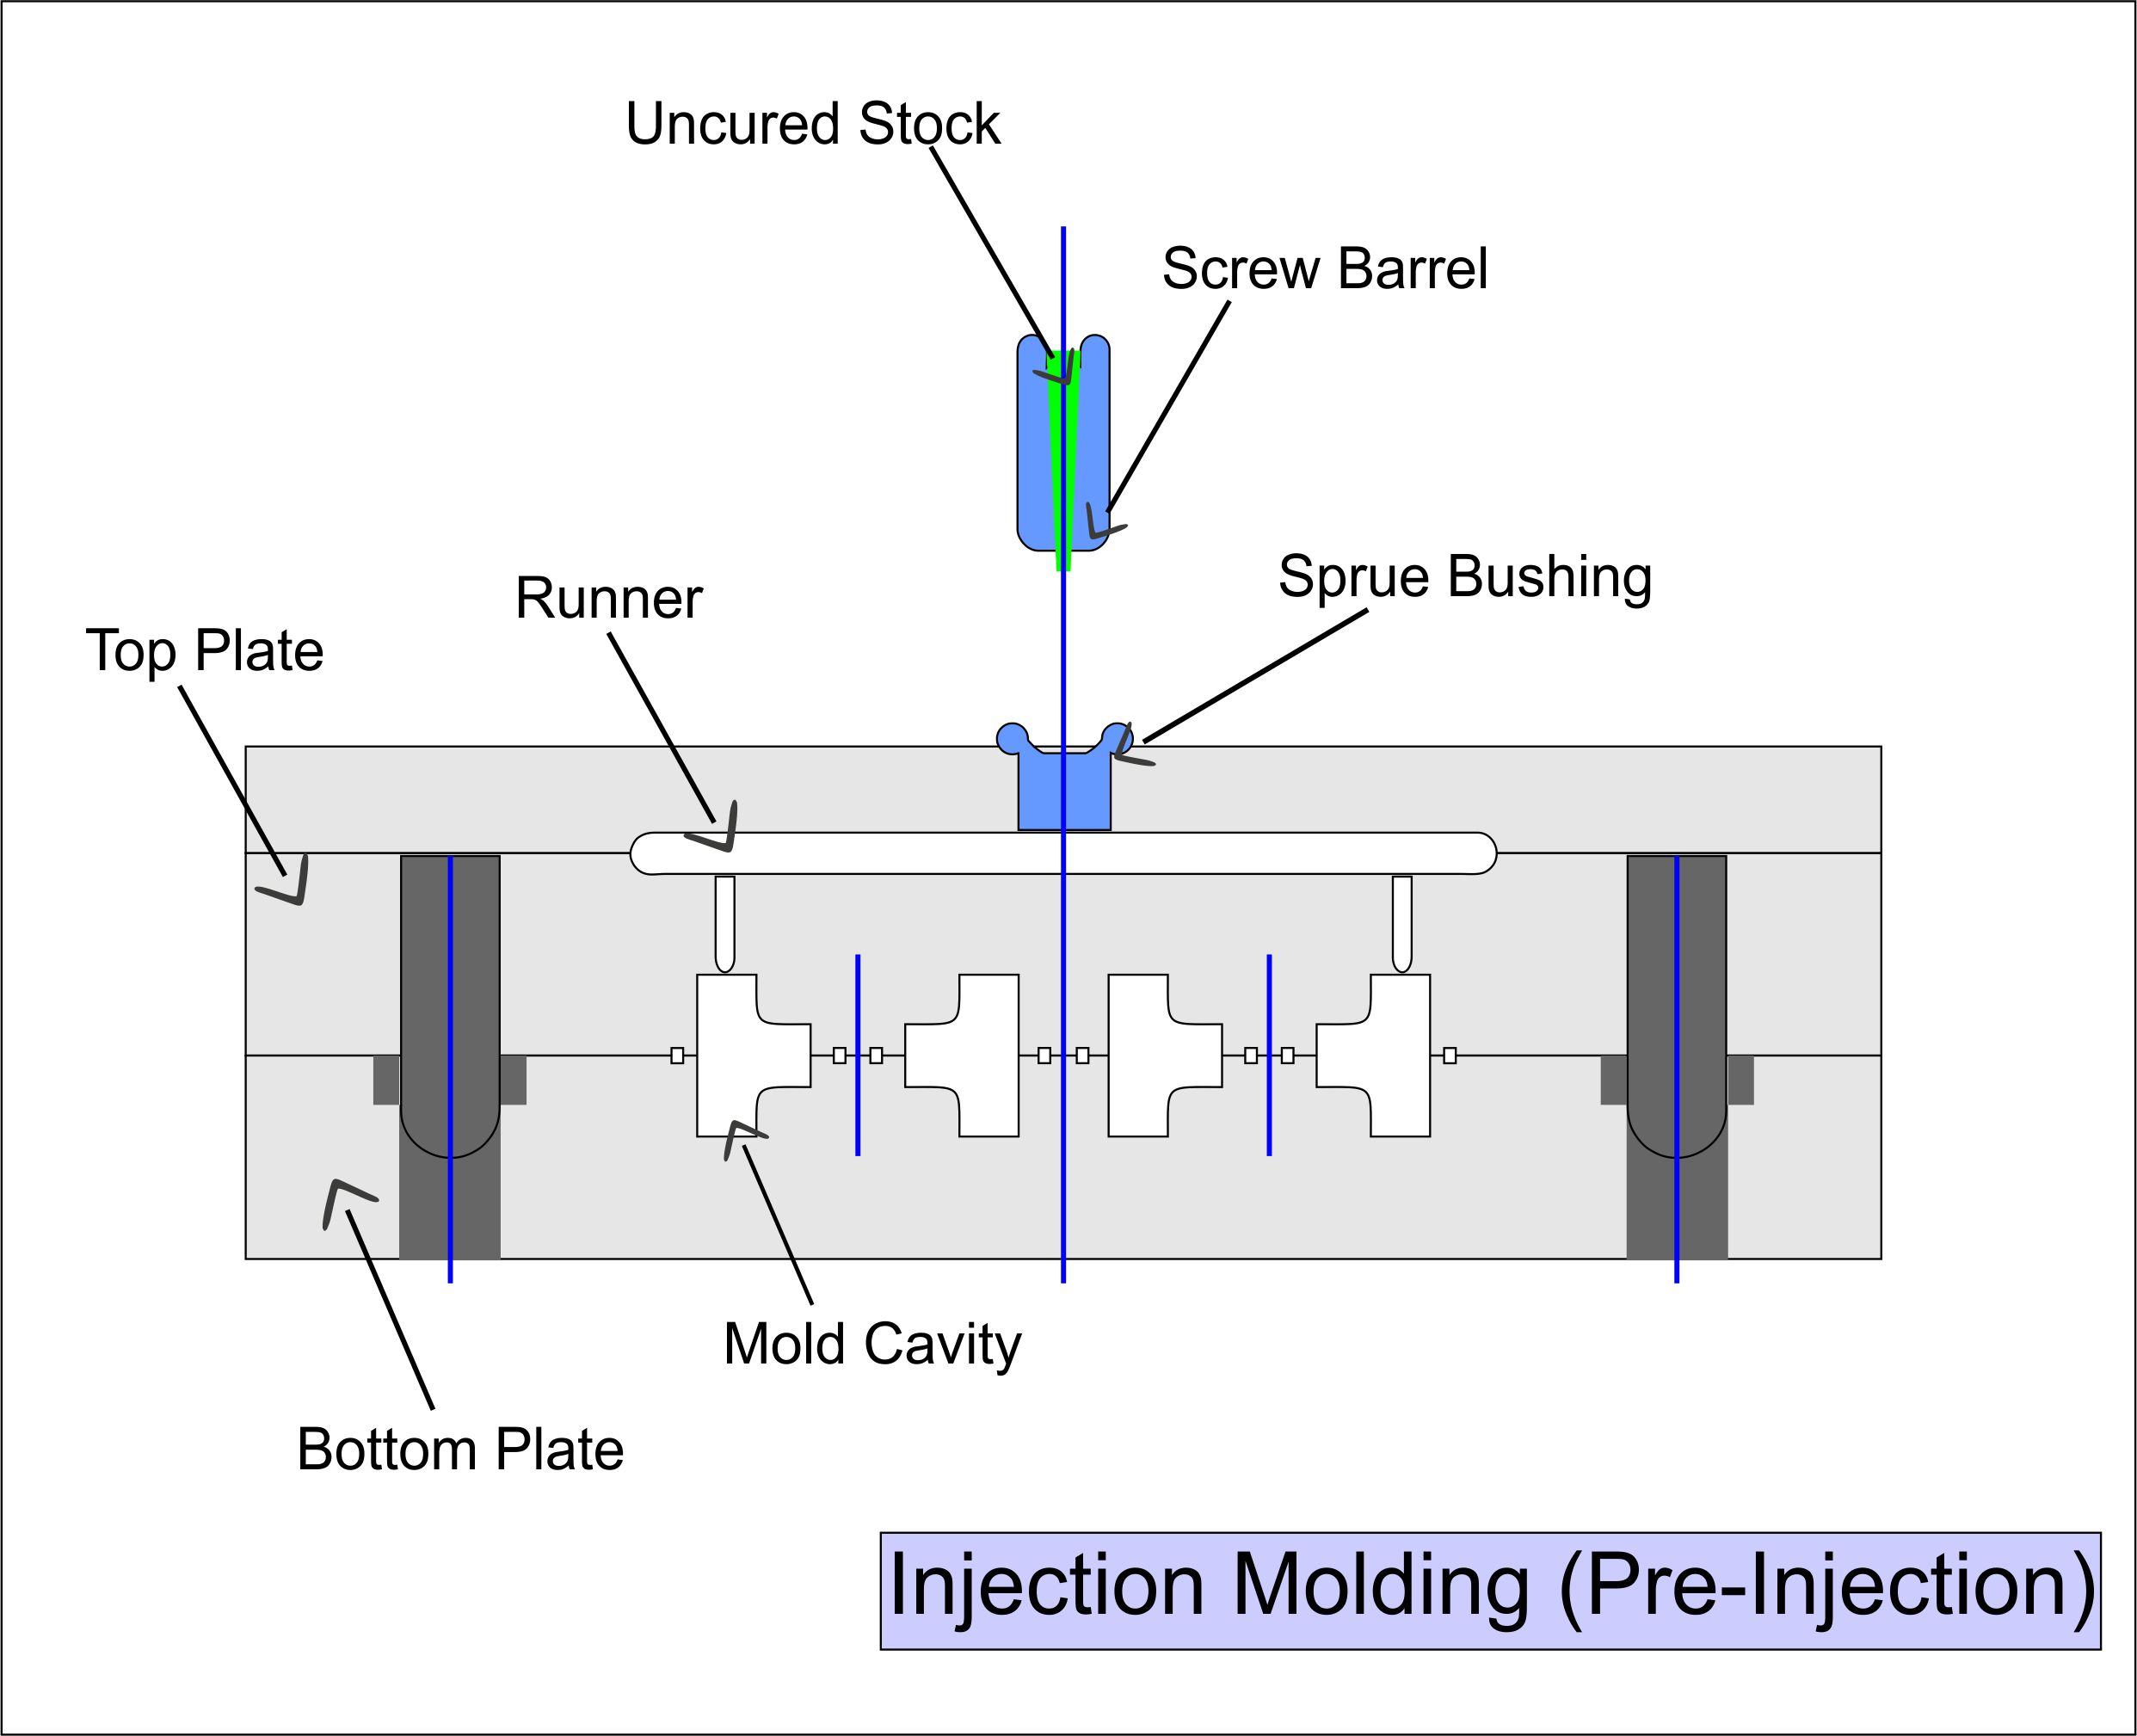
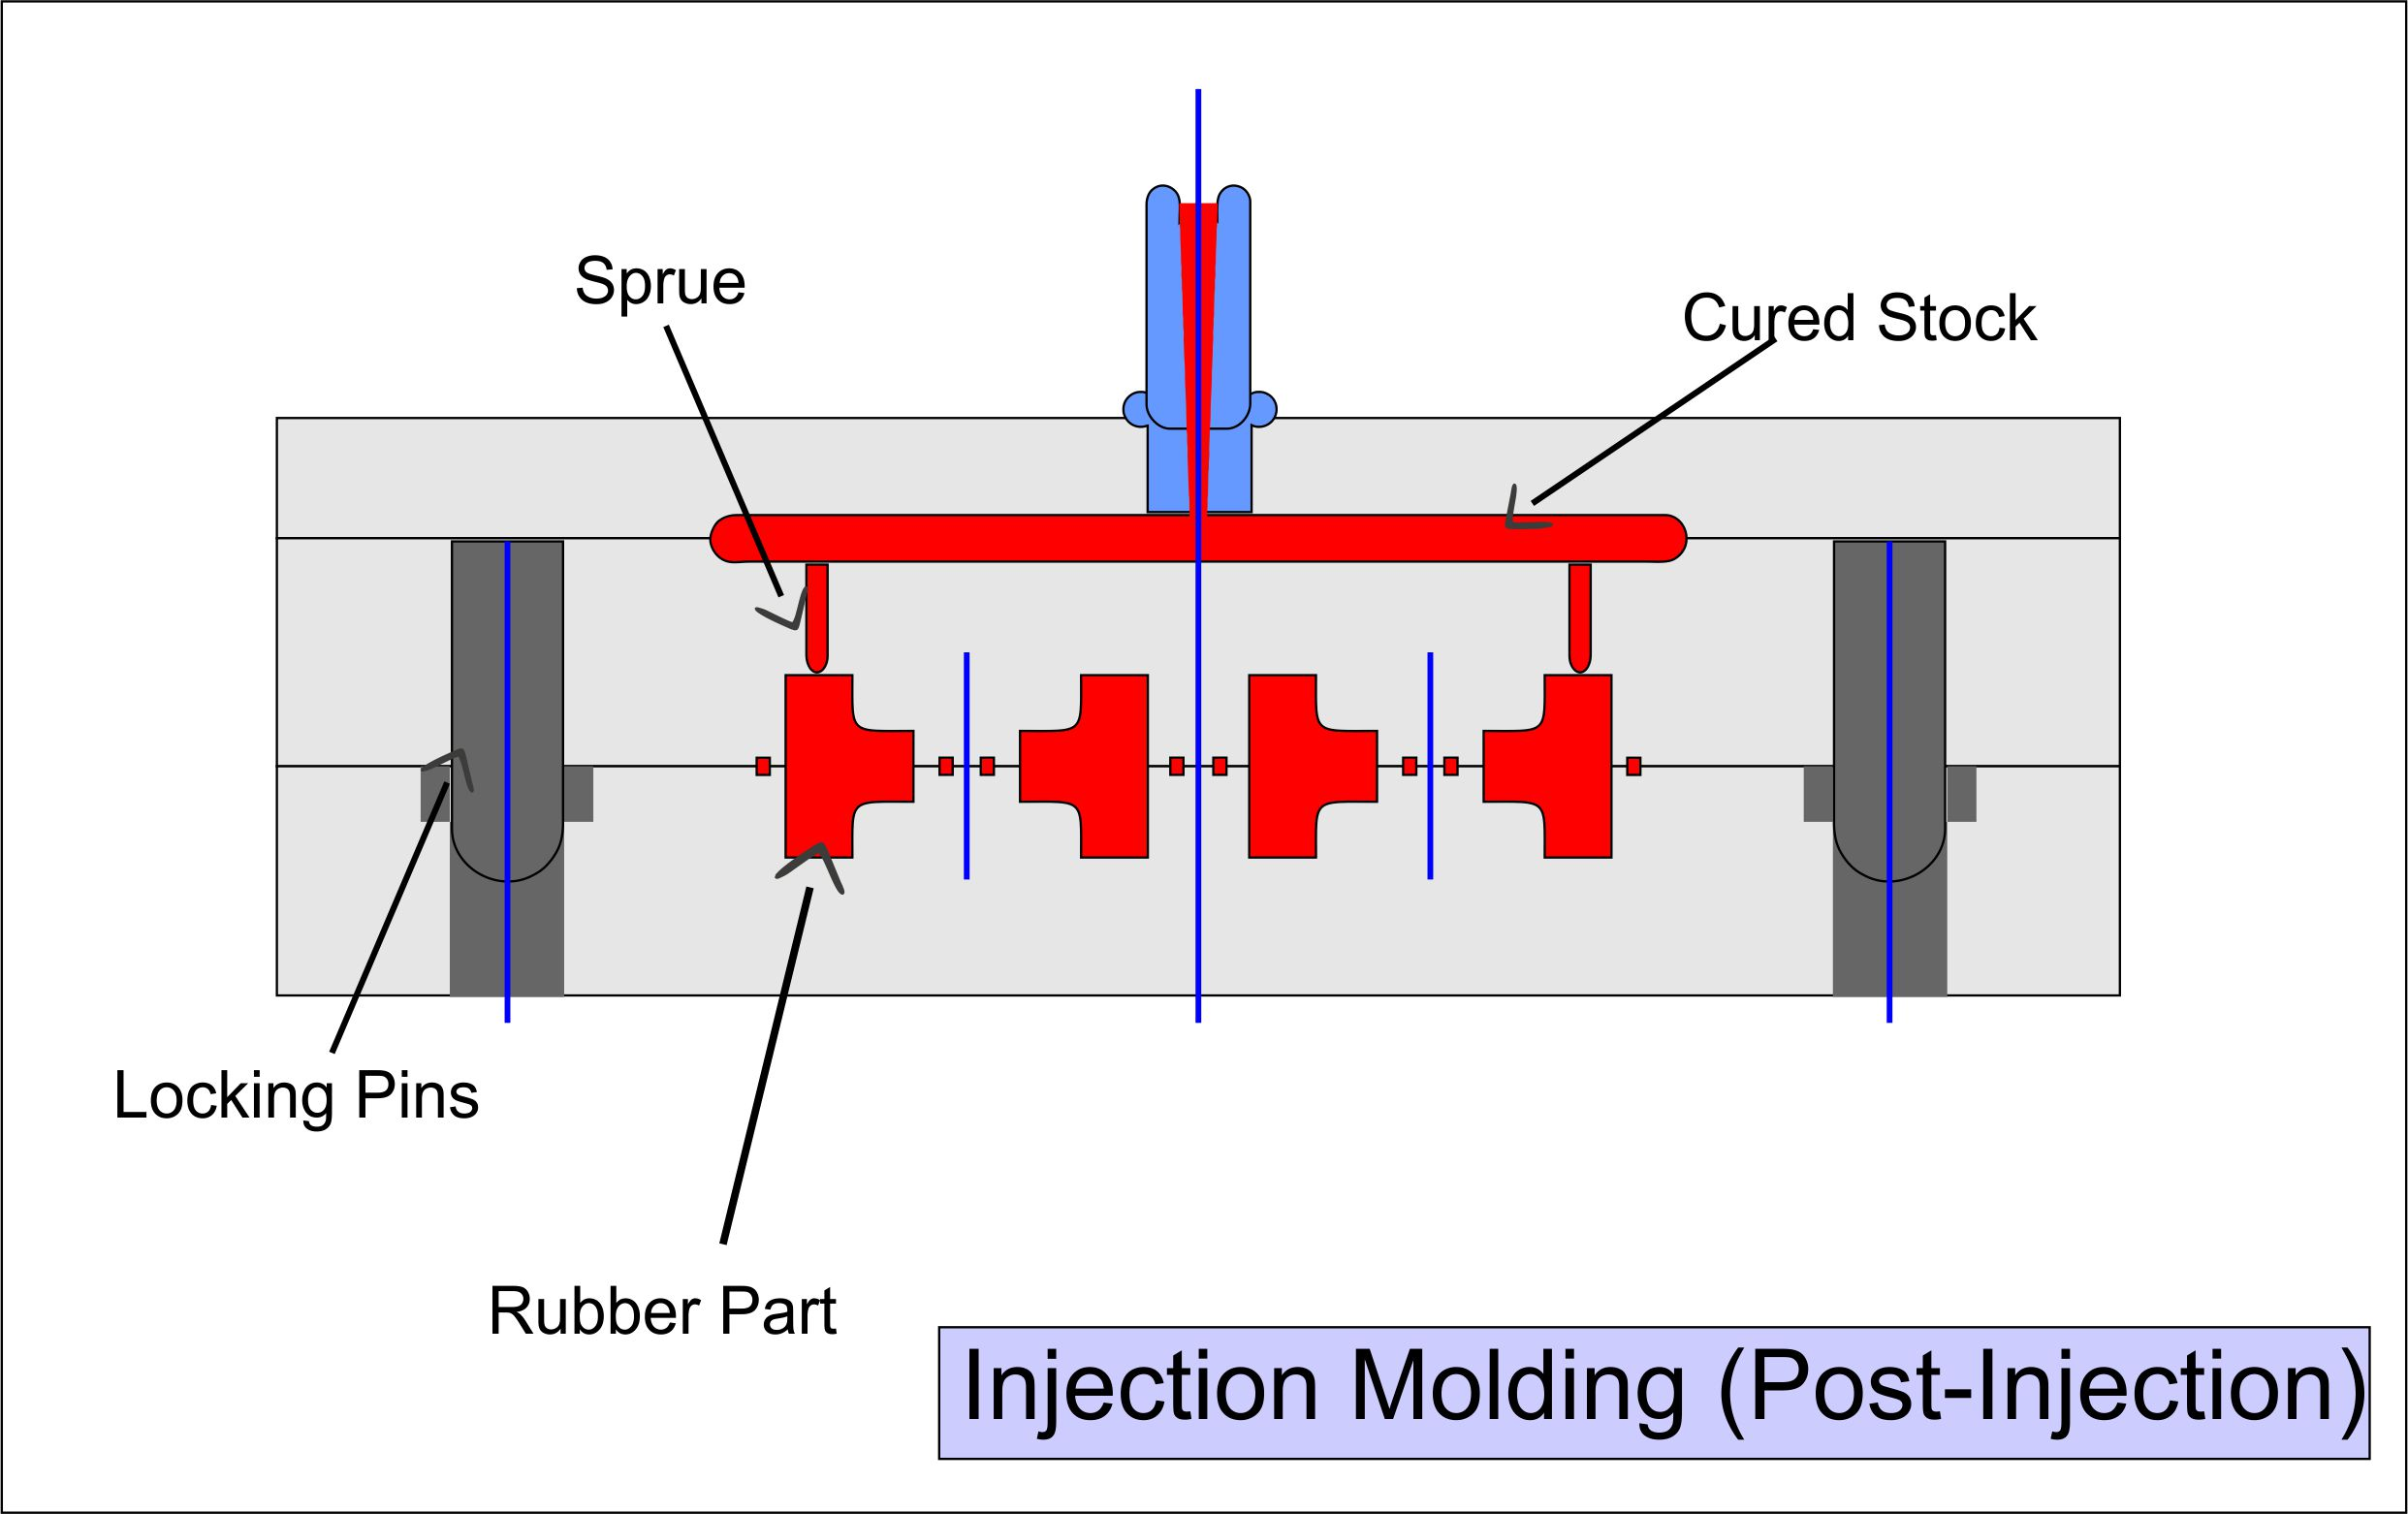
El moldeo por inyección de caucho utiliza altas temperaturas y presión para inyectar el material de caucho crudo en el molde a través de una boquilla estrecha. Una vez dentro del molde metálico calentado, las altas temperaturas provocan la vulcanización, un proceso de curado (endurecimiento) del caucho.
A diferencia del moldeo por inyección de plástico , el moldeo de caucho utiliza temperaturas y presiones mucho más elevadas para inyectar el material en el molde. Además, el moldeo por inyección de caucho se beneficia de las décadas de innovaciones y optimizaciones perfeccionadas en el moldeo por inyección de plástico.
Nota : LIM es una ligera modificación del proceso de moldeo por inyección, pero hemos decidido explicarla en una sección aparte para facilitar su comprensión.
Proceso de moldeo
A continuación se muestra un desglose paso a paso del proceso de moldeo por inyección de caucho.
Paso 1: Diseño y fabricación de un molde metálico de tres piezas. El molde debe soportar una presión de inyección considerablemente alta durante las operaciones de moldeo.
Paso 2: Este proceso también utiliza una tercera capa de molde. Sin embargo, a diferencia del moldeo por transferencia, la tercera capa es fija y se utiliza para alojar el canal de alimentación.
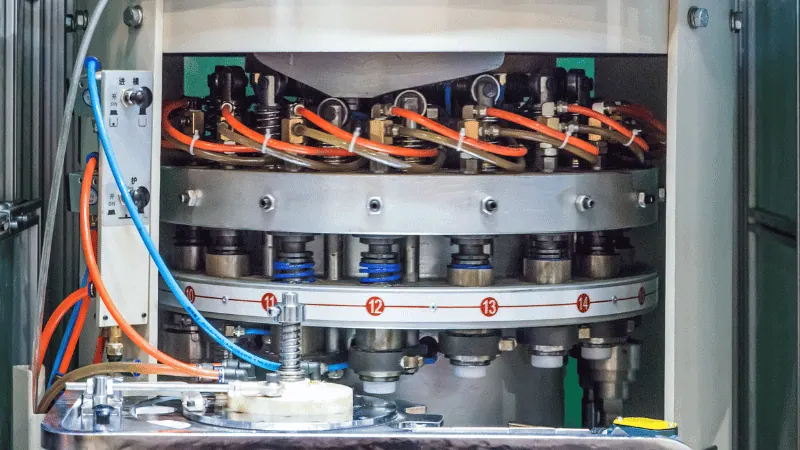
Paso 3: Introducción de la masa de caucho en el cilindro del tornillo. Aquí el caucho crudo se funde y se introduce a presión en el canal.
Paso 4: Inyección de caucho fundido en las cavidades del molde a través de los canales de inyección en la placa superior.
Paso 5: La vulcanización (curado) se produce dentro de las cavidades del molde debido a las altas presiones y temperaturas.
Paso 6: El curado se realiza en un corto período, generalmente menos de 5 minutos. El tiempo y la temperatura de curado están determinados por la composición de la materia prima de caucho.
Paso 7: Desbloquear el molde y retirar el producto final curado de las cavidades del molde.
Paso 8: Eliminar el material sobrante, como los canales de bebedero y los rebordes de recorte, adheridos al producto final.
Paso 9: Procesamiento posterior del producto final , que incluye recorte, limpieza y eliminación de rebabas.
Ventajas
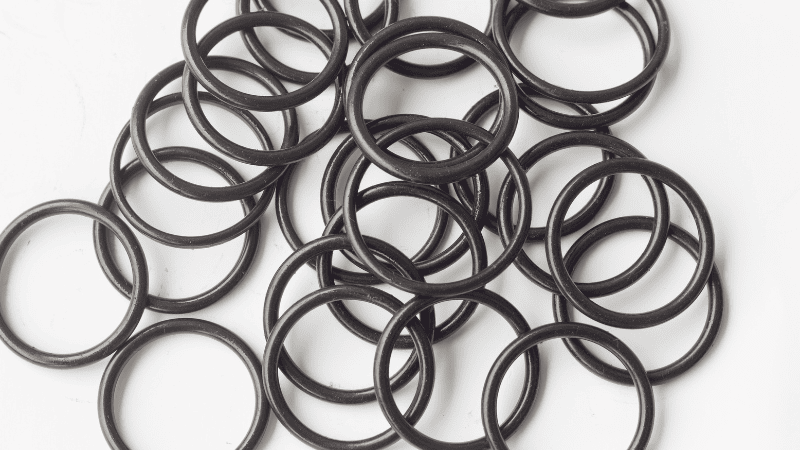
- Muy rentable para piezas de producción en masa.
- Este proceso también se puede utilizar para el sobremoldeo de piezas.
- Los productos de caucho moldeados por inyección dan como resultado cantidades muy pequeñas o nulas de rebabas.
- Hay un desperdicio mínimo de material.
- No necesita preformas en este proceso de moldeo.
- Puede automatizar fácilmente el proceso de preparación e inyección.
- Este método requiere menos supervisión del operador.
- Este proceso también permite mejores tolerancias dimensionales.
Moldeo por inyección de líquidos (LIM)
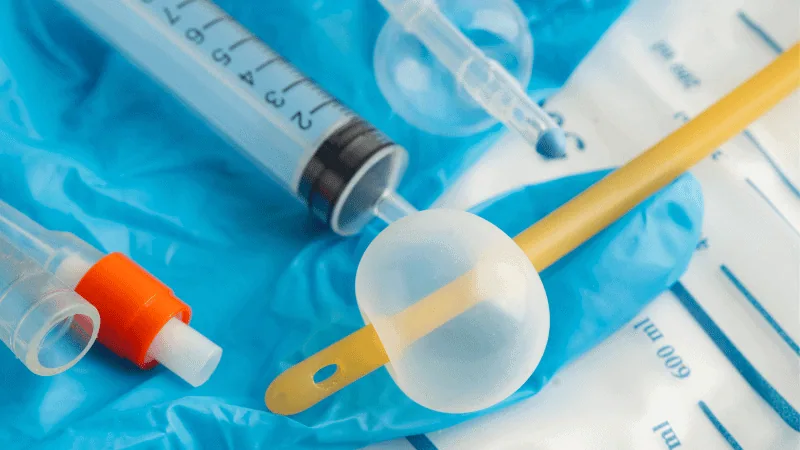
El moldeo por inyección de caucho es compatible tanto con caucho sólido como líquido. El moldeo por inyección de caucho líquido es una ligera variación del proceso de moldeo clásico.
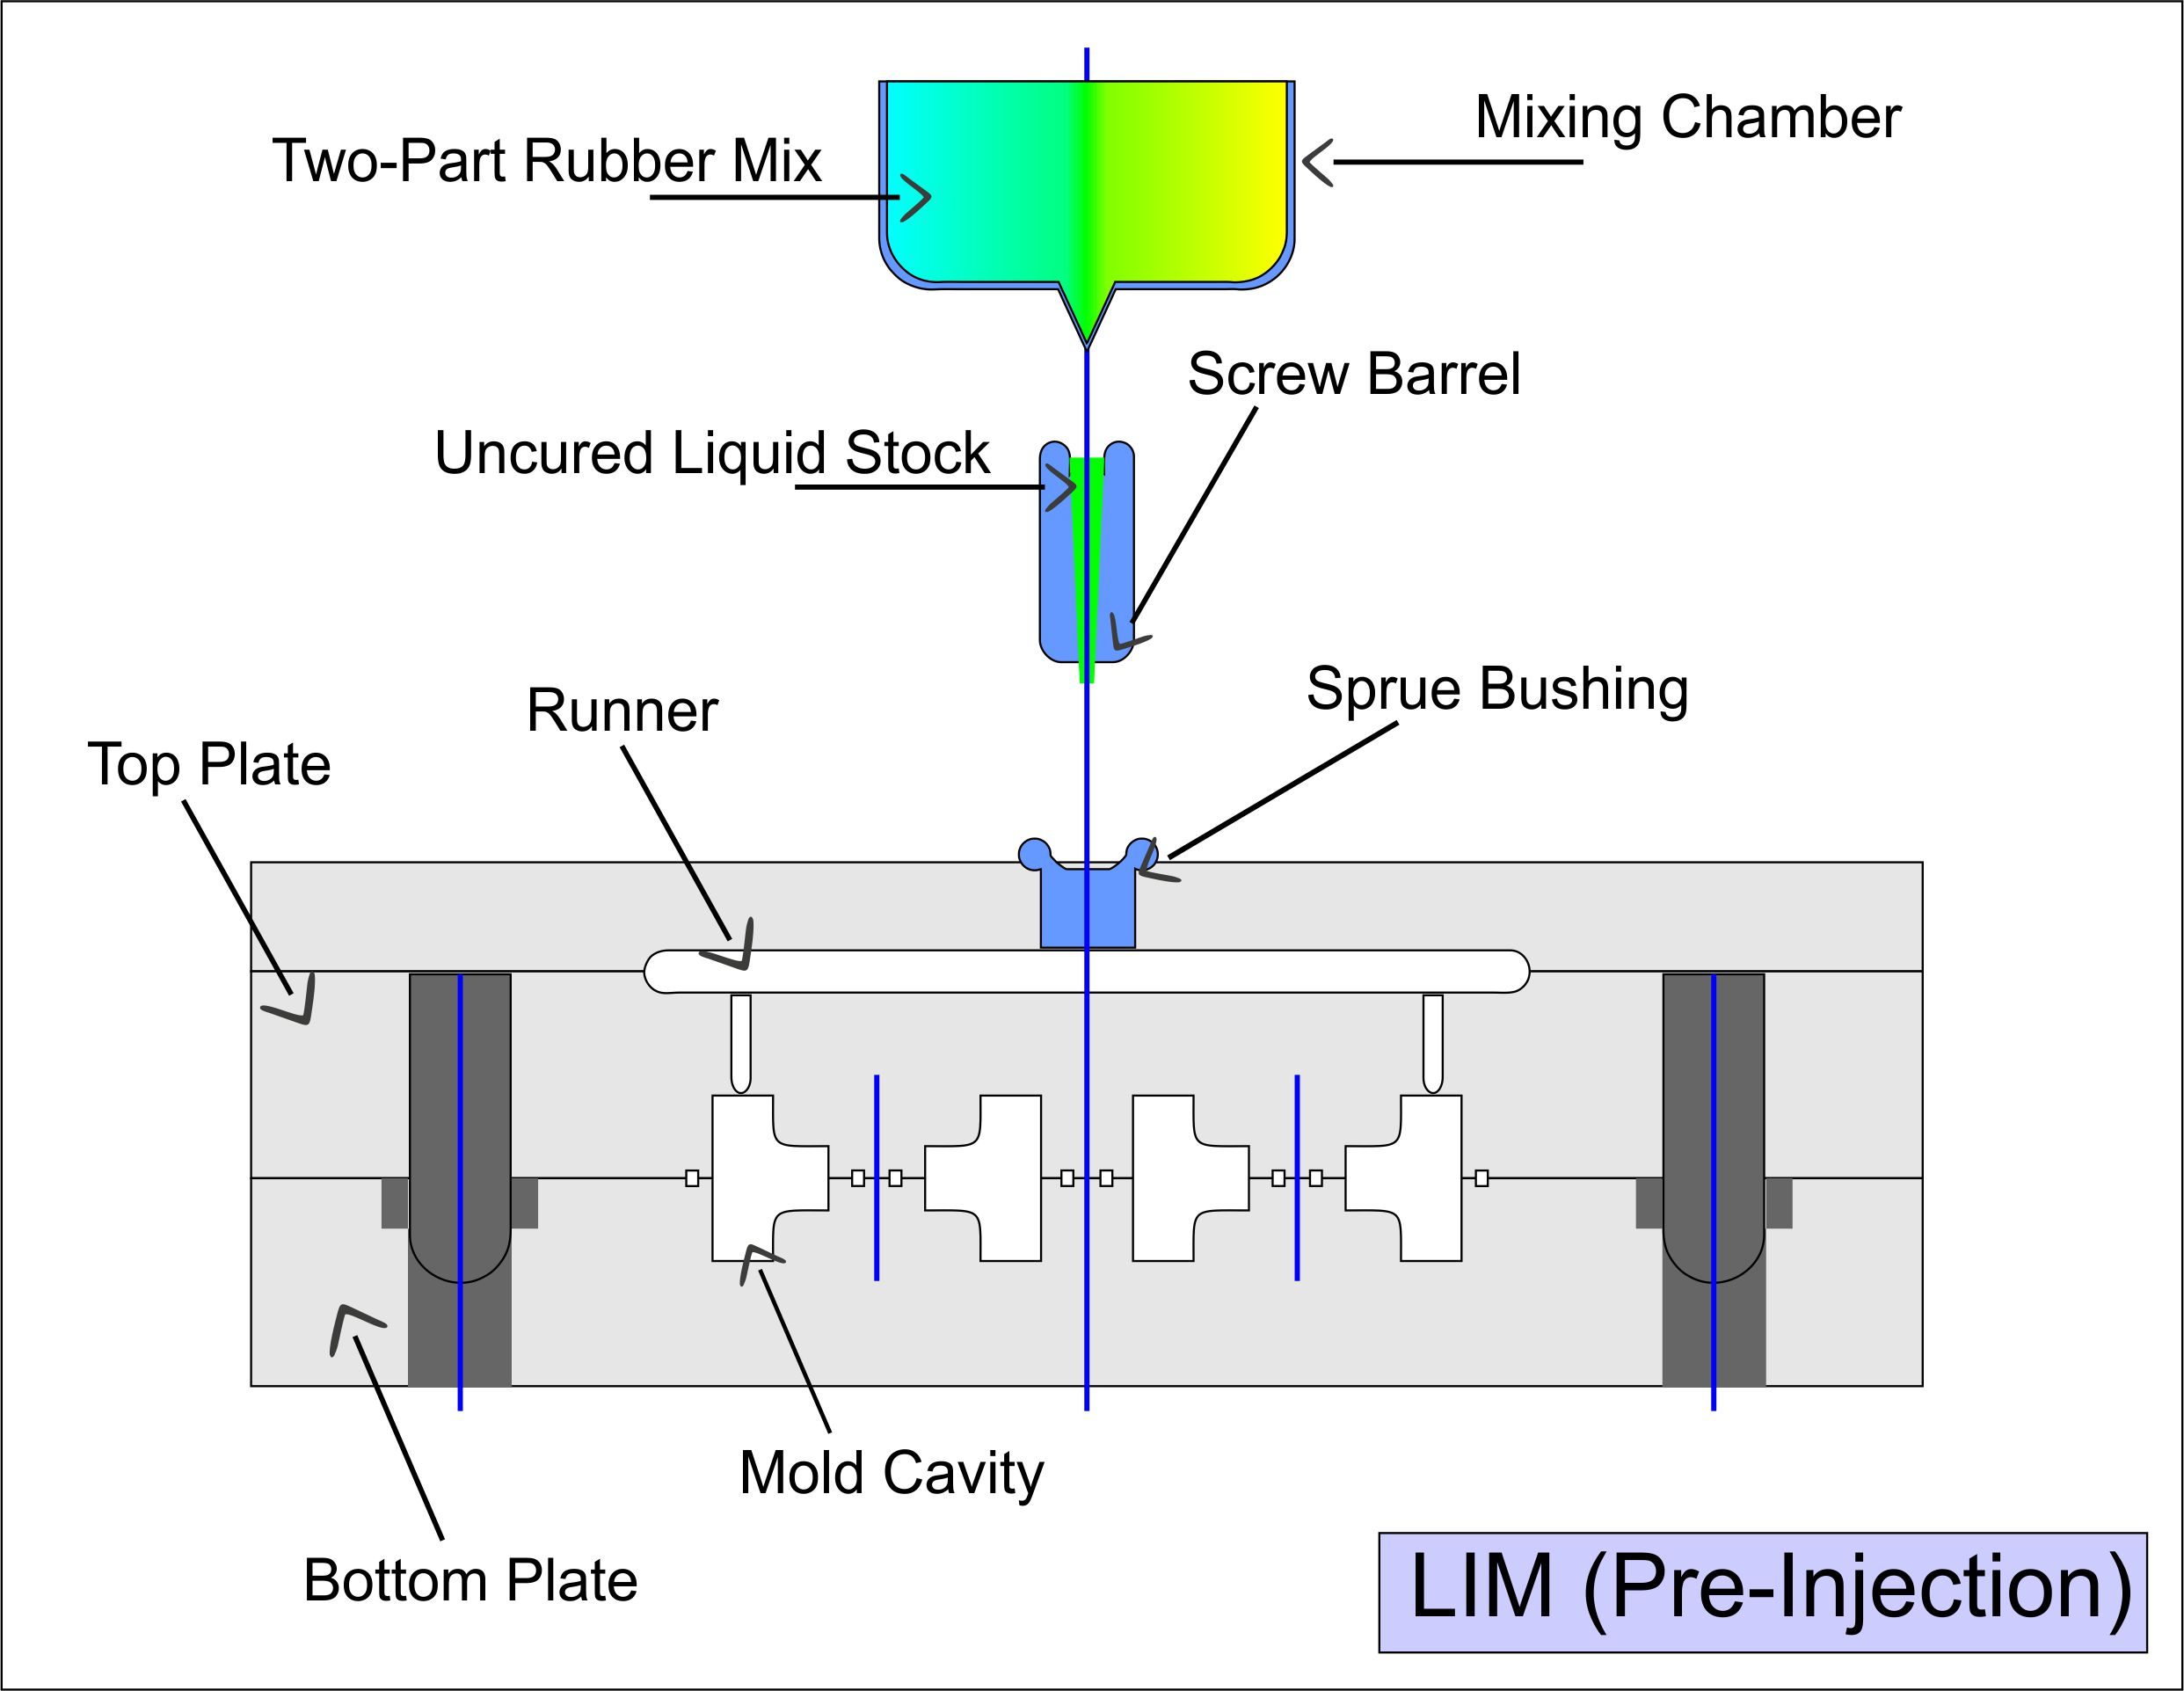
Es similar al moldeo por inyección convencional, con la diferencia de que utiliza caucho líquido sin vulcanizar como materia prima. Este caucho líquido se presenta en forma de una mezcla de dos componentes, que se combina y enfría antes de la inyección.
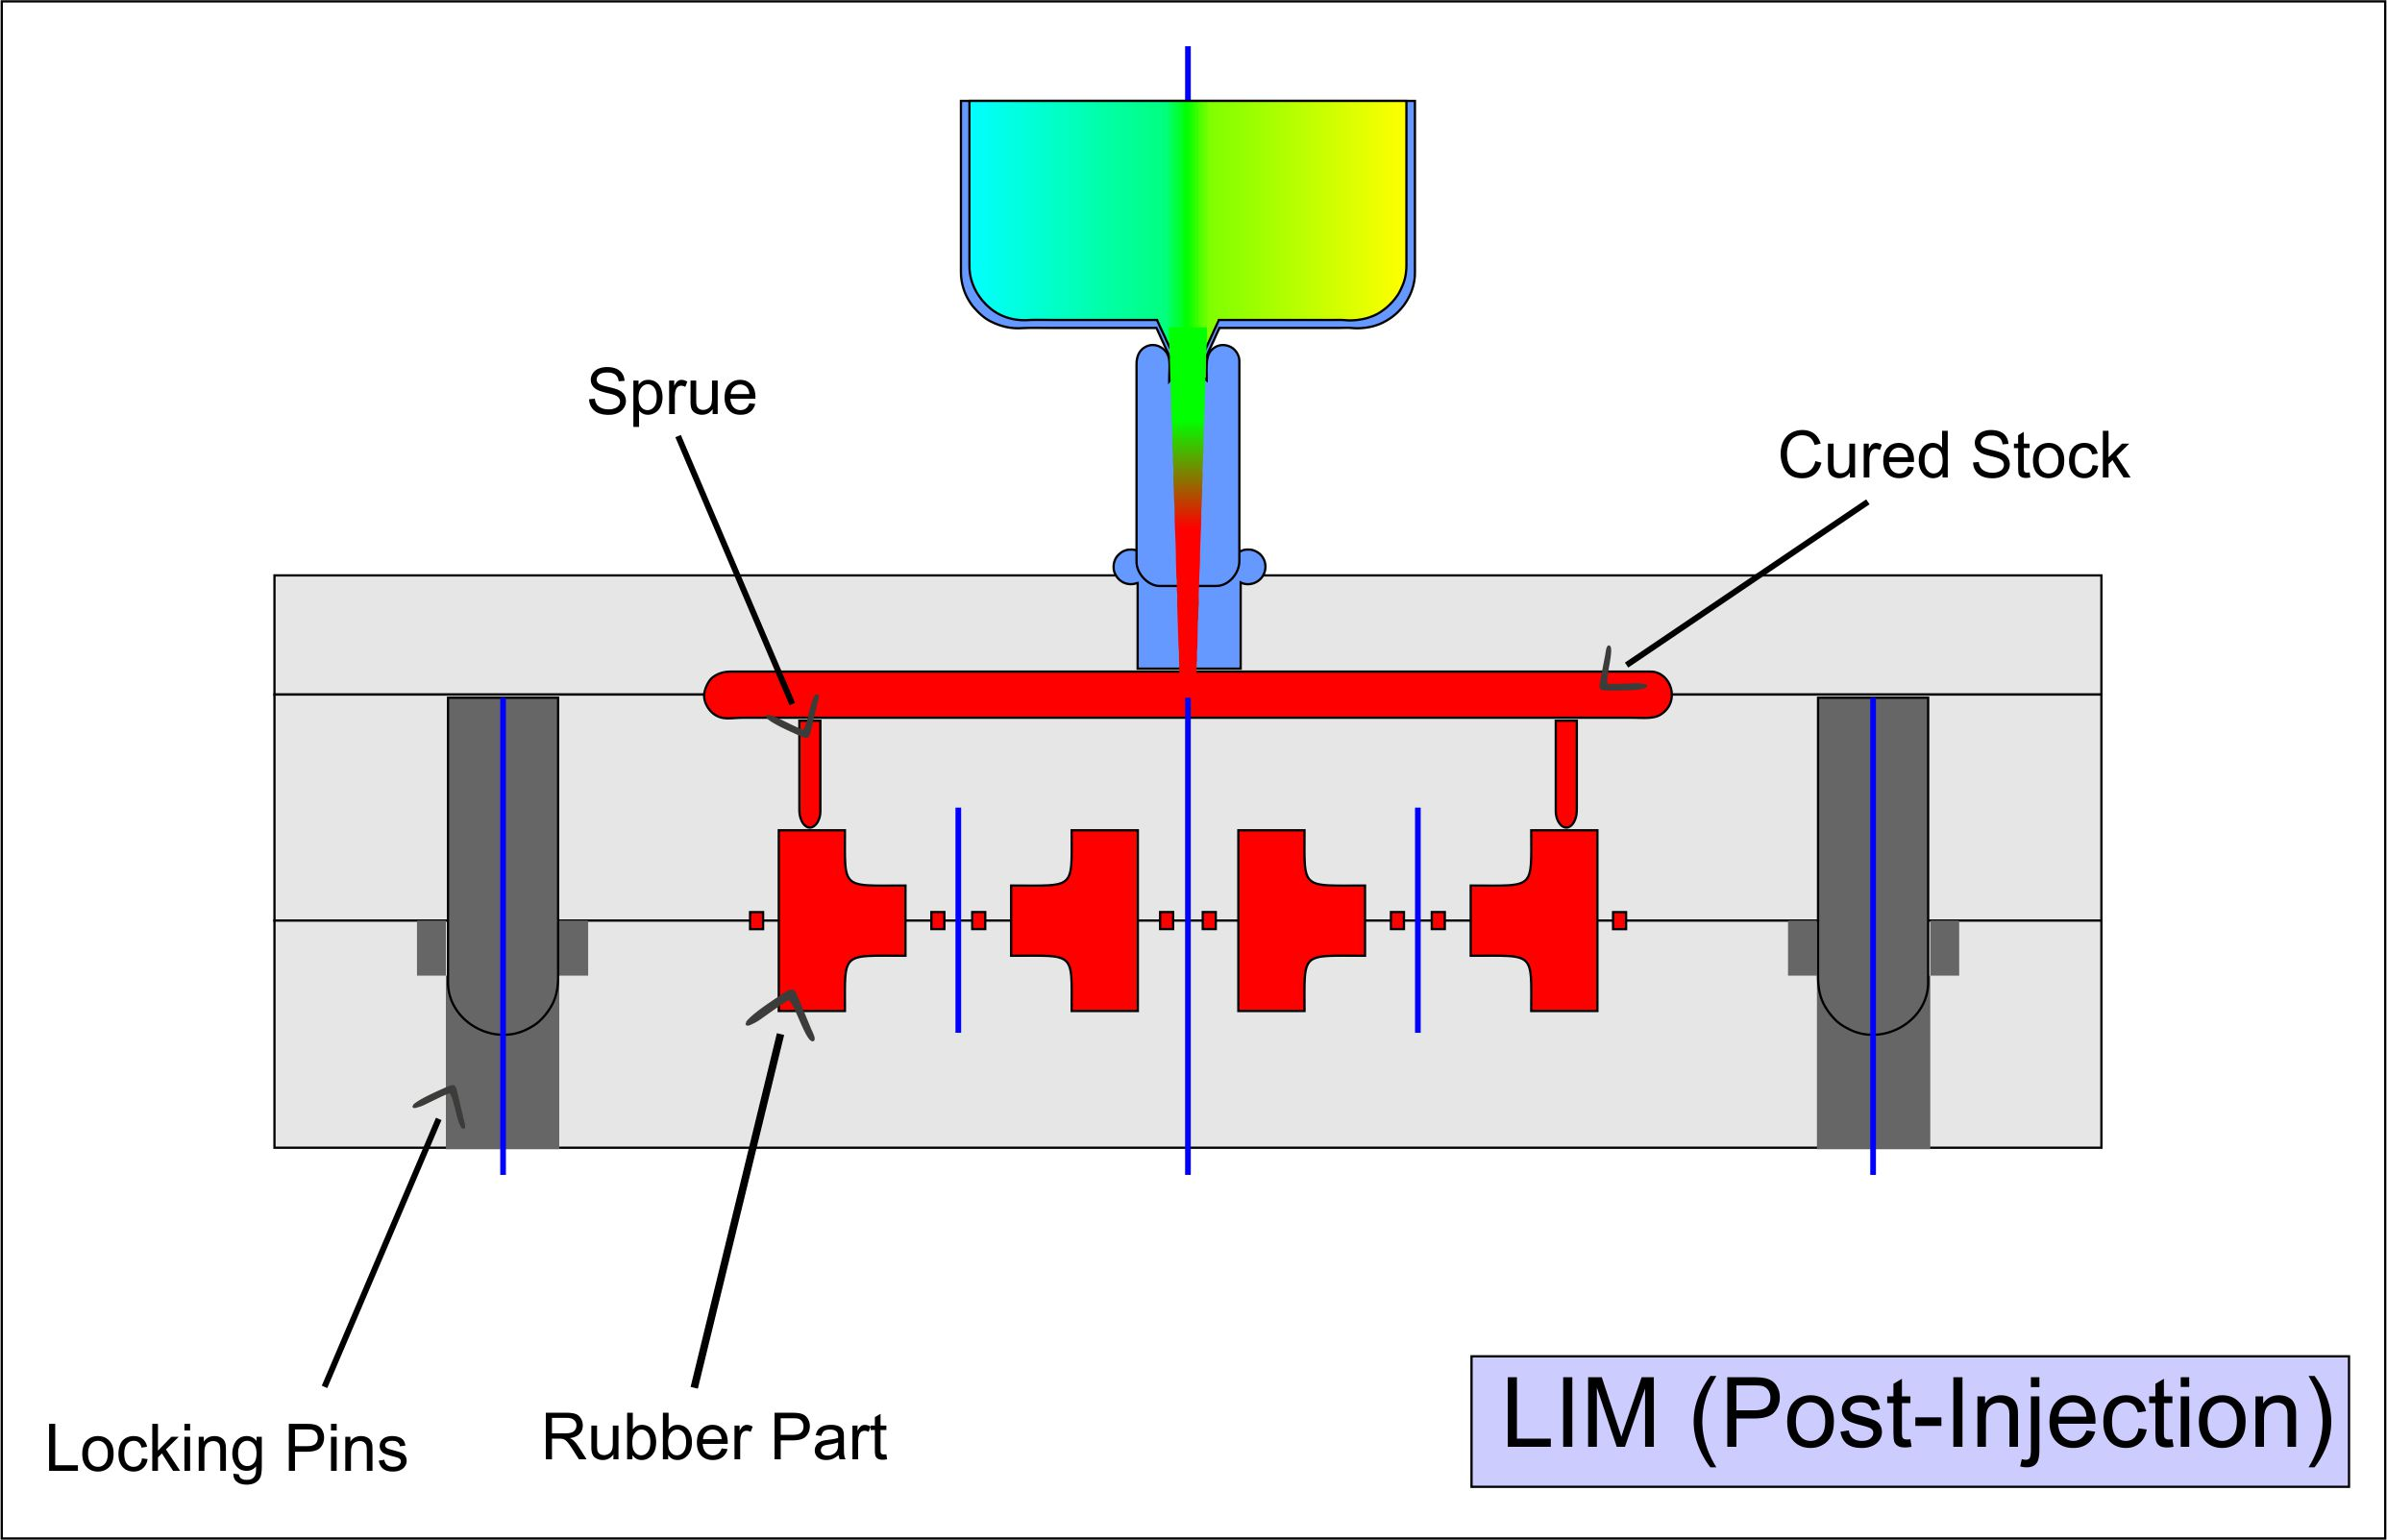
Luego, la base líquida ingresa al inyector, el material fluye de manera similar al proceso de inyección regular y se calienta en el molde para iniciar la vulcanización.
Proceso de moldeo
A continuación se muestra un desglose paso a paso del proceso de moldeo por inyección de líquido (LIM) de materiales de caucho (látex).
Paso 1: Diseño y fabricación de un molde metálico de tres partes. Las capas del molde incluyen la placa de alimentación, la placa superior y la placa inferior. El molde debe soportar una alta presión de inyección durante el proceso de moldeo.
Paso 2: Mezcla y enfriamiento del compuesto de silicona líquida de dos componentes. El sistema LIM cuenta con una unidad adicional de mezcla y dosificación montada sobre el cilindro de inyección.
Paso 3: Cerrar el molde e introducir la mezcla de caucho líquido en el cilindro de inyección.
Paso 4: Inyectar el caucho líquido en las cavidades del molde y aplicar calor.
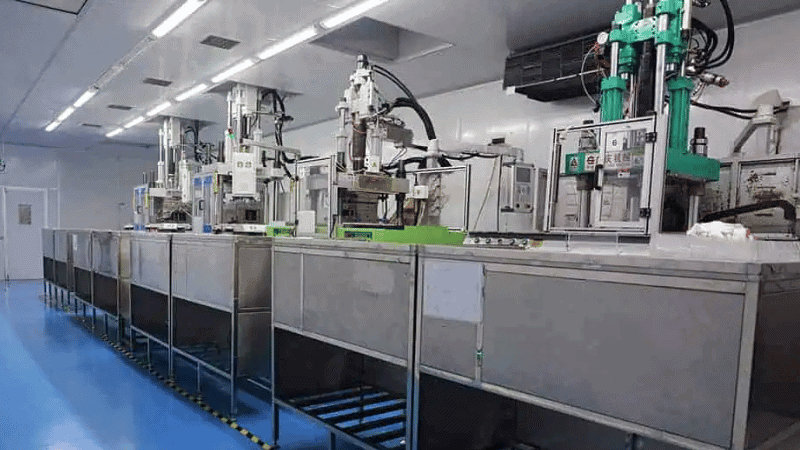
Paso 5: Curar el caucho líquido dentro del molde durante un breve período.
Paso 6: Desenganchar el molde y expulsar la pieza de caucho terminada.
Paso 7: Eliminar el exceso de material adherido a la pieza final, incluidos los canales de bebedero y los rebordes de recorte.
Paso 8: Procesamiento posterior del producto de caucho terminado, que incluye la limpieza y el desbarbado.
Ventajas
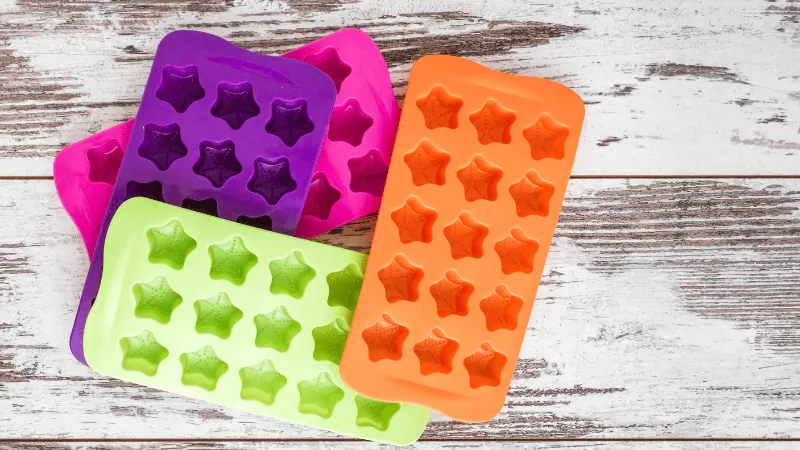
El proceso de inyección líquida es idéntico al moldeo por inyección de caucho convencional, por lo que conserva todas las ventajas de este último. Una ventaja adicional de la tecnología LIM reside en el uso de productos de caucho moldeado con silicona líquida como materia prima.
Las siguientes son algunas de las ventajas de usar caucho de silicona líquida.
- Tiene una alta temperatura de funcionamiento y puede soportar temperaturas de hasta 350 °F.
- Los productos de caucho de silicona se mantienen flexibles a temperaturas bajas (~58 °F).
- Es resistente a la luz ultravioleta, productos químicos, envejecimiento y erosión.
Consideraciones clave de diseño para el moldeo de caucho
Los productos moldeados de caucho son fáciles de fabricar a gran escala. Dado que el moldeo de caucho es simple pero flexible, las personalizaciones son una tarea sencilla.
Sin embargo, antes de moldear el caucho, deben tenerse en cuenta consideraciones de diseño específicas .
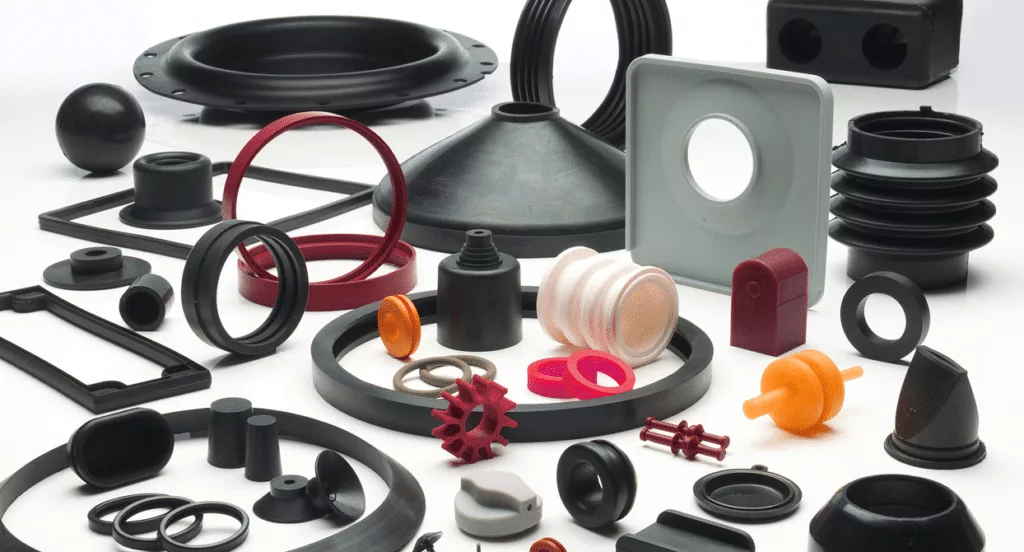
Aquí hay algunos factores críticos de moldeo de caucho que debe examinar cuidadosamente.
Diseño y Geometría
La fase de diseño es el paso más crucial en el proceso de moldeo de caucho . Cualquier descuido o error que no se corrija provocará defectos importantes en los productos finales de caucho de alto rendimiento. Preste mucha atención a los siguientes pasos de diseño.
- Si es posible, intente Haz que tu diseño sea simétrico. Los moldes simétricos son fáciles de mecanizar y permiten una expulsión del molde sin problemas.
- Evite las esquinas afiladas En su geometría. Las esquinas afiladas en los moldes pueden resultar en un relleno irregular y deficiente. Además, puede dañar estas esquinas durante el proceso de desmoldeo.
- Socavaduras profundas, voladizos y diseños de geometría compleja También deben evitarse. Pueden provocar un relleno inconsistente o causar problemas durante el desmoldeo.
- Los agujeros en las piezas diseñadas deben ser se le dio atención extraLos insertos metálicos en el molde son una buena opción para lograr agujeros limpios y precisos. Generalmente, los agujeros de diseño deben tener un diámetro mínimo de 0.5 pulgadas o 1.27 mm.
Bebedero y Rebosadero
El bebedero es un pequeño canal por donde fluye el caucho fundido. Es importante considerar la posición y el diámetro adecuados para los bebederos. Una mala ubicación de los bebederos provoca un llenado irregular del molde, mientras que un diámetro pequeño puede obstruirlos.
Las ranuras de rebose absorben el exceso de caucho fundido y aseguran el llenado completo del molde. Si estas ranuras son demasiado pequeñas, el exceso de caucho podría filtrarse a través del molde y provocar rebabas.
Funcionalidad de la pieza
Las piezas de caucho se utilizan en diversas industrias y sus aplicaciones pueden variar considerablemente. Para que la funcionalidad de la pieza sea efectiva, se requieren consideraciones de diseño adicionales .
- Para aplicaciones de sellado, es necesario Verifique el factor de compresión de su pieza.
- Para aplicaciones de fluidos, Espesor de la pared y suavidad de la pared interior son críticos.
- Para piezas bajo tensión, es necesario añadir refuerzos como costillas en la superficie del producto.
Selección de Materiales
Su elección de material de caucho puede aumentar o disminuir significativamente la vida útil de sus productos. Tenga en cuenta las siguientes propiedades del material al seleccionar un material de caucho en bruto.
- Dureza material:El material estándar dureza Shore Para la mayoría de los productos de caucho está entre 50 y 80 Shore A.
- Elasticidad de los materiales: Una mayor elasticidad da como resultado una mejor resistencia al estiramiento y al desgarro.
- Factor de compresión: Un buen factor de compresión es necesario para juntas y sellos. Las opciones de materiales para productos moldeados con caucho se analizan con más detalle a continuación.
Ambiente de la operación
Las piezas de caucho moldeado se utilizan con frecuencia en entornos hostiles y corrosivos . Antes de seleccionar un material de caucho, debe tener en cuenta su entorno de trabajo.
También se pueden mitigar algunos de los efectos negativos de un entorno hostil mediante el recubrimiento o el uso de cerramientos.
Temperatura Ambiente
Analice las temperaturas máximas y mínimas de funcionamiento de su aplicación y ajuste el diseño de la carcasa y la elección de materiales en consecuencia.
Corrosión química
Los entornos industriales son particularmente hostiles , ya que suelen tener restos de elementos corrosivos esparcidos por todas partes.
Agrietamiento de ozono
El agrietamiento por ozono ocurre cuando elastómeros específicos se exponen al gas ozono (O3).
Estética de la pieza
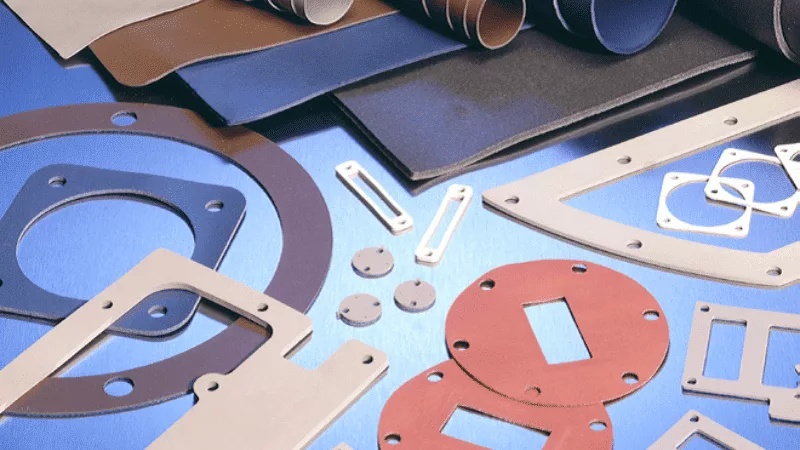
El acabado superficial de algunos productos de caucho no es esencial, ya que estas piezas suelen encontrarse en el interior de grandes máquinas, fuera de la vista. Sin embargo, para uso externo, la superficie, el acabado y la estética de la pieza son factores clave.
Fabricaciones de bebedero
El punto de contacto entre el canal de inyección y la superficie de la cavidad del molde presentará pequeñas marcas incluso después del recorte.
Líneas de dibujo
En el plano donde se unen las dos mitades (placas) del molde, habrá una fina línea de material que sobresale.
Marcas de pasadores de eyección
Los pasadores de eyección se utilizan a menudo para sacar los productos de caucho de su molde. Estos pasadores dejarán pequeñas muescas en la superficie del producto.
Consideraciones de diseño para diferentes tipos de procesos de moldeado de caucho
Todos los procesos de moldeo de caucho son similares. Por lo tanto, todas las consideraciones de diseño mencionadas anteriormente se aplican al moldeo por compresión, inyección y transferencia.
Sin embargo, existen algunos factores específicos del proceso que debe tener en cuenta.
- Moldeo por compresión de caucho
El moldeo por compresión utiliza preformas sin curar para aumentar la eficiencia del proceso. La mayoría de las consideraciones de diseño están relacionadas con estas preformas.
- Complejidad del diseño
Utilice diseños geométricos simplificados, ya que las preformas deben cortarse previamente. Cuanto más complejo sea el diseño, mayor será el esfuerzo necesario para cortar las preformas. El moldeo por compresión es una excelente opción para diseños con múltiples cavidades, siempre y cuando estas no sean complejas.

- Dureza material
A diferencia del moldeo por inyección, el moldeo por compresión utiliza presión sobre las preformas para introducirlas en las cavidades del molde. El caucho sin vulcanizar, al ser más duro, requiere una presión significativamente mayor para darle forma. Por lo tanto, este proceso generalmente se limita a materiales duros.
- Tamaño del producto
Las piezas de caucho moldeadas mediante moldeo por compresión son ideales para tamaños medianos y grandes . Los componentes de caucho moldeados más pequeños suelen requerir otros procesos de moldeo.
- Tolerancias
El moldeo por compresión presenta la menor precisión dimensional de los tres procesos de moldeo.
- Costo
El moldeo por compresión requiere que los operarios den forma y coloquen las preformas en el molde manualmente. Esto aumenta el tiempo y el coste del proceso. Lo ideal es utilizar el moldeo por compresión para series de producción pequeñas.
Moldeo por transferencia de caucho
El moldeo por transferencia es bastante similar al moldeo por compresión, pero la consideración del proceso de los dos métodos difiere significativamente.
Diseño y Geometría
Usos del moldeo por transferencia preformas más simples que el moldeo por compresión, y se espera que cada preforma llene cientos de cavidades del molde. Puedes lograr mayor número de cavidades por ciclo de producción en comparación con el moldeo por compresión. Los diseños con menor número de cavidades son más adecuados para otros procesos de moldeo.
Tolerancias
Ofertas de moldeo por transferencia tolerancias más altas que el moldeo por compresión. Sin embargo, para una mayor precisión, se recomienda el moldeo por inyección.
Residuos de material
El moldeo por transferencia genera la mayor desperdicio de material En todos los procesos de moldeo, el crisol de transferencia suele dejar material residual (almohadilla de rebaba) después de cada ciclo.
Costo
El moldeo por transferencia es la forma más rentable para producción de bajo volumen, similar al moldeo por compresión.
Moldeo por inyección de caucho (y LIM)
Los componentes de caucho moldeados por inyección alcanzan la máxima precisión y exactitud dimensional . El moldeo por inyección lineal (LIM) y el moldeo por inyección estándar comparten las mismas consideraciones de diseño.
Diseños de Geometría
El moldeo por inyección permite geometrías complejas debido a la inyección a alta presión de caucho fundido en las cavidades del molde.
Diseño de molde
Los moldes deben ser Lo suficientemente robusto para soportar alta presión del proceso de inyección.
Elección de material
El moldeo por inyección admite una amplia gama de materiales, incluido el caucho de silicona líquida (LSR), que es exclusivo de este método.
Material de desecho
El moldeo por inyección produce el mínimo desperdicio de material, optimizando la eficiencia y reduciendo costes.
Costo
Aunque Los costos de herramientas son altosEl moldeo por inyección se convierte en el más rentable por pieza Para producciones de gran volumen gracias a su precisión y mínimo desperdicio.
Materiales utilizados en las operaciones de moldeo de caucho
El caucho es un tipo de elastómero que contiene largas cadenas de moléculas . A excepción del caucho natural, todos los elastómeros son compuestos sintéticos. El moldeo de caucho utiliza compuestos tanto naturales como sintéticos.
Cada tipo de material de caucho ofrece propiedades diferentes, adecuadas para distintas aplicaciones.
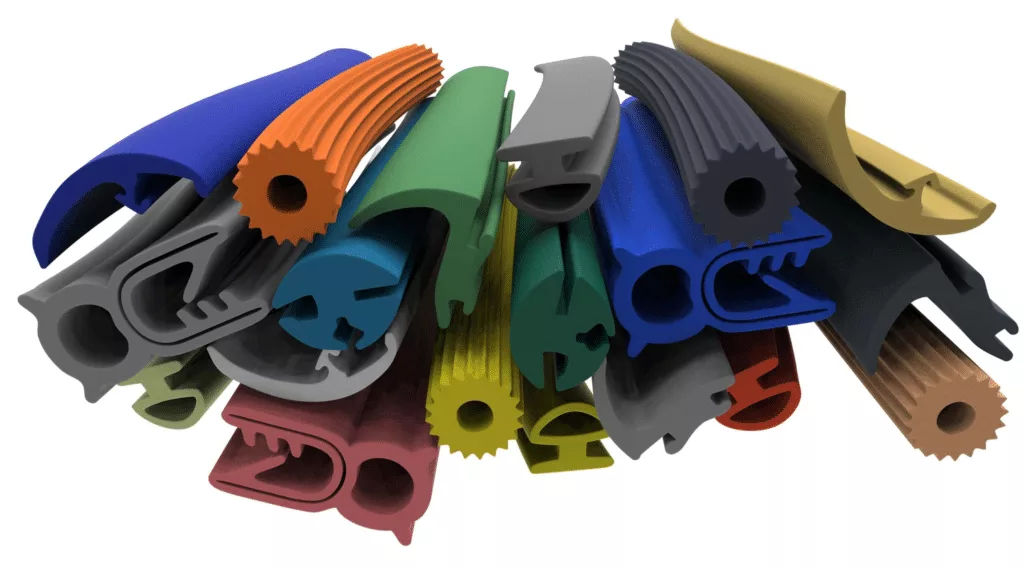
Los siguientes son algunos ejemplos de materiales compatibles con el moldeado de caucho.
Caucho natural
El caucho natural es látex orgánico que se obtiene del árbol del caucho. Posee excelentes propiedades mecánicas , pero poca resistencia ambiental. Dado que puede utilizarse en casi cualquier aplicación de elastómeros, es un material muy popular para el moldeo.
El caucho natural se utiliza con frecuencia en la industria automotriz para juntas y sellos . También se emplea en botas, suelas de zapatos, globos, etc. Sin embargo, no se recomienda para aplicaciones exteriores de larga duración debido a su escasa resistencia química y ambiental.

Nitrilo o Buna-N (NBR)
Nitrilo es una alternativa sintética de bajo costo al caucho natural. El material tiene buenas propiedades mecánicas, pero destaca por su Excelente resistencia a aceites de petróleo y combustibles.
El caucho de nitrilo es el preferido por las industrias automotriz, aeroespacial e industrial por su resistencia al aceite y al combustible. Entre los productos de nitrilo de uso cotidiano se incluyen juntas tóricas, retenes de aceite, mangueras de motor, cuero sintético y aditivos adhesivos.
neopreno
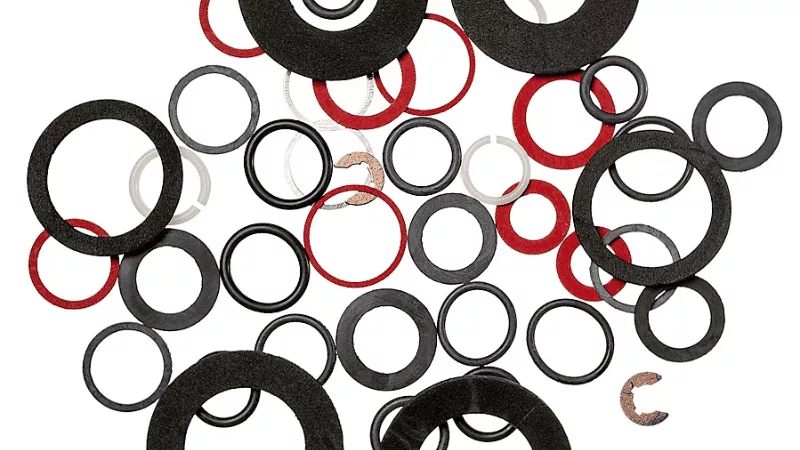
El neopreno es una alternativa más robusta, compleja y duradera al caucho natural. Posee una resistencia considerablemente mayor al agua, al ozono y al aceite.
El neopreno se utiliza en diversos componentes industriales y automotrices, así como en equipamiento deportivo. Algunos ejemplos comunes de artículos de neopreno son los trajes de buceo, las juntas industriales, la ropa deportiva y las bolsas impermeables.
Viton
Viton es una marca registrada de caucho sintético fabricado con fluoropolímeros. Posee buenas propiedades mecánicas en comparación con otros materiales sintéticos, pero ofrece una alta resistencia al agua y al calor.
El Viton se utiliza ampliamente en la industria automotriz para válvulas, bombas, sellos, juntas, etc.
Butadieno de nitrilo hidrogenado (HNBR)
El caucho de nitrilo se modifica mediante hidrogenación selectiva (adición de hidrógeno, H2) para aumentar su resistencia al calor, al ozono y a los productos químicos. Sin embargo, el HNBR conserva las mismas propiedades mecánicas que el caucho de nitrilo.
La mayor resistencia permite que el HNBR domine los sectores automotriz, industrial, farmacéutico, médico y alimentario. Entre los productos de HNBR de uso diario se incluyen juntas, mangueras, correas, guantes y muchos más.
Monómero de etileno propileno dieno (EPDM)
El EPDM es una variante del etileno propileno (EPDM). Es resistente a la luz ultravioleta, al ozono, a las altas temperaturas y a la intemperie. Además, el EPDM es un excelente aislante eléctrico con buenas opciones de vulcanización.
El EPDM se puede utilizar en diversas aplicaciones exteriores. Su uso más destacado se observa en la industria de la construcción de techos. Otras industrias lo emplean para sellos, juntas, anillos tóricos , moldeo de caucho a medida, etc.
Fluorosilicona (FVMQ)
La fluorosilicona es una modificación del caucho de silicona que aumenta varias propiedades mecánicas y la resistencia química.
El fluorosilicona se usa comúnmente en aplicaciones que se desarrollan en entornos hostiles. Las industrias aeroespacial y automotriz se han mostrado muy afines a este material, ya que resulta perfecto para sus operaciones.
Los productos de fluorosilicona moldeada incluyen juntas, sellos, mangueras, fuelles, conectores, etc.
Estireno butadieno (SBR)
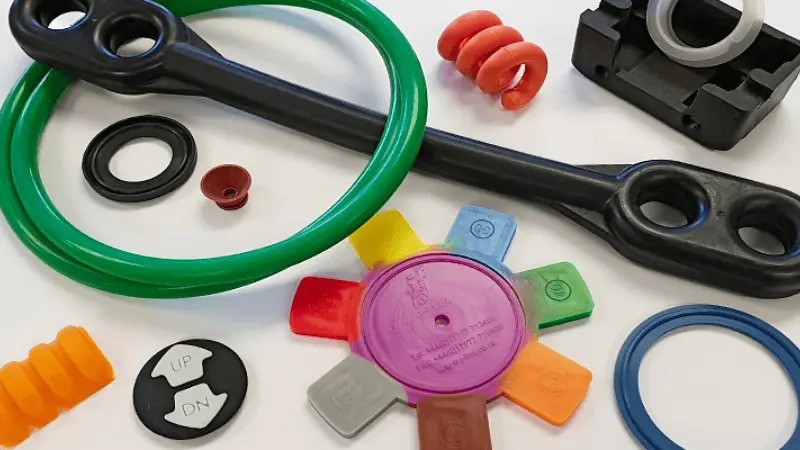
El estireno-butadieno es una alternativa sintética de bajo costo y de uso general al caucho natural. El SBR tiene una alta resistencia a la abrasión y al impacto, a la vez que mantiene un nivel de dureza aceptable.
El SBR se utiliza con frecuencia en aplicaciones de alto desgaste debido a su excelente resistencia a la abrasión y su baja toxicidad. Algunos ejemplos comunes de productos fabricados con SBR son los neumáticos de automóviles, las suelas de zapatos, las juntas de frenos hidráulicos y los equipos industriales.
Fluorocarbono (FKM)
El FKM es un grupo de elastómeros basados en fluorocarbonos. Los elastómeros FKM tienen buena dureza e incluso mejor resistencia ambiental y química.
El FKM es un material menos común en la industria en general . Su uso se limita principalmente a los sectores aeroespacial, petroquímico y automotriz. Entre los productos comunes de FKM se incluyen sellos, juntas, juntas tóricas, mangueras, etc.
Butil o isobutileno isopreno (IIR)
El caucho butílico IIR es una mezcla de caucho de isopreno (natural). Posee buena flexibilidad y una resistencia aceptable al envejecimiento, al ozono y a la intemperie.
Algunos productos IIR comunes son aislamiento eléctrico, cámaras de aire para neumáticos, adhesivos y selladores.
Uretano
El uretano es un elastómero orgánico con excelente resistencia a la tracción y a las condiciones ambientales. Se utiliza frecuentemente como sellador y capa protectora. También se puede moldear para fabricar juntas, arandelas y piezas de uso general.
Goma de silicona
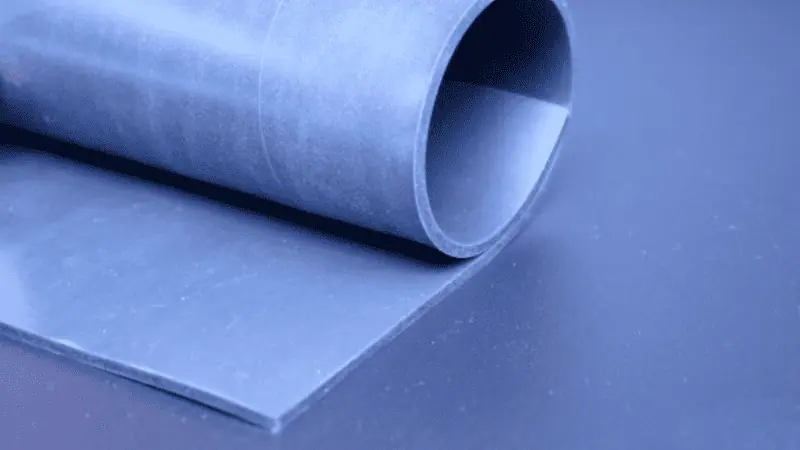
La silicona es un caucho sintético extremadamente resistente pero suave. Posee una excelente resistencia a la intemperie, incluyendo protección contra los rayos UV y el ozono. El caucho de silicona presenta algunas variantes que mejoran sus propiedades mecánicas y su resistencia química.
La silicona es un material excelente para juntas y sellos debido a su buena compresibilidad. Se usa frecuentemente en dispositivos de interfaz hombre-máquina, como teclados de silicona , por su tacto suave.
La silicona moldeada también es muy utilizada en la industria alimentaria, ya que es uno de los pocos materiales de caucho sintético (látex) aptos para el contacto con alimentos .
Espuma de caucho
La gomaespuma es un material poroso, similar a una esponja, fabricado con látex sintético o natural. El látex se mezcla con algunos compuestos estabilizadores para introducir burbujas de aire. La adición de burbujas de aire provoca una disminución del peso, pero un aumento del volumen.
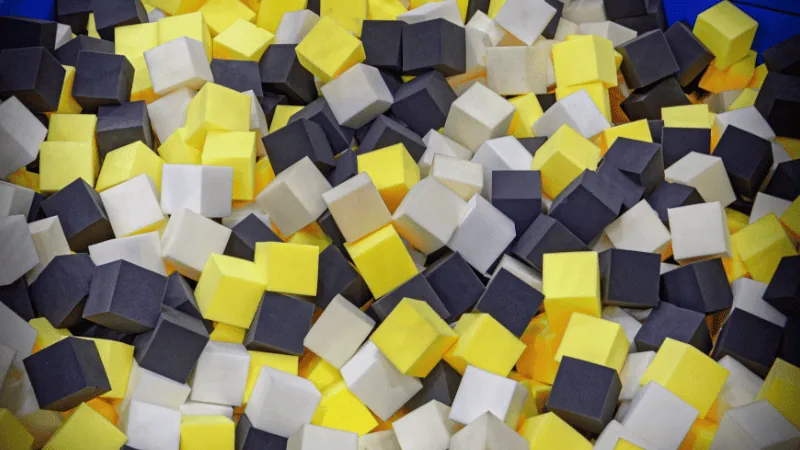
La gomaespuma tiene propiedades mecánicas y resistencia química deficientes. Sin embargo, posee buena resistencia térmica debido a la presencia de burbujas de aire. La gomaespuma se utiliza frecuentemente como aislamiento para productos que requieren refrigeración, como las tuberías de aire acondicionado.
Además, puede encontrar gomaespuma en cojines y materiales de embalaje.
El caucho de espuma es un factor de forma y no un material. Puede fabricarse con compuestos de caucho natural o sintético. Por lo tanto, las propiedades de la gomaespuma están sujetas a cambios en función de la elección del material.
Cosas a considerar antes de elegir una empresa de moldeo de caucho
El moldeo de caucho es un proceso de fabricación flexible y versátil, ideal para piezas diseñadas a medida. Incluso un cambio en el proceso puede afectar significativamente la calidad y la precisión del producto.
Al elegir una empresa de moldeo de caucho a medida, opte por un fabricante que ofrezca una gama completa de soluciones de moldeo, como Hongju Silicone . Si una empresa solo ofrece servicios de moldeo por compresión, limitará considerablemente sus opciones de diseño.
De igual modo, cualquier buena empresa de moldeo de caucho debería ofrecer diversas opciones de materiales , desde caucho natural hasta soluciones sintéticas. No todos los materiales son iguales, y el fabricante no debería limitar la elección del caucho.
Conclusión
El moldeo de caucho transforma elastómeros crudos en componentes de precisión para aplicaciones automotrices, médicas e industriales. Mediante métodos como inyección, compresión o moldeo por transferencia, se producen piezas duraderas y resistentes a los químicos con diseños complejos.
Elija un fabricante confiable que garantice calidad y rentabilidad para productos de caucho personalizados.
Obtenga piezas de caucho moldeadas personalizadas de alta calidad de Hongju
Hongju es un fabricante y proveedor líder de productos de caucho moldeados a medida en China. Nuestros servicios más populares son el moldeo por compresión y el moldeo por inyección de silicona líquida. En Hongju, ofrecemos servicios de moldeo de caucho a medida y creación rápida de prototipos en un plazo de 3 a 5 días hábiles.