Según algunos expertos, en 2024 se fabricarán 5.9 millones de toneladas de productos plásticos mediante moldeo por inyección. Para 2029, se prevé que esta cifra alcance los 7.24 millones. Dada la enorme popularidad actual de los productos plásticos moldeados por inyección, esto no debería sorprender.
En este artículo, analizamos en detalle el moldeo por inyección de plástico , incluyendo los pasos que lo componen, los componentes de las máquinas, los materiales utilizados y mucho más. También compararemos el moldeo por inyección con la impresión 3D, un proceso cada vez más popular.
¿Qué es el moldeo por inyección de plástico?
El moldeo por inyección de plástico es un proceso de conformado en el que un material plástico se transforma en estado fundido y se inyecta en un molde herméticamente sellado. El material fundido permanece dentro del molde hasta que se solidifica y adquiere la forma del mismo, dando lugar a la pieza de plástico.
El moldeo por inyección se puede utilizar para fabricar productos con diferentes polímeros , incluidos termoestables y elastómeros. Sin embargo, este proceso se asocia principalmente con termoplásticos.
Las empresas que utilizan o venden productos plásticos pueden elegir entre una amplia gama de procesos de fabricación , que incluyen el moldeo por compresión , el moldeo por soplado, la extrusión y el moldeo rotacional. Sin embargo, el moldeo por inyección es el más utilizado debido a ventajas como:
- Complejidad del diseño: El moldeo por inyección se puede utilizar para fabricar piezas con un alto grado de detalle y complejidad. Esto se debe a la naturaleza del proceso, además de los avances realizados en el diseño de moldes y el mecanizado.
- Consistencia: El moldeo por inyección permite un control más estricto de los parámetros del proceso. Se puede utilizar un solo molde para producir millones de piezas con poca variación entre ellas.
- Bajo costo unitario: El moldeo por inyección tiene un costo unitario muy bajo cuando se utiliza para la producción en masa. Esto se debe a que el coste de un único molde, el componente más caro, puede repartirse entre millones de piezas individuales.
- Calidad: Un control más estricto del proceso y un alto grado de automatización significan que el moldeo por inyección puede lograr productos de mayor calidad que otros procesos de formación de plástico.
- Eficiencia energética y material: Cuando se utiliza para la producción en masa, el moldeo por inyección utiliza muy poca energía para producir cada pieza. Los moldes cerrados también provocan un desperdicio mínimo de material.
Proceso de fabricación de moldeo por inyección de plástico

El proceso de moldeo por inyección de plástico se resume en los cinco pasos que se describen a continuación . Debido a la naturaleza cíclica de la producción, algunos pasos se realizan simultáneamente. Esto agiliza el proceso y reduce los tiempos de producción.
#1: Alimentación de materiales
La materia prima plástica se introduce en el cilindro de la máquina mediante una tolva. El material suele presentarse en forma de gránulos y puede ser virgen, reciclado o una mezcla de ambos.
Dentro del cilindro, los gránulos de plástico se funden mediante la combinación de la presión del tornillo y el calor de los elementos calefactores externos. La temperatura del material fundido debe controlarse cuidadosamente para garantizar que la pieza se pueda inyectar y moldear de manera eficiente.
#2: Sujeción del molde
Las distintas partes del molde se sujetan con gran presión. La cavidad dentro del molde determinará la forma del producto final. Es necesario sujetar el molde a alta presión para evitar que el material fundido se derrame fuera de la cavidad.
#3: Inyección en molde
Cuando el plástico fundido llega al final del cilindro , la compuerta de inyección se abre y el material fundido que se encuentra en la parte frontal del cilindro es forzado a entrar en la cavidad del molde a alta presión. Esto se logra mediante el movimiento de avance del tornillo alternativo.
La presión de sujeción e inyección debe equilibrarse para limitar la rebaba (desbordamiento de material).
#4: Sostener y Enfriar
Durante la fase de sujeción, el tornillo permanece en su lugar después de alcanzar la presión correcta, esto tiene tres beneficios notables, es decir:
- Garantiza que la cavidad del molde esté completamente llena de material.
- Previene el reflujo del material hacia el barril.
- Reduce la contracción de la pieza moldeada.
Tras sujetar la pieza, esta se mantiene dentro del molde un poco más de tiempo para que se enfríe, se solidifique y conserve su forma correcta antes de ser expulsada.
#5: Expulsión y posprocesamiento
Una vez que la pieza se ha enfriado lo suficiente , las dos mitades del molde se separan y la pieza formada se cae o se expulsa mediante placas o pasadores eyectores.
Según la pieza, puede ser necesario realizar algún procesamiento posterior antes de su empaquetado y envío. Esto podría incluir la eliminación de rebabas, el grabado láser, etc. El procesamiento posterior puede ser automatizado o manual.
Componentes de la máquina de moldeo por inyección
Las partes de las máquinas de moldeo por inyección de plástico se pueden dividir en tres: la unidad de inyección, el molde y la unidad de sujeción.
Unidad de Inyección
La unidad de inyección consta de la tolva, el cilindro, el tornillo alternativo y las bandas calefactoras. Estos componentes cumplen las siguientes funciones:
- Tolva: Esta es la abertura a través de la cual se introducen los pellets de plástico en el cañón.
- Barril: Esta es la carcasa del tornillo reciprocante. Contiene los gránulos de polímero en un extremo y el material fundido en el extremo con compuerta.
- Tornillo alternativo: El movimiento giratorio y alternativo del tornillo empuja el material de un extremo al otro del cilindro. El tornillo también aplica la presión necesaria para inyectar el material fundido en el molde.
- Bandas calefactoras: Estos se colocan fuera del cañón para calentarlo, ayudando a fundir el material plástico y mantenerlo a una temperatura específica antes de la inyección.
Moho
El molde es la pieza que le da al plástico fundido la forma deseada. Consta de dos o más partes separadas que se sujetan entre sí para formar la cavidad con la forma del producto final.
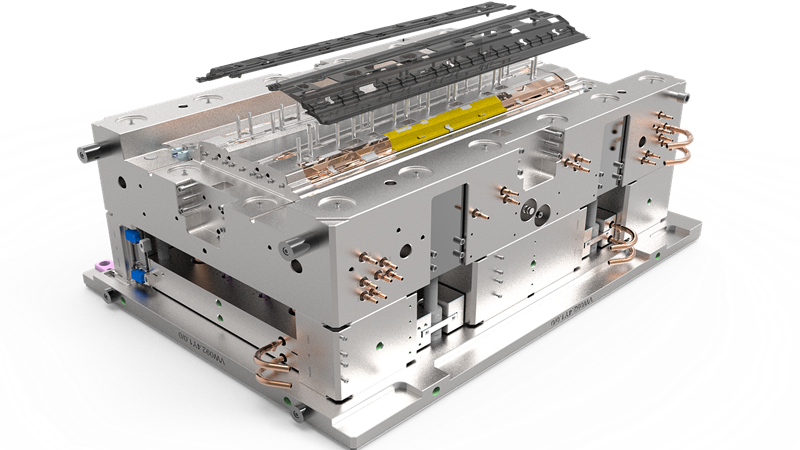
Las piezas típicas del molde son:
- Cavidad: Esta pieza es fija y crea el espacio en el que se inyecta el material plástico.
- Núcleo: El núcleo es la parte móvil del molde y encaja en la cavidad para crear la forma de la pieza final.
- Acción secundaria: Son insertos que se utilizan para lograr socavados en los diseños de moldes.
- Canales de refrigeración: Estos permiten que un medio de enfriamiento pase a través del molde para enfriar la pieza más rápido.
- Pasadores eyectores/placas eyectoras: Estos ayudan a retirar la parte enfriada del molde.
En cualquier proyecto de fabricación, el molde suele ser el componente más caro. Las demás piezas de la máquina de moldeo por inyección de plástico se pueden reutilizar para fabricar diferentes productos. El molde debe reemplazarse para cada nuevo producto. Incluso un pequeño cambio en el diseño de una pieza puede requerir la fabricación de un nuevo molde.
Para series de producción largas, se utiliza acero de alta resistencia. El mecanizado de estos materiales es costoso, y puede resultar aún más caro si la pieza final es muy compleja y requiere un alto grado de precisión. Para reducir estos costos, se pueden realizar prototipos utilizando materiales más económicos.
Unidad de Cierre
La unidad de sujeción aplica la presión necesaria para mantener unidas las dos mitades del molde . Consta de una placa móvil conectada al núcleo del molde. El movimiento se logra mediante un sistema hidráulico, un mecanismo de palanca o un módulo magnético.
Tipos de moldeo por inyección de plástico
Existen diferentes métodos de moldeo por inyección para distintos tipos de materiales, como el moldeo por inyección de termoplásticos y el moldeo por inyección de caucho de silicona líquida . Sin embargo, incluso los termoplásticos comunes pueden moldearse de más de una manera.
Moldeo por inyección convencional
Este es el proceso de moldeo por inyección descrito anteriormente. Un material termoplástico adecuado se funde, se inyecta en un molde y se deja enfriar. El material fundido se solidifica adquiriendo la forma creada por las dos mitades del molde.
El moldeo por inyección convencional es uno de los procesos más utilizados. Su sencillez permite fabricar millones de productos con un solo molde. Este es el proceso que se emplea en la fabricación de productos como tapones de botellas.
Moldeo por inyección multidisparo
Se trata de una forma de moldeo por inyección multimaterial que utiliza dos o más unidades de inyección. Estas unidades contienen diferentes materiales que se inyectan secuencialmente, creando un efecto de capas.
El moldeo por inyección de múltiples dosis se puede lograr girando el molde de una unidad de inyección a otra o diseñando el molde con dos puntos de inyección.
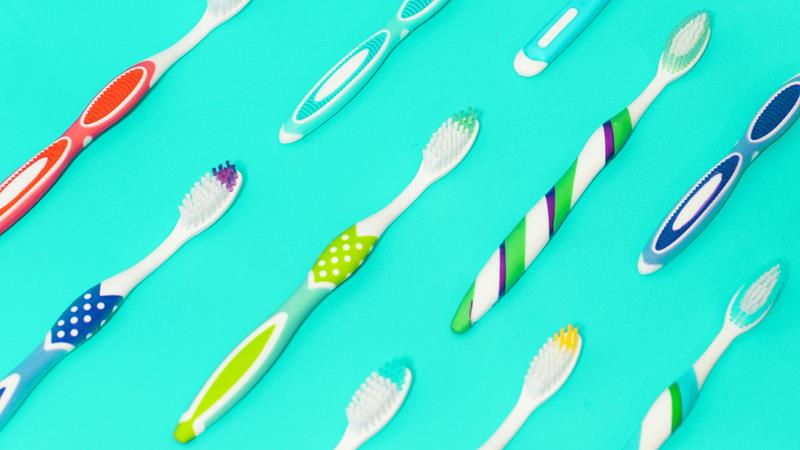
El moldeo por inyección multicomponente se utiliza para lograr diferentes efectos, como la fabricación de piezas multimateriales o la creación de una superficie suave al tacto. Entre los productos fabricados con este método se incluyen cepillos de dientes, vasos de plástico, carcasas de herramientas eléctricas, etc.
Moldeo por microinyección
Se trata de un proceso de moldeo por inyección de piezas que pesan entre 0.1 y 1 gramo. Además, las piezas deben tener tolerancias de entre 10 y 100 micras.
El proceso básico del moldeo por inyección convencional sigue aplicándose al moldeo por microinyección, pero el moldeo por inyección a esta escala requiere consideraciones especiales. Estas incluyen:
- Micro moldes: Los moldes utilizados para este proceso son prácticamente de tamaño reducido. Su mecanizado requiere herramientas y técnicas especiales, como CNC y EDM de precisión.
- Tamaño de disparo: La cantidad de material inyectado en el molde puede ser de fracciones de gramo. Esto requiere unidades de inyección capaces de alcanzar una resolución de alimentación muy alta.
- Precisión: Los tamaños y aplicaciones de las piezas fabricadas con este método significan que tienen tolerancias menores que las piezas fabricadas con otros procesos de moldeo por inyección.
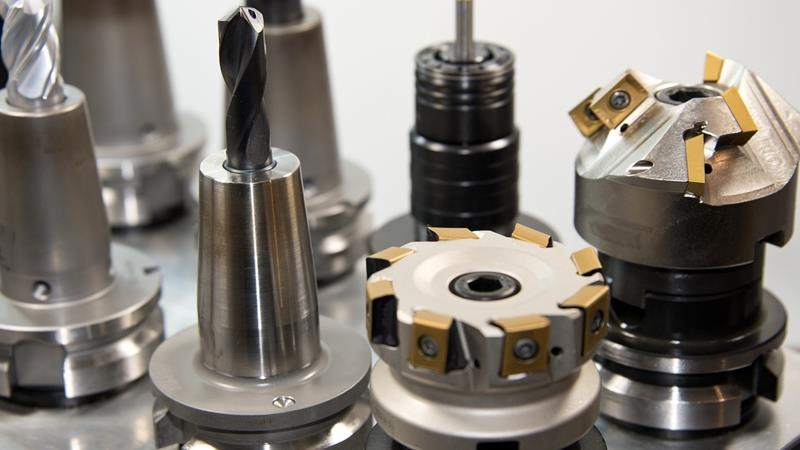
El moldeo por microinyección se utiliza para fabricar piezas de plástico para numerosas aplicaciones, entre las que se incluyen componentes para teléfonos inteligentes, sistemas de administración de fármacos, componentes para audífonos, piezas de motores, etc.
Moldeo con Insertos
El moldeo por inserción es una forma de moldeo por inyección en la que el material se inyecta sobre una pieza de plástico o metal ya existente. Por ejemplo, el material se puede inyectar sobre roscas metálicas para crear una pieza de plástico con roscas más resistentes.
El plástico fundido se enfría alrededor del inserto, creando una unión permanente entre ambos. Esto da como resultado piezas resistentes y a la vez ligeras.
En este proceso, el inserto se coloca dentro del molde antes de la inyección. Esto puede hacerse manualmente o automatizarse para lograr mayor calidad y consistencia, así como menores tiempos de ciclo. Algunos ejemplos de piezas fabricadas mediante moldeo por inserción incluyen enchufes eléctricos, tornillos, pasadores con cabezas de plástico, etc.
¿Cómo se elige el material plástico para el moldeo por inyección?
La selección del material es un punto crítico en el proceso de moldeo por inyección . El material elegido afectará los parámetros del proceso, los tiempos de producción y los materiales del molde. Y lo que es más importante, el material también influirá en la idoneidad de la pieza terminada para la aplicación.
Termoplásticos semicristalinos versus amorfos
Los plásticos utilizados en el moldeo por inyección suelen ser semicristalinos o amorfos . En los plásticos amorfos, las cadenas poliméricas que forman la estructura molecular se entrelazan aleatoriamente. En los polímeros semicristalinos, las cadenas poliméricas presentan alguna estructura definida.
Esta diferencia en la estructura molecular afecta ciertas cualidades de los termoplásticos , incluyendo su respuesta al calor, transparencia, resistencia química y resistencia a la fatiga. Las cualidades comunes de los termoplásticos semicristalinos incluyen:
- Alta opacidad
- Puntos de fusión agudos
- Alta resistencia a la fatiga
- Buena resistencia química
- No se unen fácilmente usando solventes y adhesivos.
Algunos ejemplos comunes de termoplásticos semicristalinos son el polipropileno, el tereftalato de polietileno (PET) y el HDPE.

Por otro lado, los termoplásticos amorfos presentan cualidades como:
- Facilidad de moldeo
- Alta transparencia
- Baja resistencia química
- Se puede unir mediante disolventes y adhesivos.
- Suavizar en un rango de temperatura más amplio
Algunos ejemplos de termoplásticos amorfos son el policarbonato, el poliestireno, el ABS y el acrílico.
La elección entre termoplásticos amorfos o semicristalinos dependerá de las características específicas de la aplicación. Los plásticos semicristalinos son adecuados para aplicaciones donde se prevé un alto grado de desgaste, mientras que los termoplásticos amorfos se recomiendan principalmente para aplicaciones estructurales.
Sin embargo, también hay otras consideraciones importantes que tener en cuenta.
Consideraciones al elegir materiales de moldeo por inyección
La selección de un termoplástico específico para un proyecto de moldeo por inyección viene dictada por la aplicación de la pieza final.
1. Temperatura de funcionamiento
El comportamiento de los plásticos cambia a temperaturas muy bajas o altas. Al elegir el material, se deben tener en cuenta las temperaturas extremas de la aplicación, ya que los distintos plásticos responden de manera diferente a estas condiciones.
Tanto el acrílico como el ABS son amorfos, pero el acrílico es más resistente a la temperatura . Esto significa que puede funcionar a temperaturas más altas que el ABS.
2. Exposición a los elementos
Ciertos plásticos solo deben considerarse para el moldeo por inyección si la aplicación va a ser en interiores.
En exteriores, las piezas de plástico pueden estar expuestas a temperaturas altas y bajas, cambios bruscos de temperatura, rayos UV y humedad.
Estos factores pueden contribuir a la degradación más rápida de plásticos como el PLA. Materiales como el polipropileno se comportan mejor cuando se utilizan en exteriores.
3. Fuerza
Si una pieza de plástico se somete a una carga, debe tener la resistencia necesaria para soportarla. Algunos ejemplos de piezas de plástico sometidas a cargas incluyen:
- Accesorios de tubería expuestos a altas presiones internas de líquidos o gases.
- Engranajes de plástico utilizados para transferir movimiento.
- Perchas de plástico que se utilizan para sujetar piezas, etc.
También deben considerarse los distintos tipos de resistencia . Algunos materiales tienen una excelente resistencia a la tracción, pero poca resistencia a la compresión o a la flexión. Esto significa que debe tenerse en cuenta la forma específica en que se cargará la pieza.
4. Exposición química
Los plásticos reaccionan de forma diferente a los productos químicos. Por ejemplo, el ABS reacciona con la acetona y no debe utilizarse en entornos donde se use o almacene en grandes cantidades. Investigue cómo se comporta cualquier plástico que esté considerando usar al exponerse a diferentes productos químicos para evitar fallos prematuros.
5. Seguridad
Si una pieza moldeada por inyección va a estar en contacto con la piel humana o se va a utilizar para comer, debe estar certificada como segura para esa aplicación.

Muchos plásticos de uso cotidiano no son aptos para el contacto con alimentos y pueden provocar diversas reacciones alérgicas al entrar en contacto con la piel humana. Esto es especialmente importante en casos de exposición repetida o prolongada.
6. Costo
En general, los plásticos se consideran baratos, pero existen diferentes tipos de plástico, y algunos son más caros que otros.
Algunos plásticos se utilizan de forma masiva desde hace más tiempo y cuentan con cadenas de suministro consolidadas y una demanda predecible. Además, su fabricación puede resultar más sencilla y, por lo tanto, más económica. Otros, en cambio, se sitúan en el extremo opuesto y, por consiguiente, son más caros.
El coste unitario de elegir un plástico en lugar de otro puede parecer mínimo, pero al fabricar millones de piezas, el impacto del material más caro será significativo.
Impresión 3D versus moldeo por inyección
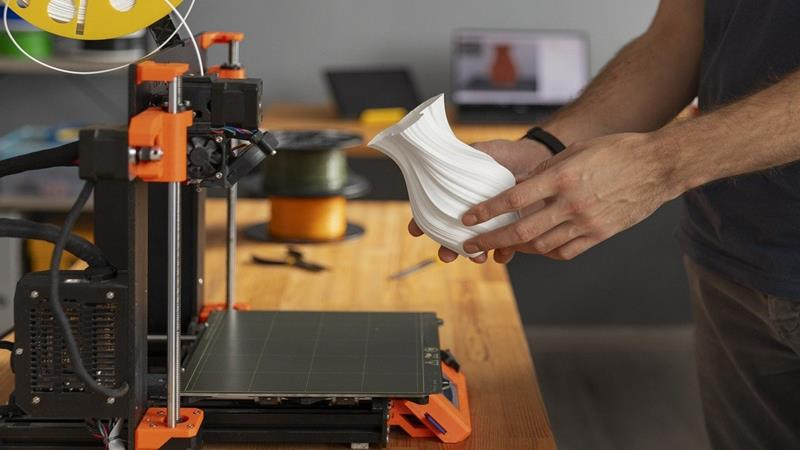
El auge de la impresión 3D ha propiciado comparaciones entre estas dos tecnologías de fabricación. Sin embargo, existen muchas diferencias importantes entre los productos moldeados por inyección y los impresos en 3D . La siguiente tabla resume las diferencias entre ambas tecnologías.
| Propiedad | Moldeo por inyección | Impresión 3D |
|---|
A pesar de lo que muchos creen, el moldeo por inyección y la impresión 3D no son, en general, tecnologías que compiten entre sí. Cada una tiene ventajas específicas que la convierten en la opción ideal para ciertas aplicaciones.
El moldeo por inyección de plástico es la opción estándar para la producción en masa. El alto costo por pieza asociado a la impresión 3D y la baja velocidad de fabricación de cada pieza lo convierten en una opción poco ideal. El moldeo por inyección también es la mejor opción cuando se desean acabados superficiales específicos o si una pieza requiere diferentes materiales o insertos.
Por otro lado, la impresión 3D es insuperable cuando los plazos de producción son extremadamente cortos o cuando los bajos volúmenes de fabricación encarecen demasiado la producción de moldes. También es la opción ideal para la creación de prototipos cuando se deben probar diferentes versiones de un mismo producto.
Desafíos y consideraciones en el moldeo por inyección de plástico
Al considerar el moldeo por inyección, es necesario planificar ciertos desafíos . Si no se abordan adecuadamente, estos desafíos pueden comprometer el éxito del proyecto.
Consideraciones de diseño
Los moldes de inyección deben diseñarse teniendo en cuenta este proceso. Además de la precisión y la consistencia, el diseño del molde debe facilitar la expulsión rápida y sencilla de las piezas. También debe contar con elementos como orificios de ventilación, bebederos, puntos de inyección y canales de refrigeración en las ubicaciones adecuadas.
Los moldes mal diseñados pueden provocar defectos y tiempos de ciclo de moldeo por inyección prolongados.
Costos de herramientas
El moldeo por inyección conlleva un alto coste inicial, principalmente debido al precio del molde. Si el volumen de producción es bajo, conviene considerar el uso de materiales menos costosos, como el aluminio.
Control de calidad
El control de calidad puede ser determinante para el éxito o el fracaso de un proyecto de moldeo por inyección. Un diseño deficiente del molde, un control de proceso inadecuado, materiales de baja calidad, defectos en el molde, etc., pueden dar lugar a piezas defectuosas.
Es necesario implementar medidas de control de calidad en todas las etapas del proceso de moldeo por inyección de plástico para detectar estos problemas a tiempo y limitar su impacto en el proyecto general.
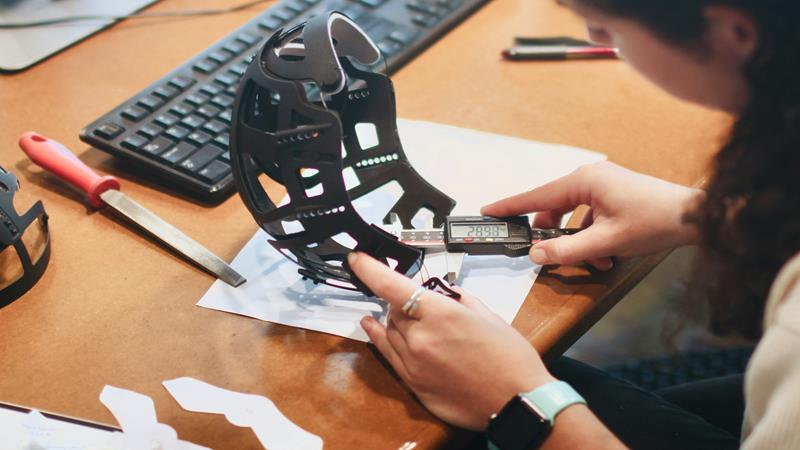
Existen medidas automatizadas que se pueden implementar en la línea de producción y medidas físicas que requieren operarios en la planta de producción y un buen sistema de comunicación.
Conclusión
El moldeo por inyección de plástico sigue siendo uno de los procesos de fabricación más importantes del mundo. A pesar de su elevado coste inicial, ningún otro proceso resulta tan rentable para la producción en masa.
Actualmente existen diferentes tipos de procesos de moldeo por inyección de plástico , y la lista de materiales compatibles es extensa. Si decide utilizar el moldeo por inyección de plástico, recuerde trabajar con expertos que puedan ayudarle a obtener los mejores resultados.
Por qué Hongju Silicone es el moldeo por inyección de plástico que necesita
Si necesita servicios de moldeo por inyección de plástico para su próximo gran proyecto, Hongju Silicone es el socio ideal. Contamos con 23 años de excelencia en diseño y fabricación , y nuestras piezas de plástico y caucho de silicona se utilizan en todo el mundo.
Nos hemos asociado con otras empresas para fabricar piezas OEM y ODM, y usted también puede beneficiarse de nuestros bajos pedidos mínimos y entregas rápidas. Visite nuestro sitio web para obtener más información sobre nuestros servicios.